


Оборудование для производства мебели
- Станина — основание, на котором закрепляются все основные элементы и механизмы. Чем устойчивее и «жестче» станина, тем выше точность реза. Массивные станины лучше поглощают вибрации, исключая даже малейшие колебания.
- Пильный узел — состоит из основной и подрезной пилы, каждая, как правило, имеет собственный привод. Основная пила выполняет сквозной пропил, подрезная предотвращает сколы на нижней поверхности плиты.
- Рабочие столы — основной неподвижный стол (под ним располагается пильный узел), левый поперечный (форматный) стол, подвижный, для подачи материала, и правый стол для поддержки отрезанных частей.
- Каретка — механизм, с помощью которого по направляющим передвигается левый стол. Современные модели оснащаются алюминиевыми каретками, что обеспечивает небольшой вес и плавность хода.
- Упоры и линейки — служат для точного позиционирования заготовки и контроля размеров пропила.
Подвижная каретка форматно-раскроечного станка движется по направляющим. В зависимости от класса оборудования используются направляющие на основе роликовых линейных подшипников или сдвоенных роликов, что исключает точечные нагрузки на рабочие поверхности и уменьшает износ.
Сравнение классов оборудования
Современный рынок предлагает несколько типов форматно-раскроечных станков, которые различаются по уровню автоматизации, производительности и стоимости. Выбор подходящего класса напрямую зависит от объёмов производства и требуемой точности.
| Тип оборудования | Точность раскроя | Скорость подачи | Мощность привода | Область применения |
| Форматно-раскроечный станок с кареткой (ручной) | ±0,2-0,5 мм | 20-30 м/мин | 3-10 кВт | Мелкосерийное производство, столярные мастерские |
| Раскроечный центр с ЧПУ | ±0,1-0,15 мм | 0-100 м/мин (рабочая) / до 150 м/мин (холостой ход) | 5-22 кВт | Крупносерийное и массовое производство |
| Обрабатывающий центр с ЧПУ (Nesting) | ±0,1 мм | до 95 м/мин (перемещение) | 7-22 кВт | Гибкое производство, криволинейные детали, полная автоматизация |
Для небольших мастерских и производств с ограниченным бюджетом оптимальным выбором будет станок с ручной кареткой. Для крупных мебельных фабрик, где важна высокая производительность и стабильное качество, стоит рассмотреть раскроечные центры с ЧПУ. Обрабатывающие центры с ЧПУ (Nesting) обеспечивают максимальную гибкость, позволяя выполнять не только раскрой, но и сверление, пазование и создание криволинейных деталей.
Таблица 2. Сравнение технических характеристик популярных моделей
| Модель | Длина раскроя, мм | Мощность основной/подрезной пилы, кВт | Точность раскроя, мм | Вес, кг |
| JIYU KS933 (ЧПУ) | 3200 | 18 / 2 | ±0,15 | 6500 |
| JIYU KS938 (ЧПУ) | 3200 | 18 / 2 | ±0,15 | 6800 |
| DELTAMACHINERY DM-3200S (ручной) | 3200 | 5,5 / 1,1 | ±0,2-0,5 | 850 |
| DELTAMACHINERY DM-3200H (ручной) | 3200 | 5,5 / 0,75 | ±0,2-0,5 | 700 |
Как видно из таблицы, раскроечные центры с ЧПУ, такие как JIYU KS933 и KS938, обладают значительно большей мощностью (18 кВт основной привод) и массой (более 6,5 тонн), что позволяет им работать в режиме высоких нагрузок на крупных производствах. В то же время ручные станки, например DELTAMACHINERY DM-3200S или DELTAMACHINERY DM-3200H, легче и экономичнее, но требуют высокой квалификации оператора для достижения заявленной точности.
Важно отметить, что на производительность форматно-раскроечного станка большое влияние оказывает корректно составленная карта раскроя. Карты раскроя могут быть составлены как вручную технологом, так и при помощи специальных программ для оптимизации раскроя, например «Базис Мебельщик». Для достижения наилучших результатов рекомендуется учитывать ширину пропила (4-5 мм) и предусматривать компенсационные припуски по периметру (10-20 мм).
При выборе форматно-раскроечного станка также следует учитывать требования к точности, регламентированные ГОСТ 24610-91. Этот стандарт распространяется на круглопильные станки, предназначенные для чернового раскроя в пакетах или по одной древесностружечных, древесноволокнистых плит, фанеры и других крупноформатных плитных и листовых материалов из древесины, в том числе на станки с программным управлением.
Отдельно стоит отметить преимущества форматно-раскроечных станков перед другими типами раскроечного оборудования. По сравнению с ленточнопильными станками, ФРС обеспечивают значительно более высокую точность реза (±0,2-0,5 мм против ±1-1,5 мм) и лучшее качество кромки. По сравнению с раскроечными центрами с ЧПУ, ручные форматно-раскроечные станки выигрывают в цене и простоте обслуживания, хотя и уступают в производительности и автоматизации процесса.
Для крупных производств, ориентированных на массовый выпуск продукции, оптимальным выбором могут стать автоматизированные форматно-раскроечные центры с ЧПУ. В частности, модели JIYU KS933 и KS938 обеспечивают высокую производительность благодаря мощности основного привода 18 кВт и возможности пакетного раскроя. Точность распиливания в пределах ±0,15 мм достигается за счёт идеального сочетания управления редуктором и реечного привода. Система управления ЧПУ позволяет редактировать план распиловки и интегрироваться с различным программным обеспечением для раскроя и автоматизации производства. Технические характеристики модели KS938 подробно представлены в документации производителя JIYU.
Список технических источников
- ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://gostbank.metaltorg.ru/gostinfo/1541/
- ЛесПромИнформ. Форматно-раскроечные станки. Часть 1: Обзор конструкций. URL: https://beta.lesprominform.ru/jarticles.html?id=1241
Форматно-раскроечный станок (ФРС) — это один из ключевых видов оборудования на мебельном производстве, без которого невозможно представить изготовление корпусной мебели. В этой статье я расскажу об устройстве, принципе работы и основных критериях выбора форматно-раскроечного станка. Материал будет полезен техническим специалистам, инженерам и руководителям производств, которые хотят разобраться в деталях и принять взвешенное решение при выборе оборудования.
Назначение и область применения
Форматно-раскроечный станок предназначен для раскроя плитных материалов на заготовки заданных размеров. Основная задача оборудования — обеспечить точный, повторяемый распил с минимальными допусками и отсутствием сколов на кромках. Это особенно важно при работе с ламинированными ДСП (ЛДСтП), МДФ, фанерой и другими материалами, где внешний вид кромки напрямую влияет на качество готового изделия. Станок также используется для раскроя массивной древесины, клееных щитов, пластиков, композитов и даже алюминия. Глубина пропила до 200 мм позволяет обрабатывать одновременно несколько плит пакетом по одному шаблону, что значительно повышает производительность.
В мебельном производстве форматно-раскроечные станки применяются для изготовления деталей корпусной мебели, мебельных щитов, погонажных изделий. В классическом технологическом процессе плитный материал сначала раскраивается в размер на ФРС, а затем осуществляется присадка отверстий на сверлильно-присадочном оборудовании для последующей сборки и установки фурнитуры. Кроме того, станки этого типа незаменимы при изготовлении деталей со скошенным краем или при раскрое под углом.
Форматно-раскроечные станки являются оптимальным решением для производств с ограниченной площадью и широко используются для изготовления деталей с углами, отличными от прямых. Кроме того, их часто устанавливают, как резервное оборудование на случай выхода из строя более продвинутых станков. Основные требования к точности и параметрам такого оборудования регламентируются ГОСТ 24610-91 «Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности».
Устройство и принцип работы
Принцип работы форматно-раскроечного станка основан на использовании двух пильных дисков, расположенных в одном узле. Первый — подрезной — имеет небольшой диаметр и используется для прорезки нижнего слоя заготовки (подпиливания). Он вращается в направлении, попутном подаче материала, что предотвращает появление сколов на нижней поверхности плиты. Второй — основной — распиливает материал полностью, обеспечивая сквозной пропил. Пильный узел большинства современных станков имеет возможность наклона от 0 до 45°, что необходимо для выполнения резов под углом.
Основными конструктивными элементами форматно-раскроечного станка являются:
- Станина — основание, на котором закрепляются все основные элементы и механизмы. Чем устойчивее и «жестче» станина, тем выше точность реза. Массивные станины лучше поглощают вибрации, исключая даже малейшие колебания.
- Пильный узел — состоит из основной и подрезной пилы, каждая, как правило, имеет собственный привод. Основная пила выполняет сквозной пропил, подрезная предотвращает сколы на нижней поверхности плиты.
- Рабочие столы — основной неподвижный стол (под ним располагается пильный узел), левый поперечный (форматный) стол, подвижный, для подачи материала, и правый стол для поддержки отрезанных частей.
- Каретка — механизм, с помощью которого по направляющим передвигается левый стол. Современные модели оснащаются алюминиевыми каретками, что обеспечивает небольшой вес и плавность хода.
- Упоры и линейки — служат для точного позиционирования заготовки и контроля размеров пропила.
Подвижная каретка форматно-раскроечного станка движется по направляющим. В зависимости от класса оборудования используются направляющие на основе роликовых линейных подшипников или сдвоенных роликов, что исключает точечные нагрузки на рабочие поверхности и уменьшает износ.
Сравнение классов оборудования
Современный рынок предлагает несколько типов форматно-раскроечных станков, которые различаются по уровню автоматизации, производительности и стоимости. Выбор подходящего класса напрямую зависит от объёмов производства и требуемой точности.
| Тип оборудования | Точность раскроя | Скорость подачи | Мощность привода | Область применения |
| Форматно-раскроечный станок с кареткой (ручной) | ±0,2-0,5 мм | 20-30 м/мин | 3-10 кВт | Мелкосерийное производство, столярные мастерские |
| Раскроечный центр с ЧПУ | ±0,1-0,15 мм | 0-100 м/мин (рабочая) / до 150 м/мин (холостой ход) | 5-22 кВт | Крупносерийное и массовое производство |
| Обрабатывающий центр с ЧПУ (Nesting) | ±0,1 мм | до 95 м/мин (перемещение) | 7-22 кВт | Гибкое производство, криволинейные детали, полная автоматизация |
Для небольших мастерских и производств с ограниченным бюджетом оптимальным выбором будет станок с ручной кареткой. Для крупных мебельных фабрик, где важна высокая производительность и стабильное качество, стоит рассмотреть раскроечные центры с ЧПУ. Обрабатывающие центры с ЧПУ (Nesting) обеспечивают максимальную гибкость, позволяя выполнять не только раскрой, но и сверление, пазование и создание криволинейных деталей.
Таблица 2. Сравнение технических характеристик популярных моделей
| Модель | Длина раскроя, мм | Мощность основной/подрезной пилы, кВт | Точность раскроя, мм | Вес, кг |
| JIYU KS933 (ЧПУ) | 3200 | 18 / 2 | ±0,15 | 6500 |
| JIYU KS938 (ЧПУ) | 3200 | 18 / 2 | ±0,15 | 6800 |
| DELTAMACHINERY DM-3200S (ручной) | 3200 | 5,5 / 1,1 | ±0,2-0,5 | 850 |
| DELTAMACHINERY DM-3200H (ручной) | 3200 | 5,5 / 0,75 | ±0,2-0,5 | 700 |
Как видно из таблицы, раскроечные центры с ЧПУ, такие как JIYU KS933 и KS938, обладают значительно большей мощностью (18 кВт основной привод) и массой (более 6,5 тонн), что позволяет им работать в режиме высоких нагрузок на крупных производствах. В то же время ручные станки, например DELTAMACHINERY DM-3200S или DELTAMACHINERY DM-3200H, легче и экономичнее, но требуют высокой квалификации оператора для достижения заявленной точности.
Важно отметить, что на производительность форматно-раскроечного станка большое влияние оказывает корректно составленная карта раскроя. Карты раскроя могут быть составлены как вручную технологом, так и при помощи специальных программ для оптимизации раскроя, например «Базис Мебельщик». Для достижения наилучших результатов рекомендуется учитывать ширину пропила (4-5 мм) и предусматривать компенсационные припуски по периметру (10-20 мм).
При выборе форматно-раскроечного станка также следует учитывать требования к точности, регламентированные ГОСТ 24610-91. Этот стандарт распространяется на круглопильные станки, предназначенные для чернового раскроя в пакетах или по одной древесностружечных, древесноволокнистых плит, фанеры и других крупноформатных плитных и листовых материалов из древесины, в том числе на станки с программным управлением.
Отдельно стоит отметить преимущества форматно-раскроечных станков перед другими типами раскроечного оборудования. По сравнению с ленточнопильными станками, ФРС обеспечивают значительно более высокую точность реза (±0,2-0,5 мм против ±1-1,5 мм) и лучшее качество кромки. По сравнению с раскроечными центрами с ЧПУ, ручные форматно-раскроечные станки выигрывают в цене и простоте обслуживания, хотя и уступают в производительности и автоматизации процесса.
Для крупных производств, ориентированных на массовый выпуск продукции, оптимальным выбором могут стать автоматизированные форматно-раскроечные центры с ЧПУ. В частности, модели JIYU KS933 и KS938 обеспечивают высокую производительность благодаря мощности основного привода 18 кВт и возможности пакетного раскроя. Точность распиливания в пределах ±0,15 мм достигается за счёт идеального сочетания управления редуктором и реечного привода. Система управления ЧПУ позволяет редактировать план распиловки и интегрироваться с различным программным обеспечением для раскроя и автоматизации производства. Технические характеристики модели KS938 подробно представлены в документации производителя JIYU.
Список технических источников
- ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://gostbank.metaltorg.ru/gostinfo/1541/
- ЛесПромИнформ. Форматно-раскроечные станки. Часть 1: Обзор конструкций. URL: https://beta.lesprominform.ru/jarticles.html?id=1241
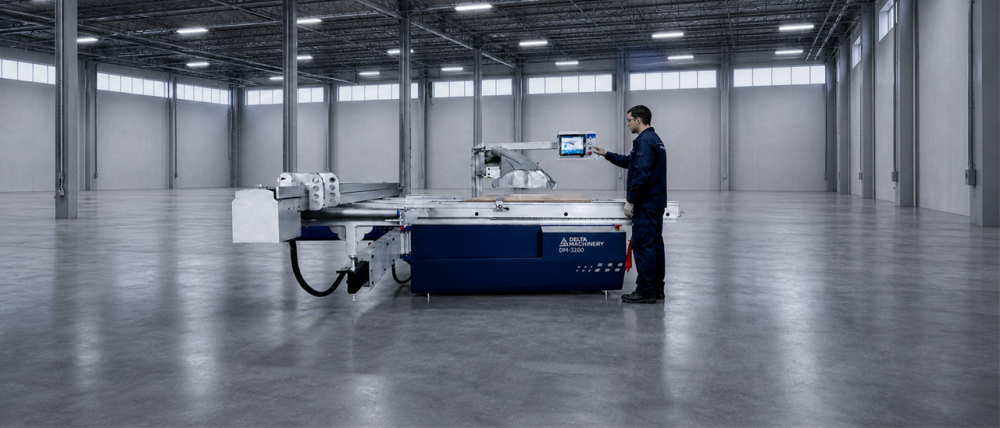
Форматно-раскроечные станки
Что такое форматно-раскроечный станок и зачем он нужен на мебельном производстве
18.08.2026 08:27:34- частота вращения пилы — 3000–4000 об/мин (ниже, чем для древесных плит);
- диск с числом зубьев 60–80, комбинированная или трапециевидная заточка;
- принудительное воздушное охлаждение зоны реза (на ряде центров с ЧПУ, например Форматно-раскроечный JIYU KS928, реализованы столы с воздушным поддувом);
- скорость подачи — умеренная, без длительных остановок в пропиле.
Для абразивных пластиков (HPL, компакт-ламинат, Corian, Trespa) производители инструмента, рекомендуют диски с алмазным напылением — твердосплавный инструмент на таких материалах изнашивается неприемлемо быстро
6. Композитные и специальные материалы
Под композитами понимают алюминиевые композитные панели (АКП), стекло- и углепластики, фиброцементные плиты. Станок DM-3200H, к примеру, позиционируется в том числе для раскроя лёгких алюминиевых композитов. Абразивные плиты (фиброцемент, хризотилцемент) крайне агрессивны к инструменту — для них обязателен алмазный диск. При пилении стеклопластиков крайне важна эффективная аспирация: стеклянная пыль опасна для дыхательных путей и ускоряет износ направляющих станка. Ряд производителей, например DELTAMACHINERY, указывает, что их центры предназначены для любых плитных материалов, схожих по физико-механическим свойствам с древесными, включая композиты и хризотилцементные плиты.
Таблица 1. Рекомендуемые параметры пильного диска для разных материалов
|
Материал |
Тип диска |
Число зубьев |
Частота вращения, об/мин |
Особые требования |
|
ЛДСП |
Твердосплавный |
60–92 |
4000–6000 |
Обязательна подрезная пила |
|
МДФ |
Твердосплавный |
60–108 |
4000–6000 |
Контроль остроты во избежание прижогов |
|
Фанера |
Твердосплавный |
80–100 |
4000–5000 |
Косая заточка, подрезная пила |
|
Массив древесины |
Твердосплавный |
48–60 (поперек) |
4000–6000 |
Подрезная пила опциональна |
|
Акрил (ПММА) |
Твердосплавный, алмазный |
60–80 |
3000–4000 |
Охлаждение, низкая скорость подачи |
|
HPL / компакт-ламинат |
Алмазный |
60–80 |
3000–4000 |
Абразивность — обязателен алмаз |
Таблица 2. Примеры совместимости материалов с конкретными моделями станков
|
Модель станка |
Материалы, указанные производителем |
Источник |
|
DELTAMACHINERY DM-3200H |
Плитные материалы (ДСП, МДФ, ДВП), клееные щиты, массив |
https://delta-tehno.ru/product/formatno-raskroechnyy-stanok-dm-3200h.html |
|
DELTAMACHINERY DM832PS |
МДФ, ДСтП, фанера, пластики, композиты, хризотилцементные плиты |
https://delta-tehno.ru/product/formatno-raskroechnyy-tsentr-s-chpu-deltamachinery-dm-832ps.html |
|
DELTAMACHINERY DM-3200 Industrial |
Пиломатериалы, ДСП, ДВП, фанера, листовые материалы, облицованные шпоном/ламинатом/пластиком, массив |
https://delta-tehno.ru/product/formatno-raskroechnyy-stanok-deltamachinery-dm-3200-industrial-.html |
|
Форматно-раскроечный станок DELTAMACHINERY DM-3200S |
ДСП, МДФ, фанера, ламинированные панели, пластик, ПВХ, лёгкие алюминиевые композиты |
https://delta-tehno.ru/product/formatno-raskroechnyy-stanok-dm-3200s.html |
Список технических источников
- ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://protect.gost.ru/document.aspx?control=7&id=158481
- ГОСТ 10632-2014. Плиты древесно-стружечные. Технические условия. URL: https://protect.gost.ru/document.aspx?control=7&id=178224
- DELTAMACHINERY. Техническая документация на серию форматно-раскроечных станков DM. URL: https://deltamachinery.com/documents-library/
Форматно-раскроечный станок часто воспринимают как узкоспециализированное оборудование для мебельщиков, но его технологические возможности значительно шире. Инженеру, подбирающему оборудование под конкретные задачи, важно понимать, где заканчивается стандартный раскрой ЛДСП и начинается обработка более требовательных материалов — от хрупкого акрила до абразивного HPL. Разберем спектр обрабатываемых материалов по группам, опираясь на спецификации производителей, практику эксплуатации и требования ГОСТ 24610-91 к точности круглопильных станков, а также стандарты на сами плитные материалы.
1. Древесно-стружечные плиты (ДСП, ЛДСП)
Основа мебельного производства. ГОСТ 10632-2014 «Плиты древесно-стружечные. Технические условия» определяет плиты общего назначения, применяемые для производства мебели. Главная задача при раскрое ламинированной ДСП — избежать сколов декоративного слоя на нижней кромке. Для этого форматник оснащается подрезной пилой, надрезающей облицовку на 1–2 мм до выхода основной пилы. При правильно подобранном диске, и отлаженном подрезном узле достигается рез без сколов. Пакетный раскрой на горизонтальных форматниках с ЛДСП как правило не применяют — листы скользят друг по другу, что ведёт к браку. Но это возможно с применением так называемой прижимной балки, которая исключает сдвиги.
2. Древесноволокнистые плиты средней плотности (МДФ)
МДФ — мелкодисперсная фракция древесины. ГОСТ 4598-2018 «Плиты древесно-волокнистые мокрого способа производства» распространяется на плиты, применяемые в том числе в мебельной промышленности. Плотная однородная структура МДФ предъявляет повышенные требования к остроте инструмента: тупой диск не столько режет, сколько уплотняет волокно, вызывая прижоги и подгорание торца. МДФ с акриловым покрытием требует особенно аккуратной подачи: перегрев ведёт к оплавлению акрила и налипанию на зубья пилы.
3. Фанера
Слоистая структура фанеры создаёт знакопеременные нагрузки на режущую кромку. При выходе пилы с нижней стороны неизбежны сколы шпона, особенно на поперечных волокнах. Минимизировать сколы помогает подрезная пила и диск с увеличенным количеством зубьев (80–100) с чередующейся косой заточкой. На ряде моделей станков, DELTAMACHINERY DM-3200 Industrial, предусмотрен раскрой фанеры как облицованной, так и необлицованной, наряду с другими плитными материалами.
4. Массив древесины и клееные щиты
В отличие от плитных материалов массив имеет выраженную волокнистую структуру. При пилении вдоль волокон особых сложностей не возникает. Поперечный рез требует большего числа зубьев и более низкой скорости подачи каретки. Клееные щиты пилятся аналогично массиву, однако наличие клеевых швов ускоряет затупление инструмента. Подрезная пила при работе с массивом необязательна — сколы на нижней стороне не так критичны, как на ламинированных плитах. Тем не менее такие станки, как Форматно-раскроечный станок DELTAMACHINERY DM-3200S, предусматривают подрезной узел с независимым электромотором, что полезно при комбинированной обработке массива и ламинированных материалов.
5. Пластики и полимеры (акрил, поликарбонат, ПВХ, ПЭТ)
Главный враг при пилении термопластов — нагрев. Акрил (ПММА) и поликарбонат при превышении температуры стеклования плавятся и налипают на диск, что мгновенно портит рез. Практические рекомендации сводятся к следующему:
- частота вращения пилы — 3000–4000 об/мин (ниже, чем для древесных плит);
- диск с числом зубьев 60–80, комбинированная или трапециевидная заточка;
- принудительное воздушное охлаждение зоны реза (на ряде центров с ЧПУ, например Форматно-раскроечный JIYU KS928, реализованы столы с воздушным поддувом);
- скорость подачи — умеренная, без длительных остановок в пропиле.
Для абразивных пластиков (HPL, компакт-ламинат, Corian, Trespa) производители инструмента, рекомендуют диски с алмазным напылением — твердосплавный инструмент на таких материалах изнашивается неприемлемо быстро
6. Композитные и специальные материалы
Под композитами понимают алюминиевые композитные панели (АКП), стекло- и углепластики, фиброцементные плиты. Станок DM-3200H, к примеру, позиционируется в том числе для раскроя лёгких алюминиевых композитов. Абразивные плиты (фиброцемент, хризотилцемент) крайне агрессивны к инструменту — для них обязателен алмазный диск. При пилении стеклопластиков крайне важна эффективная аспирация: стеклянная пыль опасна для дыхательных путей и ускоряет износ направляющих станка. Ряд производителей, например DELTAMACHINERY, указывает, что их центры предназначены для любых плитных материалов, схожих по физико-механическим свойствам с древесными, включая композиты и хризотилцементные плиты.
Таблица 1. Рекомендуемые параметры пильного диска для разных материалов
|
Материал |
Тип диска |
Число зубьев |
Частота вращения, об/мин |
Особые требования |
|
ЛДСП |
Твердосплавный |
60–92 |
4000–6000 |
Обязательна подрезная пила |
|
МДФ |
Твердосплавный |
60–108 |
4000–6000 |
Контроль остроты во избежание прижогов |
|
Фанера |
Твердосплавный |
80–100 |
4000–5000 |
Косая заточка, подрезная пила |
|
Массив древесины |
Твердосплавный |
48–60 (поперек) |
4000–6000 |
Подрезная пила опциональна |
|
Акрил (ПММА) |
Твердосплавный, алмазный |
60–80 |
3000–4000 |
Охлаждение, низкая скорость подачи |
|
HPL / компакт-ламинат |
Алмазный |
60–80 |
3000–4000 |
Абразивность — обязателен алмаз |
Таблица 2. Примеры совместимости материалов с конкретными моделями станков
|
Модель станка |
Материалы, указанные производителем |
Источник |
|
DELTAMACHINERY DM-3200H |
Плитные материалы (ДСП, МДФ, ДВП), клееные щиты, массив |
https://delta-tehno.ru/product/formatno-raskroechnyy-stanok-dm-3200h.html |
|
DELTAMACHINERY DM832PS |
МДФ, ДСтП, фанера, пластики, композиты, хризотилцементные плиты |
https://delta-tehno.ru/product/formatno-raskroechnyy-tsentr-s-chpu-deltamachinery-dm-832ps.html |
|
DELTAMACHINERY DM-3200 Industrial |
Пиломатериалы, ДСП, ДВП, фанера, листовые материалы, облицованные шпоном/ламинатом/пластиком, массив |
https://delta-tehno.ru/product/formatno-raskroechnyy-stanok-deltamachinery-dm-3200-industrial-.html |
|
Форматно-раскроечный станок DELTAMACHINERY DM-3200S |
ДСП, МДФ, фанера, ламинированные панели, пластик, ПВХ, лёгкие алюминиевые композиты |
https://delta-tehno.ru/product/formatno-raskroechnyy-stanok-dm-3200s.html |
Список технических источников
- ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://protect.gost.ru/document.aspx?control=7&id=158481
- ГОСТ 10632-2014. Плиты древесно-стружечные. Технические условия. URL: https://protect.gost.ru/document.aspx?control=7&id=178224
- DELTAMACHINERY. Техническая документация на серию форматно-раскроечных станков DM. URL: https://deltamachinery.com/documents-library/
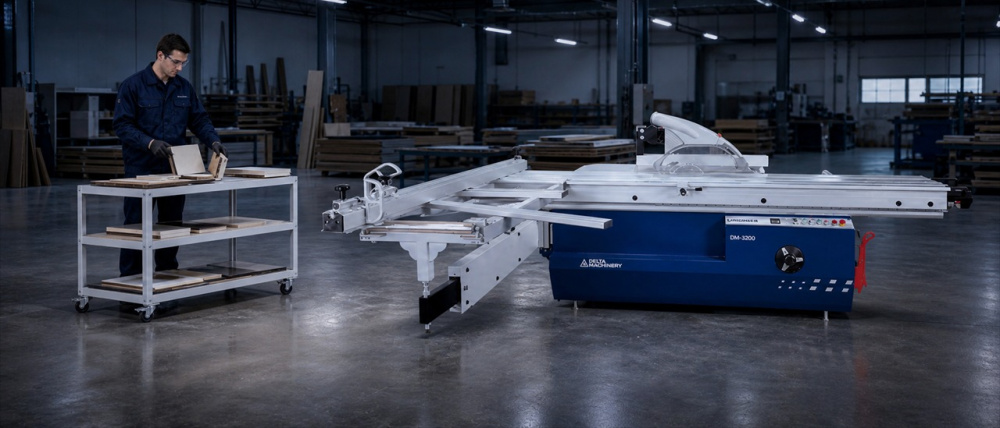
Форматно-раскроечные станки
Какие материалы можно пилить на форматно-раскроечном станке: ДСП, МДФ, массив и другие
18.08.2026 08:28:36- Подрезная пила — малый диск (80–120 мм), вращается попутно подаче, надрезая нижний облицовочный слой плиты на 1–2 мм. Её основная задача — исключить скол ламината или шпона на выходе основной пилы.
- Основная пила — диск диаметром 300–400 мм (на тяжёлых станках до 450 мм), выполняет сквозной рез. Частота вращения часто ступенчатая: 3200, 4000, 6000 об/мин под разные материалы.
Пильный узел наклоняется до 45°, что реализует угловые пропилы. Прецизионная регулировка соосности подрезной и основной пил по горизонтали и вертикали — одно из условий чистого реза.
3. Каретка и рабочие столы
Система базирования заготовки включает:
- Неподвижный (основной) стол, где смонтирован пильный узел.
- Форматный стол-каретку из алюминиевого многоячеистого профиля, перемещающуюся на линейных подшипниках. Ход каретки определяет максимальную длину реза — у промышленных машин 3200–3800 мм.
- Правый поддерживающий стол для опоры отрезанной части.
Плавность хода и отсутствие люфта в направляющих каретки — ключевой параметр точности. Производители используют шариковые линейные направляющие, часто HIWIN или собственной разработки.
4. Упоры и измерительная система
- Параллельный упор — для продольного раскроя полос шириной до 1300–1500 мм.
- Угловой (торцевой) упор — телескопическая линейка с откидными упорами, перемещается по передней стороне каретки.
- Гониометрическая линейка — для точных угловых резов со шкалой 0–45°.
Цифровая индикация на упорах резко сокращает время настройки и исключает операторские ошибки.
5. Система аспирации и безопасности
Прозрачный защитный кожух над пильным узлом служит одновременно коллектором для отвода опилок. Расклинивающий нож за основной пилой предотвращает заклинивание диска в пропиле. Эксцентриковые прижимы надёжно фиксируют заготовку на каретке, что особенно важно для узких и длинных деталей.
Принцип работы: логика встречного фрезерования
Цикл раскроя строится так: оператор укладывает плиту на форматный стол, базирует по параллельному и угловому упорам, запускает пильный узел и вручную толкает каретку с заготовкой на вращающиеся диски. Сначала заготовка контактирует с подрезной пилой (попутное фрезерование — надрез нижней облицовки без сколов), затем — с основной пилой (встречное фрезерование — чистовой рез по всей толщине). Обе пилы выступают над столом через единый паз. Подача ручная, скорость контролируется оператором; глубина пропила выставляется подъёмом/опусканием пильного узла.
Таблица 1. Основные узлы и их функции
| Узел | Состав | Функция | Критичные параметры |
| Станина | Сварная конструкция, чугунное литьё | Гашение вибраций, базирование всех узлов | Масса, жёсткость, точность обработки посадочных мест |
| Пильный узел | Основная пила, подрезная пила, привод | Чистовой рез без сколов | Диаметр пил, частота вращения, соосность подрезной пилы |
| Каретка | Алюминиевый профиль, линейные подшипники | Подача заготовки на пильный диск | Ход, отсутствие люфтов, плавность |
| Упоры | Параллельный, угловой, гониометрическая линейка | Базирование заготовки под размер и угол | Точность шкалы, жёсткость фиксации, цифровая индикация |
| Защитный кожух | Поликарбонат, аспирационный патрубок | Улавливание опилок, защита оператора | Диаметр патрубка, обзорность |
Таблица 2. Примеры технических характеристик Форматно раскроечных станков
| Модель | Ход каретки, мм | Мощность основной пилы, кВт | Диаметр основной пилы, мм | Частота вращения, об/мин | Масса, кг |
| KDT KS-132C | 3200 | 5,5 | 300 (350 опция) | 4000/5000 | ~910 |
| JET JTSS-1600 | 1600 | 3,8 | 315 | 4700 | 250 |
| SCM SI 400 NOVA | 3200 | 5,5 | 400 | 4000 | ~800 |
| DELTAMACHINERY DM-3200H | 3200 | 5,5 | 350 | 4000/5000 | ~950 |
Данные — из официальных спецификаций производителей, включая библиотеку технической документации DELTAMACHINERY.
Список технических источников
- ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://protect.gost.ru/document.aspx?control=7&id=158481
- ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://protect.gost.ru/document.aspx?control=7&id=139324
Когда перед производственником встаёт задача чистового раскроя плитных материалов, понимание конструктивной логики станка становится базой для грамотной эксплуатации и диагностики. Форматно-раскроечный станок (в профессиональной среде — «форматник») — это не произвольный набор механизмов, а выверенная система, где каждый узел нацелен на точный рез без сколов и отклонений. Ниже разберу устройство Форматно-раскроечного станка с опорой на нормативную базу и документацию производителей.
Нормативная основа
Требования к точности круглопильных станков для раскроя плит заданы ГОСТ 24610-91 «Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности». Безопасность конструкции любого деревообрабатывающего оборудования, включая Форматно-раскроечные станки, регламентирует ГОСТ 12.2.026.0-93 «Оборудование деревообрабатывающее. Требования безопасности к конструкции».
Основные конструктивные узлы
Все Форматно-раскроечные станки промышленного класса строятся вокруг единого набора узлов, чьё исполнение напрямую определяет ресурс точности.
1. Станина
Жёсткое основание, воспринимающее статические и динамические нагрузки. У надёжных моделей станина сварная, с последующим отпуском для снятия внутренних напряжений. Ответственные посадочные места (под пильный узел, направляющие каретки) обрабатываются на много осевых центрах. Чугунные элементы добавляют демпфирующую массу, что критично для гашения вибраций при высоких оборотах пилы.
2. Пильный узел
Сердце станка, состоящее из двух независимо регулируемых пил:
- Подрезная пила — малый диск (80–120 мм), вращается попутно подаче, надрезая нижний облицовочный слой плиты на 1–2 мм. Её основная задача — исключить скол ламината или шпона на выходе основной пилы.
- Основная пила — диск диаметром 300–400 мм (на тяжёлых станках до 450 мм), выполняет сквозной рез. Частота вращения часто ступенчатая: 3200, 4000, 6000 об/мин под разные материалы.
Пильный узел наклоняется до 45°, что реализует угловые пропилы. Прецизионная регулировка соосности подрезной и основной пил по горизонтали и вертикали — одно из условий чистого реза.
3. Каретка и рабочие столы
Система базирования заготовки включает:
- Неподвижный (основной) стол, где смонтирован пильный узел.
- Форматный стол-каретку из алюминиевого многоячеистого профиля, перемещающуюся на линейных подшипниках. Ход каретки определяет максимальную длину реза — у промышленных машин 3200–3800 мм.
- Правый поддерживающий стол для опоры отрезанной части.
Плавность хода и отсутствие люфта в направляющих каретки — ключевой параметр точности. Производители используют шариковые линейные направляющие, часто HIWIN или собственной разработки.
4. Упоры и измерительная система
- Параллельный упор — для продольного раскроя полос шириной до 1300–1500 мм.
- Угловой (торцевой) упор — телескопическая линейка с откидными упорами, перемещается по передней стороне каретки.
- Гониометрическая линейка — для точных угловых резов со шкалой 0–45°.
Цифровая индикация на упорах резко сокращает время настройки и исключает операторские ошибки.
5. Система аспирации и безопасности
Прозрачный защитный кожух над пильным узлом служит одновременно коллектором для отвода опилок. Расклинивающий нож за основной пилой предотвращает заклинивание диска в пропиле. Эксцентриковые прижимы надёжно фиксируют заготовку на каретке, что особенно важно для узких и длинных деталей.
Принцип работы: логика встречного фрезерования
Цикл раскроя строится так: оператор укладывает плиту на форматный стол, базирует по параллельному и угловому упорам, запускает пильный узел и вручную толкает каретку с заготовкой на вращающиеся диски. Сначала заготовка контактирует с подрезной пилой (попутное фрезерование — надрез нижней облицовки без сколов), затем — с основной пилой (встречное фрезерование — чистовой рез по всей толщине). Обе пилы выступают над столом через единый паз. Подача ручная, скорость контролируется оператором; глубина пропила выставляется подъёмом/опусканием пильного узла.
Таблица 1. Основные узлы и их функции
| Узел | Состав | Функция | Критичные параметры |
| Станина | Сварная конструкция, чугунное литьё | Гашение вибраций, базирование всех узлов | Масса, жёсткость, точность обработки посадочных мест |
| Пильный узел | Основная пила, подрезная пила, привод | Чистовой рез без сколов | Диаметр пил, частота вращения, соосность подрезной пилы |
| Каретка | Алюминиевый профиль, линейные подшипники | Подача заготовки на пильный диск | Ход, отсутствие люфтов, плавность |
| Упоры | Параллельный, угловой, гониометрическая линейка | Базирование заготовки под размер и угол | Точность шкалы, жёсткость фиксации, цифровая индикация |
| Защитный кожух | Поликарбонат, аспирационный патрубок | Улавливание опилок, защита оператора | Диаметр патрубка, обзорность |
Таблица 2. Примеры технических характеристик Форматно раскроечных станков
| Модель | Ход каретки, мм | Мощность основной пилы, кВт | Диаметр основной пилы, мм | Частота вращения, об/мин | Масса, кг |
| KDT KS-132C | 3200 | 5,5 | 300 (350 опция) | 4000/5000 | ~910 |
| JET JTSS-1600 | 1600 | 3,8 | 315 | 4700 | 250 |
| SCM SI 400 NOVA | 3200 | 5,5 | 400 | 4000 | ~800 |
| DELTAMACHINERY DM-3200H | 3200 | 5,5 | 350 | 4000/5000 | ~950 |
Данные — из официальных спецификаций производителей, включая библиотеку технической документации DELTAMACHINERY.
Список технических источников
- ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://protect.gost.ru/document.aspx?control=7&id=158481
- ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://protect.gost.ru/document.aspx?control=7&id=139324
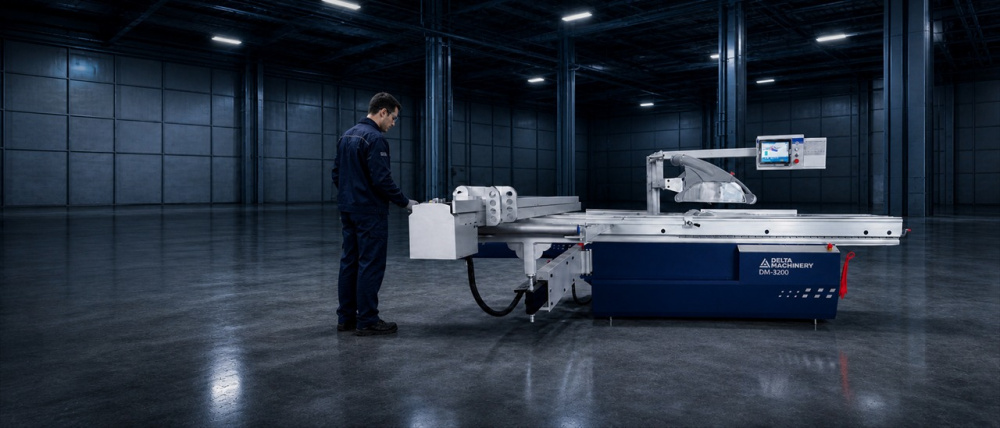
Форматно-раскроечные станки
Как устроен форматно-раскроечный станок: основные узлы и принцип работы
18.08.2026 08:28:26| Параметр | Вертикальный станок | Горизонтальный станок |
| Занимаемая рабочая площадь | 5-8 м² | 25-35 м² |
| Мощность основной пилы | 3-7,5 кВт | 5,5-25 кВт |
| Глубина пропила (max) | 60-80 мм | 100-130 мм |
| Точность позиционирования | ±0,1 мм | ±0,1-0,15 мм |
| Скорость подачи | до 25 м/мин (автоматические) | до 150 м/мин |
| Пакетный раскрой | ограничен (2-3 листа) | до 5-6 листов |
3. Горизонтальные форматно-раскроечные станки
Классическая горизонтальная схема предполагает стационарную станину с подвижной кареткой на роликовых или шариковых направляющих. Заготовка фиксируется на каретке и подаётся на пильный узел. Конструктивно станок оснащается двумя пилами: подрезной (диаметр 80-200 мм, 8000-15000 об/мин) и основной (300-400 мм, 4000-6000 об/мин). Такая пара исключает сколы ламинированных покрытий. Согласно анализу рыночных моделей, мощность коммерческих горизонтальных станков начинается от 5,5 кВт для эконом-класса и достигает 25 кВт у промышленных топ-моделей.
На примере линейки HOLZ-HER ZENTREX 6215 видно, насколько расширяются возможности: вылет пильного диска 130 мм, длина раскроя до 5800 мм, двухступенчатая система аспирации с синхронизацией заслонок по карте раскроя. Скорость подачи на пильной каретке достигает 150 м/мин при точности распила ±0,1 мм.
В каталоге «Дельта-Техно» представлены горизонтальные станки серии DELTAMACHINERY DM, спроектированные с учётом специфики российских предприятий. Модель DM-3200 Evolution имеет длину подвижной каретки 3200 мм (опционально 3800 мм), усиленный пильный узел на цельночугунной плите и интегрированный модуль ЧПУ.
4. Раскроечные центры с ЧПУ
Центры с ЧПУ — качественно иной уровень автоматизации. В отличие от ручных горизонтальных станков, здесь подача заготовки, позиционирование пильного узла и оптимизация карты раскроя выполняются автоматически. Производительность таких центров в 2-4 раза выше, чем у ручного оборудования аналогичной мощности, за счёт исключения времени на ручное базирование плиты и непрерывного цикла работы.
Техническая реализация на примере JIYU KS933: сервоприводная система позиционирования с точностью ±0,02 мм, мощность основной пилы 18 кВт, подрезной — 2 кВт, скорость пильной каретки до 100 м/мин с холостым ходом 120 м/мин. Станок оснащён программируемым контроллером FATEK и низковольтной автоматикой Schneider Electric, что обеспечивает интеграцию в автоматизированные линии.
Среди моделей DELTAMACHINERY выделяется центр DM-832PS с точностью позиционирования ±0,02 мм и раскроя ±0,15 мм, длиной раскроя 3200 мм и высотой пропила 90 мм. Сервоприводы SYNTEC, пневматика AirTac, промышленный компьютер с оптимизатором раскроя — всё это делает DM-832PS полноценным решением для серийного производства.
Таблица 2. Технические характеристики центров с ЧПУ (средний класс)
| Характеристика | JIYU KS933 | DELTAMACHINERY DM-832PS |
| Длина раскроя, мм | 3200 | 3200 |
| Высота пропила, мм | 100-120 | 90 |
| Мощность основной пилы, кВт | 18 | 15 |
| Мощность подрезной пилы, кВт | 2 | 1,5 |
| Скорость пильной каретки, м/мин | 0-100 | 0-100 |
| Общая мощность, кВт | 26,5 | 22 |
| Точность раскроя, мм | ±0,15 | ±0,15 |
| Масса, кг | 6500 | 6300 |
5. Рекомендации по выбору типа станка
- Вертикальный станок — оптимален при ограниченной площади цеха (менее 25 м²) и работе с плитами большого формата поштучно. Экономит до 50% площади по сравнению с горизонтальным станком аналогичной производительности.
- Горизонтальный станок — выбор для серийного и среднесерийного производства при достаточной площади. Обеспечивает лучшее качество кромки на ламинированных материалах за счёт стабильной геометрии каретки.
- Центр с ЧПУ — экономически целесообразен при объёме раскроя от 200 листов в смену. Срок окупаемости при двухсменной загрузке составляет, по оценкам интеграторов, от 18 до 24 месяцев.
Список технических источников
- ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://meganorm.ru/Data2/1/4294852/4294852552.htm
- ГОСТ 12.2.026.0-2015. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://protect.gost.ru/gost/details/d8c14fe7-69e6-431f-ada3-96b71c505795
- DELTAMACHINERY. Форматно-раскроечный станок DM-3200 Evolution: страница продукта. URL: https://stavropol.delta-tehno.ru/product/formatno-raskroechnyy-stanok-deltamachinery-dm-3200-evolution-.html
- JIYU. Форматно-раскроечный центр с ЧПУ KS933: страница продукта. URL: https://jiyu-machinery.ru/catalog/cnc-panel-saws/formatno-raskroechnyy-tsentr-s-chpu-jiyu-ks933/
В мебельном и деревообрабатывающем производстве выбор типа форматно-раскроечного станка напрямую определяет эффективность цеха. Как инженер компании «Дельта-Техно», я регулярно сталкиваюсь с задачей подбора оборудования под конкретные задачи. В этом материале мы разберём три основных конструктивных исполнения форматников: вертикальное, горизонтальное и раскроечные центры с ЧПУ — их конструктивные особенности, ограничения и критерии выбора с опорой на нормативную базу и спецификации производителей.
1. Конструктивные различия и классификация по ГОСТ
Основным документом, регламентирующим параметры круглопильных станков для раскроя плит, остаётся ГОСТ 24610-91 «Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов». Стандарт распространяется на оборудование для чернового раскроя древесностружечных, древесноволокнистых плит, фанеры, в том числе на станки с программным управлением. Этот ГОСТ задаёт сетку основных параметров: наибольшую ширину и длину обрабатываемого материала (от 1600×1600 мм до 1850×3750 мм), минимальную скорость резания (50 м/с), скорость подачи при продольном раскрое (от 12 до 25 м⁻¹) и толщину обрабатываемого пакета — до 100 мм для однопильных станков. Конструктивное исполнение станка (вертикальное, горизонтальное или с ЧПУ) выбирается исходя из производственной программы и требований к точности, но все типы должны соответствовать нормам безопасности по ГОСТ 12.2.026.0-2015.
2. Вертикальные форматно-раскроечные станки
Вертикальная компоновка — решение, при котором станина с пильным узлом расположена под углом около 50° к полу, а плита подаётся в вертикальном положении. Такая схема экономит производственную площадь: для полноценной работы станка типа Safety Speed 7400XL требуется всего 4,62 м². При этом сохраняется возможность обрабатывать крупноформатные листы — например, модель SVP 950M обеспечивает длину горизонтального реза до 5300 мм и вертикального — до 2200 мм при глубине пропила 80 мм и мощности привода 5,5 кВт.
Пильный блок перемещается по прецизионным направляющим, отфрезерованным после полной сварки и обработки рамы. Система противовесов облегчает ручное перемещение блока оператором. Точность позиционирования достигает ±0,1 мм при использовании подрезного узла с частотой вращения до 15000 об/мин. Важный эксплуатационный плюс — возможность работы одного оператора по всей цепочке: от склада плит до готовой детали, как это реализовано в автоматическом режиме станка HOLZ-HER SECTOR 1260 со скоростью подачи до 25 м/мин.
Ограничения вертикальных станков: мощность привода редко превышает 7,5 кВт, что ограничивает пакетный раскрой; качество реза на неторцованных кромках может уступать горизонтальным моделям.
Таблица 1. Сравнение ключевых параметров вертикальных и горизонтальных станков
| Параметр | Вертикальный станок | Горизонтальный станок |
| Занимаемая рабочая площадь | 5-8 м² | 25-35 м² |
| Мощность основной пилы | 3-7,5 кВт | 5,5-25 кВт |
| Глубина пропила (max) | 60-80 мм | 100-130 мм |
| Точность позиционирования | ±0,1 мм | ±0,1-0,15 мм |
| Скорость подачи | до 25 м/мин (автоматические) | до 150 м/мин |
| Пакетный раскрой | ограничен (2-3 листа) | до 5-6 листов |
3. Горизонтальные форматно-раскроечные станки
Классическая горизонтальная схема предполагает стационарную станину с подвижной кареткой на роликовых или шариковых направляющих. Заготовка фиксируется на каретке и подаётся на пильный узел. Конструктивно станок оснащается двумя пилами: подрезной (диаметр 80-200 мм, 8000-15000 об/мин) и основной (300-400 мм, 4000-6000 об/мин). Такая пара исключает сколы ламинированных покрытий. Согласно анализу рыночных моделей, мощность коммерческих горизонтальных станков начинается от 5,5 кВт для эконом-класса и достигает 25 кВт у промышленных топ-моделей.
На примере линейки HOLZ-HER ZENTREX 6215 видно, насколько расширяются возможности: вылет пильного диска 130 мм, длина раскроя до 5800 мм, двухступенчатая система аспирации с синхронизацией заслонок по карте раскроя. Скорость подачи на пильной каретке достигает 150 м/мин при точности распила ±0,1 мм.
В каталоге «Дельта-Техно» представлены горизонтальные станки серии DELTAMACHINERY DM, спроектированные с учётом специфики российских предприятий. Модель DM-3200 Evolution имеет длину подвижной каретки 3200 мм (опционально 3800 мм), усиленный пильный узел на цельночугунной плите и интегрированный модуль ЧПУ.
4. Раскроечные центры с ЧПУ
Центры с ЧПУ — качественно иной уровень автоматизации. В отличие от ручных горизонтальных станков, здесь подача заготовки, позиционирование пильного узла и оптимизация карты раскроя выполняются автоматически. Производительность таких центров в 2-4 раза выше, чем у ручного оборудования аналогичной мощности, за счёт исключения времени на ручное базирование плиты и непрерывного цикла работы.
Техническая реализация на примере JIYU KS933: сервоприводная система позиционирования с точностью ±0,02 мм, мощность основной пилы 18 кВт, подрезной — 2 кВт, скорость пильной каретки до 100 м/мин с холостым ходом 120 м/мин. Станок оснащён программируемым контроллером FATEK и низковольтной автоматикой Schneider Electric, что обеспечивает интеграцию в автоматизированные линии.
Среди моделей DELTAMACHINERY выделяется центр DM-832PS с точностью позиционирования ±0,02 мм и раскроя ±0,15 мм, длиной раскроя 3200 мм и высотой пропила 90 мм. Сервоприводы SYNTEC, пневматика AirTac, промышленный компьютер с оптимизатором раскроя — всё это делает DM-832PS полноценным решением для серийного производства.
Таблица 2. Технические характеристики центров с ЧПУ (средний класс)
| Характеристика | JIYU KS933 | DELTAMACHINERY DM-832PS |
| Длина раскроя, мм | 3200 | 3200 |
| Высота пропила, мм | 100-120 | 90 |
| Мощность основной пилы, кВт | 18 | 15 |
| Мощность подрезной пилы, кВт | 2 | 1,5 |
| Скорость пильной каретки, м/мин | 0-100 | 0-100 |
| Общая мощность, кВт | 26,5 | 22 |
| Точность раскроя, мм | ±0,15 | ±0,15 |
| Масса, кг | 6500 | 6300 |
5. Рекомендации по выбору типа станка
- Вертикальный станок — оптимален при ограниченной площади цеха (менее 25 м²) и работе с плитами большого формата поштучно. Экономит до 50% площади по сравнению с горизонтальным станком аналогичной производительности.
- Горизонтальный станок — выбор для серийного и среднесерийного производства при достаточной площади. Обеспечивает лучшее качество кромки на ламинированных материалах за счёт стабильной геометрии каретки.
- Центр с ЧПУ — экономически целесообразен при объёме раскроя от 200 листов в смену. Срок окупаемости при двухсменной загрузке составляет, по оценкам интеграторов, от 18 до 24 месяцев.
Список технических источников
- ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://meganorm.ru/Data2/1/4294852/4294852552.htm
- ГОСТ 12.2.026.0-2015. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://protect.gost.ru/gost/details/d8c14fe7-69e6-431f-ada3-96b71c505795
- DELTAMACHINERY. Форматно-раскроечный станок DM-3200 Evolution: страница продукта. URL: https://stavropol.delta-tehno.ru/product/formatno-raskroechnyy-stanok-deltamachinery-dm-3200-evolution-.html
- JIYU. Форматно-раскроечный центр с ЧПУ KS933: страница продукта. URL: https://jiyu-machinery.ru/catalog/cnc-panel-saws/formatno-raskroechnyy-tsentr-s-chpu-jiyu-ks933/

Форматно-раскроечные станки
Виды форматно-раскроечных станков: вертикальные, горизонтальные и с ЧПУ
20.08.2026 08:05:48|
Модель |
Мощность основной пилы, кВт |
Мощность подрезной пилы, кВт |
Скорость вращения, об/мин |
Класс |
|---|---|---|---|---|
|
WoodTec 3200 |
4 |
0,75 |
2800/4000/5600 |
Средний |
|
Griggio CA 400 |
5,5 |
1,5 |
3200/4000/6000 |
Средний/Тяжёлый |
|
Delta Machinery DM-3200S |
5,5 |
1,5 |
3200/4000/6000 |
Средний/Тяжёлый |
|
Altendorf F45 |
5,5–11 |
0,75 |
вариатор |
Премиум |
|
JIYU KS933 (ЧПУ) |
18 |
2 |
— |
Промышленный |
|
JIYU KS938 (ЧПУ) |
18 |
2 |
— |
Промышленный |
2. Тип каретки: шариковая или роликовая
Каретка — это механизм, по которому перемещается подвижный стол станка. От её конструкции зависят плавность хода, точность позиционирования и долговечность оборудования. На рынке представлены два основных типа: шариковая и роликовая.
Шариковая каретка обеспечивает более высокую начальную точность за счёт большего числа степеней свободы при установке. Однако шариковые направляющие чувствительны к загрязнению и износу. При интенсивной эксплуатации точечная нагрузка от шарика на направляющую приводит к образованию микроканавок уже через 2–3 года работы. После этого точность необратимо падает.
Роликовая каретка распределяет нагрузку по линии контакта, а не по точке. Это снижает износ направляющих и продлевает срок службы без потери точности. Практика европейских производителей — Felder, Altendorf, Griggio — показывает, что роликовая система на практике надёжнее и практически не требует обслуживания. Такие производители, как Felder, применяют запатентованную систему X-Roll с четырьмя направляющими роликоподшипниками, что даёт исключительную плавность хода при длине пропила до 3200 мм.
Вывод: для производства с интенсивной нагрузкой — однозначно роликовая каретка. Для мастерской с небольшим объёмом работ и чистым помещением допустима шариковая.
3. Точность раскроя: нормы ГОСТ и реальные допуски
Точность — интегральный показатель, зависящий от жёсткости станины, состояния каретки, соосности пильных дисков и качества упоров. Требования к точности форматно-раскроечных станков регламентированы ГОСТ 24610-91 «Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности».
Методика испытаний станков на точность и жёсткость описана в ГОСТ 25338-91 «Оборудование деревообрабатывающее. Испытания на точность и жесткость. Общие требования». Стандарт устанавливает общие требования к методам измерений, что позволяет объективно сравнивать паспортные данные разных производителей.
Для качественного изготовления корпусной мебели приемлемый допуск — ±0,15 мм. Станки с ручной кареткой при должной настройке обеспечивают ±0,1 мм, но стабильность этого показателя зависит от оператора. Промышленные центры с ЧПУ, такие как JIYU KS933, гарантируют точность позиционирования ±0,02 мм и точность распила ±0,15 мм за счёт сочетания редуктора и реечного привода с компьютерным управлением. Однако ГОСТ 24610-91 распространяется в том числе и на станки с программным управлением.
На практике точность проверяется на тестовом пропиле. Если отклонение по длине и диагонали заготовки из ЛДСтП 16 мм превышает 0,2 мм — станок требует настройки либо замены направляющих. Согласно методике ГОСТ 25338-91, испытания на точность включают контроль плоскостности стола, параллельности перемещения каретки и биения шпинделя.
4. Длина пропила и размер столов: привязка к формату плиты
Стандартный формат плитных материалов на российском рынке — 2800×2070 мм (ЛДСтП, МДФ). Чтобы раскроить такой лист целиком, станок должен иметь длину пропила не менее 2800 мм. Однако производители часто указывают длину хода каретки — физическое расстояние, на которое может переместиться стол, включая зону до и после пропила. Реальная длина пропила всегда меньше хода каретки на 200–300 мм.
Рекомендация простая: для полноценной работы с полным листом нужна каретка с ходом не менее 3200 мм. Модели с ходом 2500 мм подходят для раскроя листа пополам. Станки с кареткой 1600 мм — это оборудование для подрезки деталей, а не для раскроя полного формата. Стоит обратить внимание и на ширину раскроя на продольном упоре. У промышленных машин она достигает 1250 мм, что позволяет обрабатывать плиту, разделённую пополам.
Таблица 2. Сравнение длины пропила и габаритов столов
|
Модель |
Длина пропила, мм |
Размер каретки (Д×Ш), мм |
Масса, кг |
|---|---|---|---|
|
WoodTec 3200 |
3200 |
3200×330 |
880 |
|
Griggio CA 400 |
3260 |
3200×— |
820 |
|
Delta Machinery DM-3200S |
3200 |
3200×375 |
850 |
|
Altendorf F45 |
3200 |
3200×— |
1500 |
|
JIYU KS933 (ЧПУ) |
3200 |
— |
6500 |
|
JIYU KS938 (ЧПУ) |
3200 |
— |
6800 |
Отдельного внимания заслуживает масса станка. Модели с весом менее 800 кг склонны к вибрациям при интенсивной работе. Станок весом 1500 кг и выше, такой как Altendorf F45, обеспечивает значительно лучшую виброустойчивость, что напрямую сказывается на качестве пропила. Промышленные центры JIYU KS933 и KS938 весом более 6 тонн проектируются с применением САПР, проходят отпуск для снятия внутренних напряжений и фрезеровку всех монтажных плоскостей на пятиосевом обрабатывающем центре.
5. Угол наклона пильного узла и высота пропила
Практически все современные форматно-раскроечные станки позволяют наклонять пильный узел в диапазоне от 0 до 45°. Этот параметр критичен при изготовлении деталей со скошенной кромкой — например, угловых элементов кухонных гарнитуров, фасадов с раскладкой под углом, карнизов и плинтусов из массива. Если в производственной программе присутствуют такие изделия, возможность наклона пилы — не опция, а обязательное требование.
Высота пропила определяет максимальную толщину обрабатываемой заготовки и зависит от диаметра пильного диска и конструкции станка. Станок Delta Machinery DM-3200S при диске 315 мм обеспечивает высоту пропила 90 мм под прямым углом и 70 мм под углом 45°. Модель Felder K 500 S с таким же диаметром диска даёт 104 мм. Этого достаточно для большинства мебельных задач, включая пакетный раскрой.
Некоторые модели, например Altendorf F45, допускают установку диска диаметром до 550 мм и высоту пропила до 200 мм — это уже решение для обработки клееных щитов и бруса. Но при выборе важно учитывать, что с ростом диаметра диска увеличивается ширина пропила (потери материала) и нагрузка на двигатель.
Что ещё учитывать при выборе
Помимо пяти ключевых характеристик, стоит обратить внимание на дополнительные параметры, которые могут оказаться решающими в конкретных производственных условиях:
-
Масса и жёсткость станины.
Чем тяжелее станок — тем меньше вибраций и выше стабильность геометрии реза. Промышленные модели проходят отпуск для снятия внутренних напряжений в металле. -
Система упоров и линеек.
Упоры с увеличительными стёклами (линзами) снижают ошибку позиционирования. Цифровая индикация на параллельном упоре — практичная опция, реально ускоряющая переналадку. -
Наличие подрезного узла.
Подрезная пила с попутным вращением относительно подачи заготовки предотвращает сколы на нижней кромке ламинированных плит — для мебельного производства это обязательный элемент. -
Требования безопасности.
Конструкция станка должна соответствовать ГОСТ 12.2.026.0-93 (актуальная редакция — ГОСТ 12.2.026.0-2015), который устанавливает требования к защитным кожухам, блокировкам, электробезопасности и эргономике органов управления.
Список технических источников
-
ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://cn.gostinfo.ru/catalog/Details/?id=4145569
-
ГОСТ 25338-91. Оборудование деревообрабатывающее. Испытания на точность и жесткость. Общие требования. URL: https://cn.gostinfo.ru/catalog/Details/?id=4160619
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://cn.gostinfo.ru/catalog/Details/?id=4131178
За более чем десять лет работы с деревообрабатывающим оборудованием я убедился: выбор форматно-раскроечного станка — это не поиск компромисса между ценой и характеристиками, а точный инженерный расчёт под конкретные производственные задачи. Ошибка на этом этапе приводит к систематическому браку, простою и убыткам. В этой статье я разберу пять технических параметров, которые должны быть в фокусе внимания при выборе станка, — без маркетинговых абстракций, с опорой на цифры и нормативную базу.
1. Мощность основного привода: запас, а не номинал
Мощность двигателя основной пилы определяет, с какими материалами и в каком режиме сможет работать станок. Бытовые модели оснащаются двигателями 2–3 кВт, профессиональные — от 4 до 7,5 кВт, промышленные — до 18 кВт и выше. Для повседневной работы с ЛДСтП достаточно 4 кВт. Но как только в номенклатуре появляется массив твёрдых пород (дуб, бук) или пакетный раскрой — двигатель мощностью менее 5,5 кВт начинает работать на пределе, перегревается и теряет стабильность оборотов. Именно падение оборотов под нагрузкой приводит к сколам и подгоранию кромки. Для сравнения: станок WoodTec 3200 оснащается двигателем 4 кВт и тремя скоростями вращения (2800/4000/5600 об/мин), тогда как итальянский Griggio CA 400 или, к примеру, Delta Machinery DM-3200S предлагает 5,5 кВт с аналогичным диапазоном регулировки. Разница в 1,5 кВт на первый взгляд невелика, но при раскрое фанеры толщиной 21 мм пакетом из трёх листов она становится критичной: Griggio держит обороты, WoodTec — нет.
Станки промышленного сегмента, такие как JIYU KS933, оснащаются основным приводом 18 кВт и подрезным 2 кВт. Раздельные приводы позволяют поднимать и опускать пилы независимо, а мощность 18 кВт обеспечивает стабильную скорость реза при обработке пакета плит на крупносерийном производстве. Такой запас мощности исключает просадку оборотов даже при максимальной нагрузке.
Таблица 1. Сравнение мощности привода популярных моделей
|
Модель |
Мощность основной пилы, кВт |
Мощность подрезной пилы, кВт |
Скорость вращения, об/мин |
Класс |
|---|---|---|---|---|
|
WoodTec 3200 |
4 |
0,75 |
2800/4000/5600 |
Средний |
|
Griggio CA 400 |
5,5 |
1,5 |
3200/4000/6000 |
Средний/Тяжёлый |
|
Delta Machinery DM-3200S |
5,5 |
1,5 |
3200/4000/6000 |
Средний/Тяжёлый |
|
Altendorf F45 |
5,5–11 |
0,75 |
вариатор |
Премиум |
|
JIYU KS933 (ЧПУ) |
18 |
2 |
— |
Промышленный |
|
JIYU KS938 (ЧПУ) |
18 |
2 |
— |
Промышленный |
2. Тип каретки: шариковая или роликовая
Каретка — это механизм, по которому перемещается подвижный стол станка. От её конструкции зависят плавность хода, точность позиционирования и долговечность оборудования. На рынке представлены два основных типа: шариковая и роликовая.
Шариковая каретка обеспечивает более высокую начальную точность за счёт большего числа степеней свободы при установке. Однако шариковые направляющие чувствительны к загрязнению и износу. При интенсивной эксплуатации точечная нагрузка от шарика на направляющую приводит к образованию микроканавок уже через 2–3 года работы. После этого точность необратимо падает.
Роликовая каретка распределяет нагрузку по линии контакта, а не по точке. Это снижает износ направляющих и продлевает срок службы без потери точности. Практика европейских производителей — Felder, Altendorf, Griggio — показывает, что роликовая система на практике надёжнее и практически не требует обслуживания. Такие производители, как Felder, применяют запатентованную систему X-Roll с четырьмя направляющими роликоподшипниками, что даёт исключительную плавность хода при длине пропила до 3200 мм.
Вывод: для производства с интенсивной нагрузкой — однозначно роликовая каретка. Для мастерской с небольшим объёмом работ и чистым помещением допустима шариковая.
3. Точность раскроя: нормы ГОСТ и реальные допуски
Точность — интегральный показатель, зависящий от жёсткости станины, состояния каретки, соосности пильных дисков и качества упоров. Требования к точности форматно-раскроечных станков регламентированы ГОСТ 24610-91 «Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности».
Методика испытаний станков на точность и жёсткость описана в ГОСТ 25338-91 «Оборудование деревообрабатывающее. Испытания на точность и жесткость. Общие требования». Стандарт устанавливает общие требования к методам измерений, что позволяет объективно сравнивать паспортные данные разных производителей.
Для качественного изготовления корпусной мебели приемлемый допуск — ±0,15 мм. Станки с ручной кареткой при должной настройке обеспечивают ±0,1 мм, но стабильность этого показателя зависит от оператора. Промышленные центры с ЧПУ, такие как JIYU KS933, гарантируют точность позиционирования ±0,02 мм и точность распила ±0,15 мм за счёт сочетания редуктора и реечного привода с компьютерным управлением. Однако ГОСТ 24610-91 распространяется в том числе и на станки с программным управлением.
На практике точность проверяется на тестовом пропиле. Если отклонение по длине и диагонали заготовки из ЛДСтП 16 мм превышает 0,2 мм — станок требует настройки либо замены направляющих. Согласно методике ГОСТ 25338-91, испытания на точность включают контроль плоскостности стола, параллельности перемещения каретки и биения шпинделя.
4. Длина пропила и размер столов: привязка к формату плиты
Стандартный формат плитных материалов на российском рынке — 2800×2070 мм (ЛДСтП, МДФ). Чтобы раскроить такой лист целиком, станок должен иметь длину пропила не менее 2800 мм. Однако производители часто указывают длину хода каретки — физическое расстояние, на которое может переместиться стол, включая зону до и после пропила. Реальная длина пропила всегда меньше хода каретки на 200–300 мм.
Рекомендация простая: для полноценной работы с полным листом нужна каретка с ходом не менее 3200 мм. Модели с ходом 2500 мм подходят для раскроя листа пополам. Станки с кареткой 1600 мм — это оборудование для подрезки деталей, а не для раскроя полного формата. Стоит обратить внимание и на ширину раскроя на продольном упоре. У промышленных машин она достигает 1250 мм, что позволяет обрабатывать плиту, разделённую пополам.
Таблица 2. Сравнение длины пропила и габаритов столов
|
Модель |
Длина пропила, мм |
Размер каретки (Д×Ш), мм |
Масса, кг |
|---|---|---|---|
|
WoodTec 3200 |
3200 |
3200×330 |
880 |
|
Griggio CA 400 |
3260 |
3200×— |
820 |
|
Delta Machinery DM-3200S |
3200 |
3200×375 |
850 |
|
Altendorf F45 |
3200 |
3200×— |
1500 |
|
JIYU KS933 (ЧПУ) |
3200 |
— |
6500 |
|
JIYU KS938 (ЧПУ) |
3200 |
— |
6800 |
Отдельного внимания заслуживает масса станка. Модели с весом менее 800 кг склонны к вибрациям при интенсивной работе. Станок весом 1500 кг и выше, такой как Altendorf F45, обеспечивает значительно лучшую виброустойчивость, что напрямую сказывается на качестве пропила. Промышленные центры JIYU KS933 и KS938 весом более 6 тонн проектируются с применением САПР, проходят отпуск для снятия внутренних напряжений и фрезеровку всех монтажных плоскостей на пятиосевом обрабатывающем центре.
5. Угол наклона пильного узла и высота пропила
Практически все современные форматно-раскроечные станки позволяют наклонять пильный узел в диапазоне от 0 до 45°. Этот параметр критичен при изготовлении деталей со скошенной кромкой — например, угловых элементов кухонных гарнитуров, фасадов с раскладкой под углом, карнизов и плинтусов из массива. Если в производственной программе присутствуют такие изделия, возможность наклона пилы — не опция, а обязательное требование.
Высота пропила определяет максимальную толщину обрабатываемой заготовки и зависит от диаметра пильного диска и конструкции станка. Станок Delta Machinery DM-3200S при диске 315 мм обеспечивает высоту пропила 90 мм под прямым углом и 70 мм под углом 45°. Модель Felder K 500 S с таким же диаметром диска даёт 104 мм. Этого достаточно для большинства мебельных задач, включая пакетный раскрой.
Некоторые модели, например Altendorf F45, допускают установку диска диаметром до 550 мм и высоту пропила до 200 мм — это уже решение для обработки клееных щитов и бруса. Но при выборе важно учитывать, что с ростом диаметра диска увеличивается ширина пропила (потери материала) и нагрузка на двигатель.
Что ещё учитывать при выборе
Помимо пяти ключевых характеристик, стоит обратить внимание на дополнительные параметры, которые могут оказаться решающими в конкретных производственных условиях:
-
Масса и жёсткость станины.
Чем тяжелее станок — тем меньше вибраций и выше стабильность геометрии реза. Промышленные модели проходят отпуск для снятия внутренних напряжений в металле. -
Система упоров и линеек.
Упоры с увеличительными стёклами (линзами) снижают ошибку позиционирования. Цифровая индикация на параллельном упоре — практичная опция, реально ускоряющая переналадку. -
Наличие подрезного узла.
Подрезная пила с попутным вращением относительно подачи заготовки предотвращает сколы на нижней кромке ламинированных плит — для мебельного производства это обязательный элемент. -
Требования безопасности.
Конструкция станка должна соответствовать ГОСТ 12.2.026.0-93 (актуальная редакция — ГОСТ 12.2.026.0-2015), который устанавливает требования к защитным кожухам, блокировкам, электробезопасности и эргономике органов управления.
Список технических источников
-
ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://cn.gostinfo.ru/catalog/Details/?id=4145569
-
ГОСТ 25338-91. Оборудование деревообрабатывающее. Испытания на точность и жесткость. Общие требования. URL: https://cn.gostinfo.ru/catalog/Details/?id=4160619
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://cn.gostinfo.ru/catalog/Details/?id=4131178
Форматно-раскроечные станки
Как выбрать форматно-раскроечный станок: 5 ключевых технических характеристик
18.08.2026 09:23:22|
Параметр |
Форматник (DM-3200H) |
Раскроечный центр (DM832PS) |
|
Кинематика |
Подвижная заготовка, стационарный пильный узел |
Стационарная заготовка, подвижный пильный суппорт |
|
Прижим заготовки |
Эксцентриковые фиксаторы на каретке |
Пневматическая прижимная балка |
|
Мощность основной пилы |
5,5 кВт |
15 кВт |
|
Диаметр основной пилы |
300 мм |
380 мм |
|
Максимальная высота пропила |
80 мм (один лист) |
90 мм (пакет до 5 листов) |
|
Скорость подачи |
Ручная |
До 60 м/мин (рабочий ход) |
|
Управление |
Ручное, по упорам с цифровой индикацией |
ЧПУ, Touch Screen |
|
Масса станка |
~950 кг |
5500 кг |
Данные форматника взяты из документации DELTAMACHINERY. Параметры центра DM-832PS — из карточки товара на ресурсе поставщика «Дельта-Техно».
Таблица 2. Ориентировочная производительность за смену (8 часов)
|
Сценарий раскроя |
Форматник (листов/смена) |
Раскроечный центр (листов/смена) |
|
Раскрой одиночного листа 2750×1830 мм на детали среднего размера |
40–80 |
120–180 |
|
Пакетный раскрой (3–5 листов в пакете) |
Недоступен |
300–500 |
|
Единичные заказы, частая переналадка |
15–30 |
60–100 |
Цифры ориентировочные, конкретные значения зависят от карты раскроя, плотности материала и организации рабочего места.
Когда пора переходить на пильный центр?
Несколько объективных признаков: объём раскроя превышает 100 листов в смену, доля брака по геометрии становится заметной на сборке, фонд оплаты труда операторов съедает рентабельность, а заказчики требуют стабильности размеров от партии к партии. Вложения в автоматизацию оправданы, когда потери от человеческого фактора сравнимы с амортизацией центра.
Список технических источников
1. ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://protect.gost.ru/document.aspx?control=7&id=158481
2. DELTAMACHINERY. Техническая документация на серию форматно-раскроечных станков DM. URL: https://deltamachinery.com/documents-library/
[~DETAIL_TEXT] =>
Когда перед производственником встаёт задача организовать участок раскроя плитных материалов, ключевым становится выбор между классическим форматно-раскроечным станком (форматником) и раскроечным центром с ЧПУ. Оба типа оборудования решают задачу чистового раскроя, но построены на разных конструктивных принципах, что определяет их место в технологической цепочке мебельного или деревообрабатывающего предприятия. Разница — не в мощности или цене самих по себе, а в кинематике, логике управления и экономике обработки.
Кинематика и принцип резания
На форматнике заготовка перемещается относительно неподвижного пильного узла. Плита базируется на каретке, оператор вручную надвигает её на вращающиеся диски — сначала подрезной, затем основной. Скорость подачи контролируется человеком, качество реза сильно зависит от его квалификации. Прижим осуществляется только за счёт массы плиты и эксцентриковых фиксаторов на каретке.
В раскроечном центре с ЧПУ заготовка зафиксирована на рабочем столе прижимной балкой, а пильный суппорт перемещается вдоль неё по линейным направляющим. Толкатель с пневмозахватами подаёт лист под балку по программе. Скорость подачи, глубина пропила и карта раскроя управляются системой ЧПУ. Такая схема исключает ручное усилие и минимизирует влияние человеческого фактора на геометрию деталей. В англоязычной литературе этот принцип отражён в самом названии — beam saw (пила с прижимной балкой).
Производительность и пакетный раскрой
Форматник всегда пилит по одному листу. Скорость подачи — ручная, реальная производительность редко превышает 40–80 полноформатных листов за смену. Раскроечный центр способен резать пакетом — от 3 до 8 листов одновременно в зависимости от модели и мощности привода. Высота пакета у тяжёлых центров достигает 90–120 мм при мощности основной пилы 18–20 кВт. Скорость перемещения пильного суппорта — до 95 м/мин на рабочем ходу и до 120 м/мин на холостом. Это даёт 300–500 листов за смену при грамотно составленной карте раскроя.
Точность, повторяемость и человеческий фактор
Форматник при должной настройке и опытном операторе обеспечивает точность в пределах ±0,5 мм. Однако любая небрежность — удар плитой о каретку, неравномерная подача — сбивает настройки и даёт погрешность, которая «всплывает» уже на сборке. Раскроечный центр с сервоприводами толкателя и пильного суппорта даёт стабильную повторяемость ±0,15 мм от детали к детали без оглядки на усталость оператора. Именно эта воспроизводимость критична для конвейерной сборки и крупносерийных заказов.
Гибкость против автоматизации
У форматника есть неочевидное преимущество — возможность пиления под углом (наклон пильного узла до 45°), что востребовано при изготовлении фигурных фасадов, раскрое под ус. Центр с ЧПУ пилит строго под 90°, зато автоматически оптимизирует карту раскроя, ведёт учёт деталей, интегрируется со складскими программами и может работать с этикетками штрихкодирования. Если производство массовое и однотипное — центр вне конкуренции. Если же номенклатура разнообразна, а угловые резы — норма, форматник сохраняет позиции.
Таблица 1. Сравнение конструктивных и эксплуатационных параметров
|
Параметр |
Форматник (DM-3200H) |
Раскроечный центр (DM832PS) |
|
Кинематика |
Подвижная заготовка, стационарный пильный узел |
Стационарная заготовка, подвижный пильный суппорт |
|
Прижим заготовки |
Эксцентриковые фиксаторы на каретке |
Пневматическая прижимная балка |
|
Мощность основной пилы |
5,5 кВт |
15 кВт |
|
Диаметр основной пилы |
300 мм |
380 мм |
|
Максимальная высота пропила |
80 мм (один лист) |
90 мм (пакет до 5 листов) |
|
Скорость подачи |
Ручная |
До 60 м/мин (рабочий ход) |
|
Управление |
Ручное, по упорам с цифровой индикацией |
ЧПУ, Touch Screen |
|
Масса станка |
~950 кг |
5500 кг |
Данные форматника взяты из документации DELTAMACHINERY. Параметры центра DM-832PS — из карточки товара на ресурсе поставщика «Дельта-Техно».
Таблица 2. Ориентировочная производительность за смену (8 часов)
|
Сценарий раскроя |
Форматник (листов/смена) |
Раскроечный центр (листов/смена) |
|
Раскрой одиночного листа 2750×1830 мм на детали среднего размера |
40–80 |
120–180 |
|
Пакетный раскрой (3–5 листов в пакете) |
Недоступен |
300–500 |
|
Единичные заказы, частая переналадка |
15–30 |
60–100 |
Цифры ориентировочные, конкретные значения зависят от карты раскроя, плотности материала и организации рабочего места.
Когда пора переходить на пильный центр?
Несколько объективных признаков: объём раскроя превышает 100 листов в смену, доля брака по геометрии становится заметной на сборке, фонд оплаты труда операторов съедает рентабельность, а заказчики требуют стабильности размеров от партии к партии. Вложения в автоматизацию оправданы, когда потери от человеческого фактора сравнимы с амортизацией центра.
Список технических источников
1. ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://protect.gost.ru/document.aspx?control=7&id=158481
2. DELTAMACHINERY. Техническая документация на серию форматно-раскроечных станков DM. URL: https://deltamachinery.com/documents-library/
[DETAIL_TEXT_TYPE] => html [~DETAIL_TEXT_TYPE] => html [PREVIEW_TEXT] => [~PREVIEW_TEXT] => [PREVIEW_TEXT_TYPE] => text [~PREVIEW_TEXT_TYPE] => text [PREVIEW_PICTURE] => [~PREVIEW_PICTURE] => [LANG_DIR] => / [~LANG_DIR] => / [CODE] => formatno-raskroechnyy-stanok-i-raskroechnyy-tsentr-s-chpu-v-chem-raznitsa [~CODE] => formatno-raskroechnyy-stanok-i-raskroechnyy-tsentr-s-chpu-v-chem-raznitsa [EXTERNAL_ID] => 8272 [~EXTERNAL_ID] => 8272 [IBLOCK_TYPE_ID] => content [~IBLOCK_TYPE_ID] => content [IBLOCK_CODE] => journal [~IBLOCK_CODE] => journal [IBLOCK_EXTERNAL_ID] => [~IBLOCK_EXTERNAL_ID] => [LID] => s2 [~LID] => s2 [EDIT_LINK] => [DELETE_LINK] => [DISPLAY_ACTIVE_FROM] => [FIELDS] => Array ( [DATE_CREATE] => 14.09.2026 08:14:59 ) [DISPLAY_PROPERTIES] => Array ( ) [IPROPERTY_VALUES] => Array ( [SECTION_META_TITLE] => Форматно-раскроечный станок и раскроечный центр с ЧПУ: в чем разница? [SECTION_PAGE_TITLE] => Форматно-раскроечный станок и раскроечный центр с ЧПУ: в чем разница? ) )
Форматно-раскроечные станки
Форматно-раскроечный станок и раскроечный центр с ЧПУ: в чем разница?
14.09.2026 08:14:59|
Периодичность |
Операция |
Что контролировать |
Инструмент / Материал |
|
Ежедневно (до 8 часов непрерывной работы) |
Очистка станка от опилок и пыли; проверка затяжки пильного диска; осмотр направляющих и упоров; проверка работы системы пылеудаления |
Наличие люфтов, посторонний шум при холостом ходе, целостность защитных кожухов |
Промышленный пылесос, безворсовая ветошь, динамометрический ключ |
|
Еженедельно |
Смазка направляющих каретки; очистка внутренних полостей от пыли; проверка настройки углов пиления; проверка состояния подрезного диска |
Плавность хода каретки, отсутствие заеданий, равномерность износа подрезной пилы |
Специализированная смазка (рекомендованная производителем), очиститель для удаления смол |
|
Ежемесячно |
Проверка и регулировка натяжения приводных ремней; смазка подшипниковых узлов; проверка точности настроек; диагностика электрооборудования |
Натяжение ремней (прогиб при нажатии), температура шпинделя (не более +50°C к температуре цеха), сопротивление изоляции |
Пирометр, мегаомметр, набор щупов, поверочная линейка |
|
Ежеквартально (или 480–720 часов наработки) |
Полная разборка и чистка пильного узла; замена изношенных направляющих накладок; проверка геометрии станка; замена фильтров |
Биение посадочного места шпинделя (не более 0,03 мм), параллельность каретки, соосность основной и подрезной пил |
Индикатор часового типа, магнитная стойка, поверочная плита, чистящие средства |
Контроль критических узлов: на что обратить внимание в первую очередь
Практика сервисного обслуживания показывает, что существует пять основных узлов, чаще всего выходящих из строя при отсутствии должного ухода:
- Направляющие каретки. Изнашиваются от постоянного трения и попадания пыли. Признаки проблемы: люфт каретки, неточность реза, заедание при движении. Производители премиум-сегмента, например Altendorf, предписывают очистку направляющих не реже одного раза в неделю — регулярная очистка продлевает срок службы станка и является обязательным условием для получения идеальных результатов реза. При загрязнении смолой направляющие очищаются уайт-спиритом с использованием губок Scotch Brite; применение стальной ваты или шлифовальной бумаги категорически запрещено, так как это необратимо повреждает направляющие.
- Шпиндельный узел. Биение посадочного места в радиальном и осевом направлениях не должно превышать 0,03 мм — это критически важно для качества реза и долговечности других компонентов. Если биение превышает допустимые значения, требуется замена шпинделя. Температура шпинделя в нормальных условиях работы не должна превышать температуру воздуха в цехе более чем на 50°C; для измерения рекомендуется использовать пирометр.
- Расклинивающий нож. Толщина расклинивающего ножа должна быть на 0,5 мм больше ширины зубьев пилы, нож должен располагаться симметрично инструменту — это требование ГОСТ 12.2.026.0-2015. Проверка проводится на остановленном станке с помощью щупов и поверочной линейки, приложенной к боковой поверхности ножа.
- Приводные ремни. Растягиваются и рвутся при отсутствии контроля натяжения. Перетянутые ремни, особенно ремень привода основной пилы, вызывают нагрев шпиндельного узла. Лучшими считаются конструкции, где натяжение и ослабление ремней для переключения скорости осуществляются разными механизмами. Срок службы ремня — 6–18 месяцев в зависимости от интенсивности эксплуатации.
Таблица 2. Ресурс и периодичность замены расходных элементов
|
Элемент |
Периодичность замены (ориентировочная) |
Признаки износа |
Последствия игнорирования замены |
|
Основной пильный диск (твердосплавный) |
Каждые 2–6 месяцев (интенсивная работа); заточка каждые 40–60 часов реза |
Увеличение усилия подачи, сколы и подгорание кромки, вибрация при входе в материал |
Брак, перегрузка двигателя, разрушение напаек, выход из строя подшипников шпинделя |
|
Подрезной пильный диск |
Каждые 6–12 месяцев; заточка каждые 20–30 часов реза; толщина подрезной пилы должна быть на 0,1–0,2 мм больше ширины реза основной |
Сколы на нижней поверхности ламинированных плит, неравномерность пропила |
Сколы на лицевой стороне заготовки, невозможность чистового раскроя |
|
Направляющие накладки |
Каждые 1–2 года активной эксплуатации |
Люфт каретки, неточность реза, заедание при движении |
Износ направляющих каретки (замена комплекта: 80–150 тыс. руб.), потеря точности |
|
Приводные ремни |
Каждые 6–18 месяцев |
Снижение мощности при нагрузке, проскальзывание, видимые трещины |
Остановка производства, перегрев шкивов, повреждение шпинделя |
|
Смазочные материалы |
Расход 0,5–1 кг в месяц; пополнение по мере выработки |
Сухой ход направляющих, скрип, заедание |
Ускоренный износ направляющих и подшипников, люфты, неточность реза |
Процедура настройки после обслуживания
После любого вмешательства, связанного с заменой оснастки или регулировкой узлов, требуется контрольная проверка точности. Начинать следует с пильного агрегата: основная пила устанавливается на шпиндель и фиксируется фланцем, после чего измеряется биение посадочного места — не более 0,03 мм. Далее настраивается соосность и параллельность подрезной пилы относительно основной: ширина реза подрезной пилы должна быть на 0,1–0,2 мм больше ширины реза основной. Контроль правильной настройки осуществляется методом пробного пиления.
После завершения всех настроек шпиндельные узлы и приводы должны быть надёжно закреплены относительно корпуса пильного блока, чтобы избежать смещений при приложении усилий. Только после этого станок допускается к эксплуатации.
Для предприятий, работающих в интенсивном режиме, компания «Дельта-Техно» рекомендует организовать систему планово-предупредительных ремонтов (ППР) с графиком, привязанным к моточасам. Это позволяет не ждать появления брака, а заблаговременно менять расходники и проводить регулировки, минимизируя время незапланированных простоев.
Список технических источников
1. ГОСТ 26583-85. Система технического обслуживания и ремонта технологического оборудования машиностроительных предприятий. Металлорежущее, кузнечно-прессовое, литейное и деревообрабатывающее оборудование. Порядок разработки и правила составления руководства по эксплуатации и ремонтных документов. URL: https://cn.gostinfo.ru/catalog/Details/?id=4118083
2. ГОСТ 12.2.026.0-2015. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://protect.gost.ru/gost/details/d8c14fe7-69e6-431f-ada3-96b71c505795
3. Интервесп. Процедуры настройки и проверки форматно-раскроечных станков. URL: https://intervesp.ru/articles/protsedury-nastroyki-i-proverki-formatno-raskroechnykh-stankov/
[~DETAIL_TEXT] =>
Любой форматно-раскроечный станок — это высокоточный агрегат, в котором геометрия пропила завязана на десятки механических сочленений. Игнорирование регламента технического обслуживания (ТО) приводит не просто к внеплановому ремонту, а к систематическому браку, который на мебельном производстве стоит дороже любого сервисного контракта. Инженеры компании «Дельта-Техно» регулярно сталкиваюсь с ситуациями, когда владельцы раскроечных станков жалуются на точность, а проблема оказывается в полугодовом слое спрессованных опилок на направляющих каретки или забитых смолой термокомпенсаторах пильного диска. Ниже разберу состав ТО, периодичность и конкретные операции, опираясь на инженерные руководства и нормативную базу.
Почему ТО — это обязательная история, а не опция
Форматно-раскроечный станок работает в агрессивной среде: мелкодисперсная пыль, смоляные отложения, знакопеременные нагрузки на подшипниковые узлы и постоянные вибрации. Без регулярного обслуживания станок с плановым ресурсом 15–20 лет может потребовать замены направляющих каретки уже через 3–5 лет. Статистика сервисных организаций показывает: оборудование с соблюдением регламента ТО работает в 3–4 раза дольше до первого капитального ремонта, а затраты на внеплановые ремонты превышают стоимость планового обслуживания в 5–7 раз. Поэтому ТО — не бюрократическая формальность, а экономический расчёт для владельца производства.
Нормативная база: на что опираться при построении системы ТО
Порядок разработки и правила составления руководства по эксплуатации и ремонтной документации для деревообрабатывающего оборудования, включая форматно-раскроечные станки, регламентированы ГОСТ 26583-85 «Система технического обслуживания и ремонта технологического оборудования машиностроительных предприятий. Металлорежущее, кузнечно-прессовое, литейное и деревообрабатывающее оборудование. Порядок разработки и правила составления руководства по эксплуатации и ремонтных документов». Именно на этот стандарт опираются заводы-изготовители при подготовке эксплуатационной документации.
Все операции по обслуживанию должны выполняться с соблюдением требований безопасности к конструкции станка, установленных ГОСТ 12.2.026.0-2015 «Оборудование деревообрабатывающее. Требования безопасности к конструкции». Любое вмешательство в конструкцию без участия сертифицированных специалистов может привести к аннулированию гарантии, а также создать прямую угрозу безопасности оператора.
Таблица 1. Регламент технического обслуживания форматно-раскроечного станка
|
Периодичность |
Операция |
Что контролировать |
Инструмент / Материал |
|
Ежедневно (до 8 часов непрерывной работы) |
Очистка станка от опилок и пыли; проверка затяжки пильного диска; осмотр направляющих и упоров; проверка работы системы пылеудаления |
Наличие люфтов, посторонний шум при холостом ходе, целостность защитных кожухов |
Промышленный пылесос, безворсовая ветошь, динамометрический ключ |
|
Еженедельно |
Смазка направляющих каретки; очистка внутренних полостей от пыли; проверка настройки углов пиления; проверка состояния подрезного диска |
Плавность хода каретки, отсутствие заеданий, равномерность износа подрезной пилы |
Специализированная смазка (рекомендованная производителем), очиститель для удаления смол |
|
Ежемесячно |
Проверка и регулировка натяжения приводных ремней; смазка подшипниковых узлов; проверка точности настроек; диагностика электрооборудования |
Натяжение ремней (прогиб при нажатии), температура шпинделя (не более +50°C к температуре цеха), сопротивление изоляции |
Пирометр, мегаомметр, набор щупов, поверочная линейка |
|
Ежеквартально (или 480–720 часов наработки) |
Полная разборка и чистка пильного узла; замена изношенных направляющих накладок; проверка геометрии станка; замена фильтров |
Биение посадочного места шпинделя (не более 0,03 мм), параллельность каретки, соосность основной и подрезной пил |
Индикатор часового типа, магнитная стойка, поверочная плита, чистящие средства |
Контроль критических узлов: на что обратить внимание в первую очередь
Практика сервисного обслуживания показывает, что существует пять основных узлов, чаще всего выходящих из строя при отсутствии должного ухода:
- Направляющие каретки. Изнашиваются от постоянного трения и попадания пыли. Признаки проблемы: люфт каретки, неточность реза, заедание при движении. Производители премиум-сегмента, например Altendorf, предписывают очистку направляющих не реже одного раза в неделю — регулярная очистка продлевает срок службы станка и является обязательным условием для получения идеальных результатов реза. При загрязнении смолой направляющие очищаются уайт-спиритом с использованием губок Scotch Brite; применение стальной ваты или шлифовальной бумаги категорически запрещено, так как это необратимо повреждает направляющие.
- Шпиндельный узел. Биение посадочного места в радиальном и осевом направлениях не должно превышать 0,03 мм — это критически важно для качества реза и долговечности других компонентов. Если биение превышает допустимые значения, требуется замена шпинделя. Температура шпинделя в нормальных условиях работы не должна превышать температуру воздуха в цехе более чем на 50°C; для измерения рекомендуется использовать пирометр.
- Расклинивающий нож. Толщина расклинивающего ножа должна быть на 0,5 мм больше ширины зубьев пилы, нож должен располагаться симметрично инструменту — это требование ГОСТ 12.2.026.0-2015. Проверка проводится на остановленном станке с помощью щупов и поверочной линейки, приложенной к боковой поверхности ножа.
- Приводные ремни. Растягиваются и рвутся при отсутствии контроля натяжения. Перетянутые ремни, особенно ремень привода основной пилы, вызывают нагрев шпиндельного узла. Лучшими считаются конструкции, где натяжение и ослабление ремней для переключения скорости осуществляются разными механизмами. Срок службы ремня — 6–18 месяцев в зависимости от интенсивности эксплуатации.
Таблица 2. Ресурс и периодичность замены расходных элементов
|
Элемент |
Периодичность замены (ориентировочная) |
Признаки износа |
Последствия игнорирования замены |
|
Основной пильный диск (твердосплавный) |
Каждые 2–6 месяцев (интенсивная работа); заточка каждые 40–60 часов реза |
Увеличение усилия подачи, сколы и подгорание кромки, вибрация при входе в материал |
Брак, перегрузка двигателя, разрушение напаек, выход из строя подшипников шпинделя |
|
Подрезной пильный диск |
Каждые 6–12 месяцев; заточка каждые 20–30 часов реза; толщина подрезной пилы должна быть на 0,1–0,2 мм больше ширины реза основной |
Сколы на нижней поверхности ламинированных плит, неравномерность пропила |
Сколы на лицевой стороне заготовки, невозможность чистового раскроя |
|
Направляющие накладки |
Каждые 1–2 года активной эксплуатации |
Люфт каретки, неточность реза, заедание при движении |
Износ направляющих каретки (замена комплекта: 80–150 тыс. руб.), потеря точности |
|
Приводные ремни |
Каждые 6–18 месяцев |
Снижение мощности при нагрузке, проскальзывание, видимые трещины |
Остановка производства, перегрев шкивов, повреждение шпинделя |
|
Смазочные материалы |
Расход 0,5–1 кг в месяц; пополнение по мере выработки |
Сухой ход направляющих, скрип, заедание |
Ускоренный износ направляющих и подшипников, люфты, неточность реза |
Процедура настройки после обслуживания
После любого вмешательства, связанного с заменой оснастки или регулировкой узлов, требуется контрольная проверка точности. Начинать следует с пильного агрегата: основная пила устанавливается на шпиндель и фиксируется фланцем, после чего измеряется биение посадочного места — не более 0,03 мм. Далее настраивается соосность и параллельность подрезной пилы относительно основной: ширина реза подрезной пилы должна быть на 0,1–0,2 мм больше ширины реза основной. Контроль правильной настройки осуществляется методом пробного пиления.
После завершения всех настроек шпиндельные узлы и приводы должны быть надёжно закреплены относительно корпуса пильного блока, чтобы избежать смещений при приложении усилий. Только после этого станок допускается к эксплуатации.
Для предприятий, работающих в интенсивном режиме, компания «Дельта-Техно» рекомендует организовать систему планово-предупредительных ремонтов (ППР) с графиком, привязанным к моточасам. Это позволяет не ждать появления брака, а заблаговременно менять расходники и проводить регулировки, минимизируя время незапланированных простоев.
Список технических источников
1. ГОСТ 26583-85. Система технического обслуживания и ремонта технологического оборудования машиностроительных предприятий. Металлорежущее, кузнечно-прессовое, литейное и деревообрабатывающее оборудование. Порядок разработки и правила составления руководства по эксплуатации и ремонтных документов. URL: https://cn.gostinfo.ru/catalog/Details/?id=4118083
2. ГОСТ 12.2.026.0-2015. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://protect.gost.ru/gost/details/d8c14fe7-69e6-431f-ada3-96b71c505795
3. Интервесп. Процедуры настройки и проверки форматно-раскроечных станков. URL: https://intervesp.ru/articles/protsedury-nastroyki-i-proverki-formatno-raskroechnykh-stankov/
[DETAIL_TEXT_TYPE] => html [~DETAIL_TEXT_TYPE] => html [PREVIEW_TEXT] => [~PREVIEW_TEXT] => [PREVIEW_TEXT_TYPE] => text [~PREVIEW_TEXT_TYPE] => text [PREVIEW_PICTURE] => Array ( [ID] => 27789 [TIMESTAMP_X] => 14.09.2026 07:56:52 [MODULE_ID] => iblock [HEIGHT] => 416 [WIDTH] => 1000 [FILE_SIZE] => 615315 [CONTENT_TYPE] => image/png [SUBDIR] => iblock/f46/gbkmkhwm6hkfr4ox205w2el1ei5bqsmv [FILE_NAME] => 06-_-Tekhnicheskoe-obsluzhivanie-formatno_raskroechnogo-stanka-_-grafik_-operatsii_-normativy.png [ORIGINAL_NAME] => 06-_-Tekhnicheskoe-obsluzhivanie-formatno_raskroechnogo-stanka-_-grafik_-operatsii_-normativy-_1_.png [DESCRIPTION] => [HANDLER_ID] => [EXTERNAL_ID] => iddejkd83j6houdhh2td97oq6j1a108j [VERSION_ORIGINAL_ID] => [META] => [SRC] => /upload/iblock/f46/gbkmkhwm6hkfr4ox205w2el1ei5bqsmv/06-_-Tekhnicheskoe-obsluzhivanie-formatno_raskroechnogo-stanka-_-grafik_-operatsii_-normativy.png [UNSAFE_SRC] => /upload/iblock/f46/gbkmkhwm6hkfr4ox205w2el1ei5bqsmv/06-_-Tekhnicheskoe-obsluzhivanie-formatno_raskroechnogo-stanka-_-grafik_-operatsii_-normativy.png [SAFE_SRC] => /upload/iblock/f46/gbkmkhwm6hkfr4ox205w2el1ei5bqsmv/06-_-Tekhnicheskoe-obsluzhivanie-formatno_raskroechnogo-stanka-_-grafik_-operatsii_-normativy.png [ALT] => Техническое обслуживание форматно-раскроечного станка: график, операции, нормативы [TITLE] => Техническое обслуживание форматно-раскроечного станка: график, операции, нормативы ) [~PREVIEW_PICTURE] => 27789 [LANG_DIR] => / [~LANG_DIR] => / [CODE] => tekhnicheskoe-obsluzhivanie-formatno-raskroechnogo-stanka-grafik-operatsii-normativy [~CODE] => tekhnicheskoe-obsluzhivanie-formatno-raskroechnogo-stanka-grafik-operatsii-normativy [EXTERNAL_ID] => 8271 [~EXTERNAL_ID] => 8271 [IBLOCK_TYPE_ID] => content [~IBLOCK_TYPE_ID] => content [IBLOCK_CODE] => journal [~IBLOCK_CODE] => journal [IBLOCK_EXTERNAL_ID] => [~IBLOCK_EXTERNAL_ID] => [LID] => s2 [~LID] => s2 [EDIT_LINK] => [DELETE_LINK] => [DISPLAY_ACTIVE_FROM] => [FIELDS] => Array ( [DATE_CREATE] => 14.09.2026 07:56:52 ) [DISPLAY_PROPERTIES] => Array ( ) [IPROPERTY_VALUES] => Array ( [SECTION_META_TITLE] => Техническое обслуживание форматно-раскроечного станка: график, операции, нормативы [SECTION_PAGE_TITLE] => Техническое обслуживание форматно-раскроечного станка: график, операции, нормативы ) )
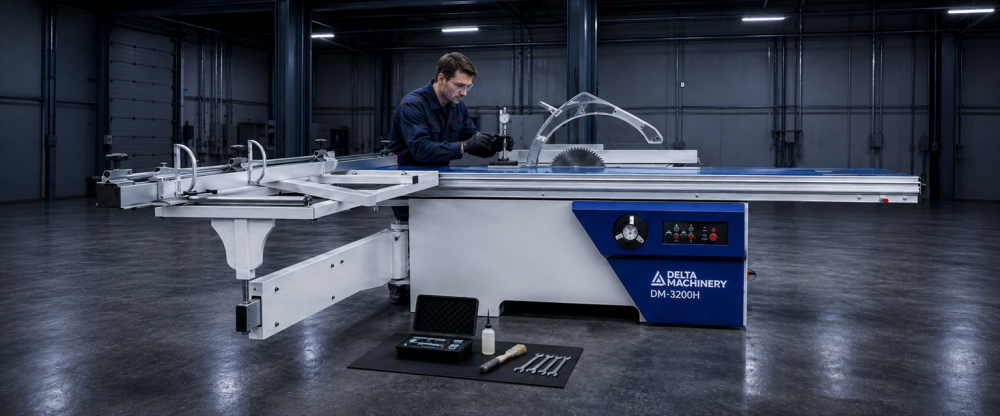
Форматно-раскроечные станки
Техническое обслуживание форматно-раскроечного станка: график, операции, нормативы
14.09.2026 07:56:52|
Параметр |
DELTAMACHINERY DM-3200H |
JIYU KS-933 / KS-420HDXC |
WoodTec PS 45 PRO |
|
Диаметр основного диска, мм |
250–300 |
380–450 |
300–350 |
|
Посадочное отверстие основного диска, мм |
30 |
75 |
30 |
|
Диаметр подрезного диска, мм |
120 |
200 |
120 |
|
Посадочное отверстие подрезного диска, мм |
20 |
50 |
20 |
|
Мощность привода основной пилы, кВт |
5,5 |
15–18,5 |
5,5 |
|
Частота вращения основной пилы, об/мин |
4500 |
4100 |
4000–5000 |
|
Частота вращения подрезной пилы, об/мин |
8000 |
6200 |
7000–8000 |
|
Толщина пропила, мм |
3,2 |
3,8–4,2 |
3,2 |
|
Количество зубьев основного диска |
72–96 |
72–108 |
72–96 |
Раздел 2. Твёрдый сплав или алмаз: критерии выбора
На форматно-раскроечных станках применяются диски с напайками из твёрдого сплава либо с алмазными режущими кромками. Твердосплавные диски — основной инструмент для чистового раскроя ламинированных ДСП, МДФ и фанеры. Они обеспечивают чистый рез при правильной геометрии зуба и своевременной заточке. По данным портала Mebelshik.biz, ресурс твердосплавного диска между переточками при работе с ЛДСП составляет порядка 40–60 тыс. погонных метров реза (Mebelshik.biz: Пильные диски для форматно-раскроечных станков).
Алмазные диски выгодны при больших объёмах раскроя абразивных материалов — например, HPL-пластиков или плит с высоким содержанием клеевых смол. Они держат геометрию значительно дольше твердосплавных, но требуют специализированной заточки по всем граням. С учётом стоимости алмазного диска его применение оправдано, когда станок загружен не менее 6–8 часов в смену на однотипном материале. Если же номенклатура плит меняется часто, твердосплавные диски с разной геометрией зуба дают больше гибкости.
Отдельное внимание — термокомпенсационным прорезям и вальцовке корпуса диска. Качественный диск при нагреве не теряет плоскостности благодаря лазерным компенсаторам и медным заклёпкам, отводящим тепло от периферии к центру. Игнорирование этих конструктивных элементов ведёт к биениям, прожогам на материале и ускоренному износу шпиндельного узла.
Раздел 3. Практические рекомендации по эксплуатации и замене
- Контроль состояния: появление дыма, запаха гари, увеличение шероховатости кромки — признаки потери заточки. При визуальном осмотре через лупу на режущих кромках видны закругления вместо острой фаски.
- Своевременная заточка: работа тупым диском перегревает корпус пилы, снижая общий ресурс инструмента. Рекомендуется отдавать диск на профессиональную заточку до появления видимых дефектов реза.
- Замена по регламенту: перед установкой диск проверяется на отсутствие трещин, сколов зубьев и деформаций. Замена выполняется только при отключённом от сети станке. Диски должны соответствовать стандарту EN 847-1 — это прямое требование инструкций по эксплуатации форматно-раскроечных станков (Руководство по эксплуатации PMPS-3200 (раздел 6.1)).
- Хранение: диски хранятся в вертикальном положении в сухом помещении, исключающем контакт режущих кромок с металлическими поверхностями. Для алмазных дисков критично отсутствие ударных нагрузок при складировании.
- Дополнительные расходники: к ним относятся расклинивающие ножи, защитные ограждения, толкатели для узких заготовок, а также смазочные материалы для направляющих и шпиндельных опор. Их наличие и состояние напрямую влияют на безопасность и точность раскроя.
Таблица 2. Регламент замены и обслуживания расходных материалов
|
Операция |
Периодичность |
Критерий необходимости |
Примечание |
|
Заточка твердосплавного диска |
через 40–60 тыс. пог. м реза |
сколы на кромке, увеличение усилия подачи |
контролировать геометрию зуба после каждой заточки |
|
Замена твердосплавного диска |
после 10–15 переточек |
уменьшение диаметра ниже минимально допустимого |
ориентироваться на маркировку минимального диаметра на корпусе |
|
Заточка алмазного диска |
через 200–400 тыс. пог. м реза |
увеличение шероховатости, появление сколов |
только на специализированном оборудовании |
|
Замена подрезного диска |
через 8–12 переточек |
неполное подрезание нижней кромки |
проверять согласование с основным диском по ширине пропила |
|
Проверка расклинивающего ножа |
еженедельно |
износ, деформация, отклонение от оси |
толщина ножа должна быть меньше ширины пропила, но больше толщины корпуса диска |
|
Смазка шпиндельных опор |
согласно карте ТО станка |
по регламенту производителя |
использовать рекомендованные типы смазок |
Раздел 4. Организация поставок и ценовая доступность
Практика показывает: простой форматно-раскроечного станка из-за отсутствия расходных материалов обходится производству значительно дороже, чем небольшой складской запас дисков и комплектующих. Компания «Дельта-Техно» предлагает расходные материалы для всего спектра поставляемого оборудования — от DELTAMACHINERY и WoodTec до профессиональных центров JIYU.
Основные преимущества организации снабжения: отгрузка расходников на следующий рабочий день после оплаты, трек-номер для отслеживания, помощь в подборе перевозчика для крупных партий и доставка в удалённые регионы. При наличии офиса в городе клиента возможна отгрузка день-в-день. Прямые контракты с производителями позволяют удерживать стоимость дисков, заточного инструмента и сопутствующих материалов на уровне ниже среднерыночного без потери качества.
При заказе через «Дельта-Техно» технические специалисты подбирают расходные материалы строго под модель станка и тип обрабатываемых плит, исключая ошибки совместимости. Это особенно важно для центров с ЧПУ, где посадочные размеры и частотные характеристики дисков жёстко привязаны к параметрам привода.
Список технических источников
DELTAMACHINERY. Форматно-раскроечный станок DM-3200H: руководство по эксплуатации. Раздел «Технические характеристики», стр. 1–2. URL: https://delta-tehno.ru/upload/iblock/e95/0sslxcq1g7bzopsphvhbkcd8he3s4238/DM_3200H.pdf
JIYU. Форматно-раскроечный центр с ЧПУ KS-933: технический паспорт. Раздел «Характеристики». URL: https://jiyu-machinery.ru/upload/iblock/56e/ug6ji4oirbnaknidclt5j6h4vbuxb3y3/KP-JIYU-JIYU-KS933.pdf
Mebelshik.biz. Пильные диски по ЛДСП/ЛМДФ для форматно-раскроечных станков. Технический обзор. URL: https://mebelshik.biz/articles/oborudovanie-i-derevoobrabotka/pilnye-diski-po-ldsp-lmdf-dlya-formatno-raskroechnykh-stankov/
POWERMATIC. Форматно-раскроечный станок PMPS-3200: инструкция по эксплуатации. Раздел 6.1 «Замена пильного диска». URL: https://stanki-jet.ru/upload/iblock/5fa/5fa74af9b09ad10e8eb3391dc3640aca.pdf
[~DETAIL_TEXT] =>
Стабильность геометрии пропила, чистота кромки и ресурс самого станка напрямую зависят от качества и правильности подбора расходных материалов. Специалисты «Дельта-Техно» регулярно сталкиваются с ситуациями, когда даже дорогой станок не выдаёт паспортной точности просто потому, что на шпинделе стоит неподходящий или изношенный диск. Разберемся, какие именно расходники требуются для форматного раскроя, чем они отличаются, когда их пора менять и как организовать их поставку без ущерба для производственного цикла.
Раздел 1. Основные и подрезные пильные диски: технические особенности
Форматно-раскроечный станок работает парой пил: основная формирует пропил, а подрезная подрезает нижнюю кромку материала до того, как зубья основной пилы выходят из заготовки. Это предотвращает сколы на ламинированных покрытиях. Диски должны соответствовать ГОСТ Р 54490-2011 (ЕН 847-1:2005), который распространяется на дисковые пилы, оснащённые пластинами из сверхтвёрдых материалов, предназначенные для форматных станков, включая станки с ЧПУ ГОСТ Р 54490-2011.
Основной диск в зависимости от модели станка имеет диаметр от 250 до 450 мм. Для большинства станков DELTAMACHINERY, таких как DM-3200H, применяются диски диаметром 250–300 мм с посадочным отверстием 30 мм Руководство по эксплуатации DM-3200H. На профессиональных центрах JIYU KS-933 и KS-420HDXC применяются усиленные диски диаметром до 450 мм с посадочным отверстием 75 мм под мощность привода 15–18,5 кВт Технический паспорт JIYU KS-933.
Подрезной диск имеет диаметр от 80 до 200 мм. Для DM-3200H используется подрезная пила диаметром 120 мм с посадкой 20 мм, для JIYU — 200 мм с посадкой 50 мм. Частота вращения подрезного шпинделя на DELTAMACHINERY достигает 8000 об/мин, поэтому диск должен иметь запас по максимальным оборотам — этот параметр обязательно проверяется по маркировке на корпусе пилы.
Таблица 1. Сравнение параметров расходных материалов для разных серий оборудования
|
Параметр |
DELTAMACHINERY DM-3200H |
JIYU KS-933 / KS-420HDXC |
WoodTec PS 45 PRO |
|
Диаметр основного диска, мм |
250–300 |
380–450 |
300–350 |
|
Посадочное отверстие основного диска, мм |
30 |
75 |
30 |
|
Диаметр подрезного диска, мм |
120 |
200 |
120 |
|
Посадочное отверстие подрезного диска, мм |
20 |
50 |
20 |
|
Мощность привода основной пилы, кВт |
5,5 |
15–18,5 |
5,5 |
|
Частота вращения основной пилы, об/мин |
4500 |
4100 |
4000–5000 |
|
Частота вращения подрезной пилы, об/мин |
8000 |
6200 |
7000–8000 |
|
Толщина пропила, мм |
3,2 |
3,8–4,2 |
3,2 |
|
Количество зубьев основного диска |
72–96 |
72–108 |
72–96 |
Раздел 2. Твёрдый сплав или алмаз: критерии выбора
На форматно-раскроечных станках применяются диски с напайками из твёрдого сплава либо с алмазными режущими кромками. Твердосплавные диски — основной инструмент для чистового раскроя ламинированных ДСП, МДФ и фанеры. Они обеспечивают чистый рез при правильной геометрии зуба и своевременной заточке. По данным портала Mebelshik.biz, ресурс твердосплавного диска между переточками при работе с ЛДСП составляет порядка 40–60 тыс. погонных метров реза (Mebelshik.biz: Пильные диски для форматно-раскроечных станков).
Алмазные диски выгодны при больших объёмах раскроя абразивных материалов — например, HPL-пластиков или плит с высоким содержанием клеевых смол. Они держат геометрию значительно дольше твердосплавных, но требуют специализированной заточки по всем граням. С учётом стоимости алмазного диска его применение оправдано, когда станок загружен не менее 6–8 часов в смену на однотипном материале. Если же номенклатура плит меняется часто, твердосплавные диски с разной геометрией зуба дают больше гибкости.
Отдельное внимание — термокомпенсационным прорезям и вальцовке корпуса диска. Качественный диск при нагреве не теряет плоскостности благодаря лазерным компенсаторам и медным заклёпкам, отводящим тепло от периферии к центру. Игнорирование этих конструктивных элементов ведёт к биениям, прожогам на материале и ускоренному износу шпиндельного узла.
Раздел 3. Практические рекомендации по эксплуатации и замене
- Контроль состояния: появление дыма, запаха гари, увеличение шероховатости кромки — признаки потери заточки. При визуальном осмотре через лупу на режущих кромках видны закругления вместо острой фаски.
- Своевременная заточка: работа тупым диском перегревает корпус пилы, снижая общий ресурс инструмента. Рекомендуется отдавать диск на профессиональную заточку до появления видимых дефектов реза.
- Замена по регламенту: перед установкой диск проверяется на отсутствие трещин, сколов зубьев и деформаций. Замена выполняется только при отключённом от сети станке. Диски должны соответствовать стандарту EN 847-1 — это прямое требование инструкций по эксплуатации форматно-раскроечных станков (Руководство по эксплуатации PMPS-3200 (раздел 6.1)).
- Хранение: диски хранятся в вертикальном положении в сухом помещении, исключающем контакт режущих кромок с металлическими поверхностями. Для алмазных дисков критично отсутствие ударных нагрузок при складировании.
- Дополнительные расходники: к ним относятся расклинивающие ножи, защитные ограждения, толкатели для узких заготовок, а также смазочные материалы для направляющих и шпиндельных опор. Их наличие и состояние напрямую влияют на безопасность и точность раскроя.
Таблица 2. Регламент замены и обслуживания расходных материалов
|
Операция |
Периодичность |
Критерий необходимости |
Примечание |
|
Заточка твердосплавного диска |
через 40–60 тыс. пог. м реза |
сколы на кромке, увеличение усилия подачи |
контролировать геометрию зуба после каждой заточки |
|
Замена твердосплавного диска |
после 10–15 переточек |
уменьшение диаметра ниже минимально допустимого |
ориентироваться на маркировку минимального диаметра на корпусе |
|
Заточка алмазного диска |
через 200–400 тыс. пог. м реза |
увеличение шероховатости, появление сколов |
только на специализированном оборудовании |
|
Замена подрезного диска |
через 8–12 переточек |
неполное подрезание нижней кромки |
проверять согласование с основным диском по ширине пропила |
|
Проверка расклинивающего ножа |
еженедельно |
износ, деформация, отклонение от оси |
толщина ножа должна быть меньше ширины пропила, но больше толщины корпуса диска |
|
Смазка шпиндельных опор |
согласно карте ТО станка |
по регламенту производителя |
использовать рекомендованные типы смазок |
Раздел 4. Организация поставок и ценовая доступность
Практика показывает: простой форматно-раскроечного станка из-за отсутствия расходных материалов обходится производству значительно дороже, чем небольшой складской запас дисков и комплектующих. Компания «Дельта-Техно» предлагает расходные материалы для всего спектра поставляемого оборудования — от DELTAMACHINERY и WoodTec до профессиональных центров JIYU.
Основные преимущества организации снабжения: отгрузка расходников на следующий рабочий день после оплаты, трек-номер для отслеживания, помощь в подборе перевозчика для крупных партий и доставка в удалённые регионы. При наличии офиса в городе клиента возможна отгрузка день-в-день. Прямые контракты с производителями позволяют удерживать стоимость дисков, заточного инструмента и сопутствующих материалов на уровне ниже среднерыночного без потери качества.
При заказе через «Дельта-Техно» технические специалисты подбирают расходные материалы строго под модель станка и тип обрабатываемых плит, исключая ошибки совместимости. Это особенно важно для центров с ЧПУ, где посадочные размеры и частотные характеристики дисков жёстко привязаны к параметрам привода.
Список технических источников
DELTAMACHINERY. Форматно-раскроечный станок DM-3200H: руководство по эксплуатации. Раздел «Технические характеристики», стр. 1–2. URL: https://delta-tehno.ru/upload/iblock/e95/0sslxcq1g7bzopsphvhbkcd8he3s4238/DM_3200H.pdf
JIYU. Форматно-раскроечный центр с ЧПУ KS-933: технический паспорт. Раздел «Характеристики». URL: https://jiyu-machinery.ru/upload/iblock/56e/ug6ji4oirbnaknidclt5j6h4vbuxb3y3/KP-JIYU-JIYU-KS933.pdf
Mebelshik.biz. Пильные диски по ЛДСП/ЛМДФ для форматно-раскроечных станков. Технический обзор. URL: https://mebelshik.biz/articles/oborudovanie-i-derevoobrabotka/pilnye-diski-po-ldsp-lmdf-dlya-formatno-raskroechnykh-stankov/
POWERMATIC. Форматно-раскроечный станок PMPS-3200: инструкция по эксплуатации. Раздел 6.1 «Замена пильного диска». URL: https://stanki-jet.ru/upload/iblock/5fa/5fa74af9b09ad10e8eb3391dc3640aca.pdf
[DETAIL_TEXT_TYPE] => html [~DETAIL_TEXT_TYPE] => html [PREVIEW_TEXT] => [~PREVIEW_TEXT] => [PREVIEW_TEXT_TYPE] => text [~PREVIEW_TEXT_TYPE] => text [PREVIEW_PICTURE] => Array ( [ID] => 27787 [TIMESTAMP_X] => 14.09.2026 07:49:11 [MODULE_ID] => iblock [HEIGHT] => 416 [WIDTH] => 1000 [FILE_SIZE] => 648669 [CONTENT_TYPE] => image/png [SUBDIR] => iblock/14f/m7c429rmtl5sb1nq4s8lapn4bufevnn2 [FILE_NAME] => 02-_-Raskhodnye-materialy-dlya-formatno_raskroechnogo-stanka-_-polnyy-gid-po-vyboru-i-pokupke-_2_-_1_.png [ORIGINAL_NAME] => 02-_-Raskhodnye-materialy-dlya-formatno_raskroechnogo-stanka-_-polnyy-gid-po-vyboru-i-pokupke-_2_-_1_.png [DESCRIPTION] => [HANDLER_ID] => [EXTERNAL_ID] => 3djulfs4q0pcup1f8100dkqjzl6d1rd1 [VERSION_ORIGINAL_ID] => [META] => [SRC] => /upload/iblock/14f/m7c429rmtl5sb1nq4s8lapn4bufevnn2/02-_-Raskhodnye-materialy-dlya-formatno_raskroechnogo-stanka-_-polnyy-gid-po-vyboru-i-pokupke-_2_-_1_.png [UNSAFE_SRC] => /upload/iblock/14f/m7c429rmtl5sb1nq4s8lapn4bufevnn2/02-_-Raskhodnye-materialy-dlya-formatno_raskroechnogo-stanka-_-polnyy-gid-po-vyboru-i-pokupke-_2_-_1_.png [SAFE_SRC] => /upload/iblock/14f/m7c429rmtl5sb1nq4s8lapn4bufevnn2/02-_-Raskhodnye-materialy-dlya-formatno_raskroechnogo-stanka-_-polnyy-gid-po-vyboru-i-pokupke-_2_-_1_.png [ALT] => Расходные материалы для форматно-раскроечного станка: полный гид по выбору и покупке [TITLE] => Расходные материалы для форматно-раскроечного станка: полный гид по выбору и покупке ) [~PREVIEW_PICTURE] => 27787 [LANG_DIR] => / [~LANG_DIR] => / [CODE] => raskhodnye-materialy-dlya-formatno-raskroechnogo-stanka-polnyy-gid-po-vyboru-i-pokupke [~CODE] => raskhodnye-materialy-dlya-formatno-raskroechnogo-stanka-polnyy-gid-po-vyboru-i-pokupke [EXTERNAL_ID] => 8270 [~EXTERNAL_ID] => 8270 [IBLOCK_TYPE_ID] => content [~IBLOCK_TYPE_ID] => content [IBLOCK_CODE] => journal [~IBLOCK_CODE] => journal [IBLOCK_EXTERNAL_ID] => [~IBLOCK_EXTERNAL_ID] => [LID] => s2 [~LID] => s2 [EDIT_LINK] => [DELETE_LINK] => [DISPLAY_ACTIVE_FROM] => [FIELDS] => Array ( [DATE_CREATE] => 14.09.2026 07:41:54 ) [DISPLAY_PROPERTIES] => Array ( ) [IPROPERTY_VALUES] => Array ( [SECTION_META_TITLE] => Расходные материалы для форматно-раскроечного станка: полный гид по выбору и покупке [SECTION_PAGE_TITLE] => Расходные материалы для форматно-раскроечного станка: полный гид по выбору и покупке ) )
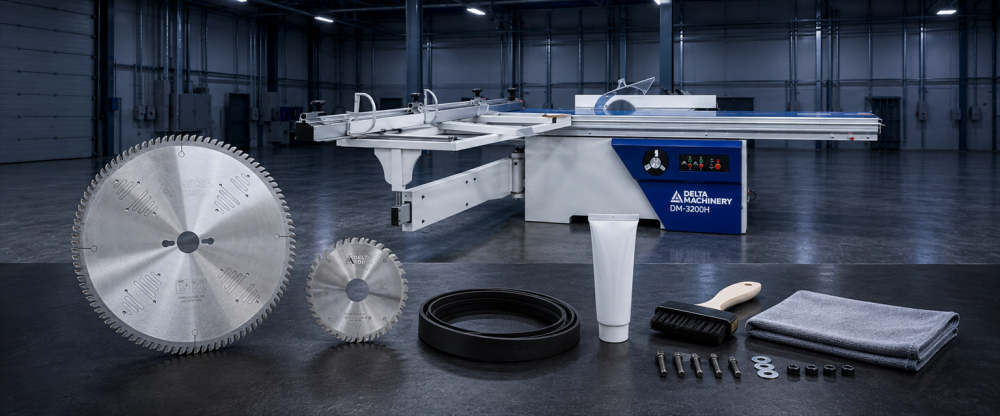
Форматно-раскроечные станки
Расходные материалы для форматно-раскроечного станка: полный гид по выбору и покупке
14.09.2026 07:49:11|
Опасный фактор |
Источник |
Средство защиты |
Нормативный документ |
|---|---|---|---|
|
Вращающийся пильный диск |
открытая зона резания |
защитный кожух, расклинивающий нож, блокировка пуска |
ГОСТ 12.2.026.0-93 |
|
Обратный выброс заготовки |
заклинивание диска |
расклинивающий нож, правильная подача, толкатель для узких деталей |
ТОИ Р-15-039-97, ГОСТ 12.2.026.0-93 |
|
Древесная пыль (ПДК 6 мг/м³) |
процесс пиления |
аспирация, общеобменная вентиляция, респиратор FFP2 |
ГОСТ 12.1.005-88, СП 60.13330.2020 |
|
Повышенный уровень шума (85–95 дБА) |
двигатель, пильный диск, каретка |
противошумные наушники, виброизолирующие опоры станка |
ГОСТ 12.4.021-75, ГОСТ 12.1.003-83 |
|
Поражение электрическим током |
нарушение изоляции, отсутствие заземления |
заземление (R ≤ 4 Ом), УЗО, изоляция кабелей |
ПУЭ-7, ГОСТ 12.2.026.0-93 |
Правила безопасности перед началом работы
До включения станка оператор обязан осмотреть рабочее место: убрать посторонние предметы, проверить наличие и исправность защитных ограждений (кожух пилы, ограждение ремённой передачи), убедиться в целостности расклинивающего ножа и его правильной установке относительно диска. Проверяется натяжение пильных дисков и надёжность их крепления — любое биение или посторонний звук при проворачивании вручную является сигналом к остановке. На станках DELTAMACHINERY DM-832PS с независимым подъёмом пил также контролируется работа блокировок подъёма/опускания.
Проверка работы тормозных устройств и аварийного останова обязательна. При нажатии на кнопку «Стоп» пильный диск должен полностью остановиться за время, указанное в паспорте станка (обычно не более 10 секунд). Аспирационная система должна быть включена до начала работы и выключена не ранее чем через 2 минуты после остановки станка. Не допускается работа при отключённой или забитой аспирации: пыль не только ухудшает видимость, но и создаёт взрывоопасную концентрацию.
Замена пильных дисков и настройка
Замена диска — операция повышенной опасности, при которой происходит наибольшее число травм кистей рук. Перед заменой необходимо полностью обесточить станок (отключить вводной автомат), заблокировать пусковое устройство и вывесить табличку «Не включать — работают люди». Откручивание фланца производится специальным ключом, входящим в комплект станка, без применения рычагов-удлинителей. При установке нового диска контролируется направление вращения (должно совпадать со стрелкой на корпусе) и момент затяжки, рекомендованный производителем.
Для форматных центров JIYU KS-933, использующих диски диаметром до 450 мм, критически важна балансировка. Инженеры «Дельта-Техно» применяют диски DELTA TOOLS, прошедшие динамическую балансировку, что снижает вибрацию и нагрузку на подшипники шпинделя. После установки диска выполняется пробный пуск на холостом ходу в течение 1–2 минут, оператор при этом находится сбоку от плоскости вращения диска. Любая вибрация, не исчезающая после остановки и повторного пуска, требует немедленного снятия диска и проверки посадочного места.
Безопасные приёмы работы
При подаче заготовки оператор находится сбоку от линии реза, руки располагает на безопасном расстоянии от диска (не ближе 150 мм). Для узких деталей (менее 120 мм) обязательно применение толкателя — деревянного бруска с вырезом, удерживающего заготовку на безопасном расстоянии от пилы. При продольном раскрое длинномерных заготовок обязательно использование заднего упора и прижимного ролика.
Запрещается: работать без защитного кожуха и расклинивающего ножа, тормозить диск рукой или посторонним предметом, удалять обрезки из зоны резания до полной остановки диска, оставлять работающий станок без присмотра, а также отвлекаться на посторонние разговоры. При использовании подрезной пилы на станках DELTAMACHINERY DM-3200H или центрах JIYU KS-933 необходимо контролировать, чтобы подрезной диск был настроен строго по ширине основного диска — расхождение приводит к ступеньке на кромке и провоцирует выброс.
Таблица 2. Обязательные проверки перед началом смены
|
Объект проверки |
Что проверяется |
Допустимое состояние |
Действия при несоответствии |
|---|---|---|---|
|
Защитный кожух пилы |
целостность, крепление, блокировка |
кожух полностью закрывает диск, блокировка срабатывает при открытии |
не включать станок, устранить неисправность |
|
Расклинивающий нож |
толщина, положение относительно диска |
толщина ножа = ширина зубьев + 0,5 мм, нож симметричен диску |
заменить или отрегулировать |
|
Пильные диски DELTA TOOLS |
наличие сколов, трещин, затупление |
поверхность чистая, зубья острые, нет следов перегрева |
заменить или отдать на заточку |
|
Аспирационная система |
разрежение в патрубке, целостность рукавов |
скорость воздуха ≥ 20 м/с, рукава без свищей |
прочистить фильтры, заменить рукава |
|
Заземление |
сопротивление контура |
≤ 4 Ом |
восстановить заземление, не включать станок |
|
Кнопка аварийного останова |
срабатывание при нажатии |
диск останавливается, пуск невозможен без возврата кнопки |
ремонт электрической цепи |
Действия при аварийных ситуациях
При возникновении вибрации, постороннего шума или дыма оператор обязан немедленно нажать кнопку аварийного останова и обесточить станок. Повторный пуск разрешается только после выяснения и устранения причины. При заклинивании диска категорически запрещается извлекать заготовку до полной остановки вращения — диск должен быть остановлен выключением вводного автомата.
При возгорании пыли в аспирационной системе оператор выключает вентилятор, перекрывает задвижки на воздуховодах и применяет порошковый или углекислотный огнетушитель. Вода для тушения древесной пыли неэффективна и может привести к взрывному выбросу. В случае травмы оказывается первая помощь (остановка кровотечения, наложение стерильной повязки, иммобилизация), одновременно вызывается скорая помощь по телефону 103. Место происшествия сохраняется в неприкосновенности до расследования комиссией.
Список технических источников
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://normativ.kontur.ru/document?moduleId=1&documentId=274181
-
ГОСТ 12.3.042-88. Производство деревообрабатывающее. Общие требования безопасности. URL: https://docs.cntd.ru/document/1200006498
[~DETAIL_TEXT] =>
Форматно-раскроечный станок — оборудование с открытой зоной резания, вращающимися дисками и подвижной кареткой. Ежегодно именно на форматниках фиксируется до четверти всех несчастных случаев в мебельных цехах. Инженеры «Дельта-Техно», эксплуатирующие DELTAMACHINERY, JIYU и WoodTec на тестовых участках, знают: большинство травм предотвратимы, если персонал обучен и соблюдает элементарный регламент. В этом материале разбираем ключевые нормы безопасности, опираясь на действующие стандарты и типовые инструкции.
Нормативная база: на что опираться
Основополагающим документом, регламентирующим требования к конструкции деревообрабатывающих станков, включая форматно-раскроечные, является ГОСТ 12.2.026.0-93 «Оборудование деревообрабатывающее. Требования безопасности к конструкции» ГОСТ 12.2.026.0-93. Стандарт устанавливает обязательное наличие защитных ограждений пильных дисков, расклинивающего ножа, блокировок, исключающих пуск при открытых кожухах, и аварийного останова. Требования к организации труда изложены в ГОСТ 12.3.042-88 «Производство деревообрабатывающее. Общие требования безопасности» ГОСТ 12.3.042-88, а к средствам индивидуальной защиты — в ГОСТ 12.4.011-89 ГОСТ 12.4.011-89. При разработке внутренней инструкции предприятия также руководствуются типовыми инструкциями по охране труда для станочников (ТОИ Р-15-039-97) и межотраслевыми правилами ПОТ Р М-003-97.
Опасные факторы: что угрожает оператору
При работе на форматнике оператор подвергается воздействию нескольких групп опасностей. Механические — контакт с вращающимися пильными дисками, обратный выброс заготовки, разлёт обрезков и сучков. Физические — повышенный уровень шума (до 95 дБА на холостом ходу), древесная пыль с концентрацией выше ПДК 6 мг/м³. Электрические — поражение током при неисправном заземлении или пробое изоляции. Согласно статистике, наиболее тяжёлые травмы вызывает обратный выброс заготовки — когда незафиксированная деталь резко отбрасывается пильным диском в сторону оператора со скоростью до 15 м/с.
В зоне резания обязательно должен находиться расклинивающий нож, толщина которого, согласно ГОСТ 12.2.026.0-93, должна быть на 0,5 мм больше ширины зубьев пилы. Нож предотвращает заклинивание диска в пропиле и снижает риск обратного выброса. Отсутствие или неправильная установка ножа — одна из самых частых причин травм, которую инженеры «Дельта-Техно» выявляют при аудите цехов.
Требования к персоналу
К самостоятельной работе на форматно-раскроечном станке допускаются лица не моложе 18 лет, прошедшие медицинский осмотр, вводный и первичный инструктаж на рабочем месте, а также стажировку в течение 2–14 смен под наблюдением наставника. Оператор должен знать устройство станка, назначение всех органов управления, требования безопасности при замене пильных дисков и правила пользования СИЗ. Повторный инструктаж проводится не реже одного раза в 3 месяца, а проверка знаний — ежегодно.
Работник обязан немедленно извещать руководителя о любой неисправности станка, защитных устройств или средств индивидуальной защиты. Запрещается работать на неисправном оборудовании, а также при отключённых или заблокированных защитных системах. Инженеры «Дельта-Техно» при проведении пусконаладочных работ на DELTAMACHINERY DM-832PS и JIYU KS-933 всегда проверяют целостность блокировок и корректность срабатывания кнопок аварийного останова — это обязательный пункт перед запуском.
Средства индивидуальной защиты
Минимальный комплект СИЗ оператора включает: костюм хлопчатобумажный с пылеотталкивающей пропиткой, защитные очки с прозрачным поликарбонатным стеклом (от механических частиц), противошумные вкладыши или наушники при уровне шума выше 80 дБА, а также спецобувь с металлическим подноском. При работе с материалами, выделяющими формальдегид, дополнительно применяют респиратор с противоаэрозольным фильтром FFP2. Запрещается работать в перчатках вблизи вращающихся частей — рукавица, попавшая в зону резания, затягивает кисть, что приводит к тяжёлым травмам.
Таблица 1. Опасные факторы и меры защиты
|
Опасный фактор |
Источник |
Средство защиты |
Нормативный документ |
|---|---|---|---|
|
Вращающийся пильный диск |
открытая зона резания |
защитный кожух, расклинивающий нож, блокировка пуска |
ГОСТ 12.2.026.0-93 |
|
Обратный выброс заготовки |
заклинивание диска |
расклинивающий нож, правильная подача, толкатель для узких деталей |
ТОИ Р-15-039-97, ГОСТ 12.2.026.0-93 |
|
Древесная пыль (ПДК 6 мг/м³) |
процесс пиления |
аспирация, общеобменная вентиляция, респиратор FFP2 |
ГОСТ 12.1.005-88, СП 60.13330.2020 |
|
Повышенный уровень шума (85–95 дБА) |
двигатель, пильный диск, каретка |
противошумные наушники, виброизолирующие опоры станка |
ГОСТ 12.4.021-75, ГОСТ 12.1.003-83 |
|
Поражение электрическим током |
нарушение изоляции, отсутствие заземления |
заземление (R ≤ 4 Ом), УЗО, изоляция кабелей |
ПУЭ-7, ГОСТ 12.2.026.0-93 |
Правила безопасности перед началом работы
До включения станка оператор обязан осмотреть рабочее место: убрать посторонние предметы, проверить наличие и исправность защитных ограждений (кожух пилы, ограждение ремённой передачи), убедиться в целостности расклинивающего ножа и его правильной установке относительно диска. Проверяется натяжение пильных дисков и надёжность их крепления — любое биение или посторонний звук при проворачивании вручную является сигналом к остановке. На станках DELTAMACHINERY DM-832PS с независимым подъёмом пил также контролируется работа блокировок подъёма/опускания.
Проверка работы тормозных устройств и аварийного останова обязательна. При нажатии на кнопку «Стоп» пильный диск должен полностью остановиться за время, указанное в паспорте станка (обычно не более 10 секунд). Аспирационная система должна быть включена до начала работы и выключена не ранее чем через 2 минуты после остановки станка. Не допускается работа при отключённой или забитой аспирации: пыль не только ухудшает видимость, но и создаёт взрывоопасную концентрацию.
Замена пильных дисков и настройка
Замена диска — операция повышенной опасности, при которой происходит наибольшее число травм кистей рук. Перед заменой необходимо полностью обесточить станок (отключить вводной автомат), заблокировать пусковое устройство и вывесить табличку «Не включать — работают люди». Откручивание фланца производится специальным ключом, входящим в комплект станка, без применения рычагов-удлинителей. При установке нового диска контролируется направление вращения (должно совпадать со стрелкой на корпусе) и момент затяжки, рекомендованный производителем.
Для форматных центров JIYU KS-933, использующих диски диаметром до 450 мм, критически важна балансировка. Инженеры «Дельта-Техно» применяют диски DELTA TOOLS, прошедшие динамическую балансировку, что снижает вибрацию и нагрузку на подшипники шпинделя. После установки диска выполняется пробный пуск на холостом ходу в течение 1–2 минут, оператор при этом находится сбоку от плоскости вращения диска. Любая вибрация, не исчезающая после остановки и повторного пуска, требует немедленного снятия диска и проверки посадочного места.
Безопасные приёмы работы
При подаче заготовки оператор находится сбоку от линии реза, руки располагает на безопасном расстоянии от диска (не ближе 150 мм). Для узких деталей (менее 120 мм) обязательно применение толкателя — деревянного бруска с вырезом, удерживающего заготовку на безопасном расстоянии от пилы. При продольном раскрое длинномерных заготовок обязательно использование заднего упора и прижимного ролика.
Запрещается: работать без защитного кожуха и расклинивающего ножа, тормозить диск рукой или посторонним предметом, удалять обрезки из зоны резания до полной остановки диска, оставлять работающий станок без присмотра, а также отвлекаться на посторонние разговоры. При использовании подрезной пилы на станках DELTAMACHINERY DM-3200H или центрах JIYU KS-933 необходимо контролировать, чтобы подрезной диск был настроен строго по ширине основного диска — расхождение приводит к ступеньке на кромке и провоцирует выброс.
Таблица 2. Обязательные проверки перед началом смены
|
Объект проверки |
Что проверяется |
Допустимое состояние |
Действия при несоответствии |
|---|---|---|---|
|
Защитный кожух пилы |
целостность, крепление, блокировка |
кожух полностью закрывает диск, блокировка срабатывает при открытии |
не включать станок, устранить неисправность |
|
Расклинивающий нож |
толщина, положение относительно диска |
толщина ножа = ширина зубьев + 0,5 мм, нож симметричен диску |
заменить или отрегулировать |
|
Пильные диски DELTA TOOLS |
наличие сколов, трещин, затупление |
поверхность чистая, зубья острые, нет следов перегрева |
заменить или отдать на заточку |
|
Аспирационная система |
разрежение в патрубке, целостность рукавов |
скорость воздуха ≥ 20 м/с, рукава без свищей |
прочистить фильтры, заменить рукава |
|
Заземление |
сопротивление контура |
≤ 4 Ом |
восстановить заземление, не включать станок |
|
Кнопка аварийного останова |
срабатывание при нажатии |
диск останавливается, пуск невозможен без возврата кнопки |
ремонт электрической цепи |
Действия при аварийных ситуациях
При возникновении вибрации, постороннего шума или дыма оператор обязан немедленно нажать кнопку аварийного останова и обесточить станок. Повторный пуск разрешается только после выяснения и устранения причины. При заклинивании диска категорически запрещается извлекать заготовку до полной остановки вращения — диск должен быть остановлен выключением вводного автомата.
При возгорании пыли в аспирационной системе оператор выключает вентилятор, перекрывает задвижки на воздуховодах и применяет порошковый или углекислотный огнетушитель. Вода для тушения древесной пыли неэффективна и может привести к взрывному выбросу. В случае травмы оказывается первая помощь (остановка кровотечения, наложение стерильной повязки, иммобилизация), одновременно вызывается скорая помощь по телефону 103. Место происшествия сохраняется в неприкосновенности до расследования комиссией.
Список технических источников
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://normativ.kontur.ru/document?moduleId=1&documentId=274181
-
ГОСТ 12.3.042-88. Производство деревообрабатывающее. Общие требования безопасности. URL: https://docs.cntd.ru/document/1200006498
[DETAIL_TEXT_TYPE] => html [~DETAIL_TEXT_TYPE] => html [PREVIEW_TEXT] => [~PREVIEW_TEXT] => [PREVIEW_TEXT_TYPE] => text [~PREVIEW_TEXT_TYPE] => text [PREVIEW_PICTURE] => [~PREVIEW_PICTURE] => [LANG_DIR] => / [~LANG_DIR] => / [CODE] => instruktsiya-po-okhrane-truda-pri-rabote-na-formatno-raskroechnom-stanke-klyuchevye-pravila-bezopasn [~CODE] => instruktsiya-po-okhrane-truda-pri-rabote-na-formatno-raskroechnom-stanke-klyuchevye-pravila-bezopasn [EXTERNAL_ID] => 8256 [~EXTERNAL_ID] => 8256 [IBLOCK_TYPE_ID] => content [~IBLOCK_TYPE_ID] => content [IBLOCK_CODE] => journal [~IBLOCK_CODE] => journal [IBLOCK_EXTERNAL_ID] => [~IBLOCK_EXTERNAL_ID] => [LID] => s2 [~LID] => s2 [EDIT_LINK] => [DELETE_LINK] => [DISPLAY_ACTIVE_FROM] => [FIELDS] => Array ( [DATE_CREATE] => 11.09.2026 09:45:44 ) [DISPLAY_PROPERTIES] => Array ( ) [IPROPERTY_VALUES] => Array ( [SECTION_META_TITLE] => Инструкция по охране труда при работе на форматно-раскроечном станке: ключевые правила безопасности [SECTION_PAGE_TITLE] => Инструкция по охране труда при работе на форматно-раскроечном станке: ключевые правила безопасности ) )
Форматно-раскроечные станки
Инструкция по охране труда при работе на форматно-раскроечном станке: ключевые правила безопасности
11.09.2026 09:45:44|
Неисправность |
Вероятная причина |
Метод предотвращения |
Периодичность контроля |
|---|---|---|---|
|
Сколы на нижней кромке |
разрегулировка подрезной пилы, затупление |
контроль пробным пилением, своевременная заточка дисков DELTA TOOLS |
еженедельно |
|
Вибрация, шум шпинделя |
износ подшипников, дисбаланс диска, перетянутый ремень |
вибродиагностика, проверка биения (≤0,03 мм), балансировка диска |
раз в полгода |
|
Перегрев шпинделя (>+50 °C к t цеха) |
недостаток или избыток смазки, разрушение сепаратора |
контроль пирометром, соблюдение карты смазки |
еженедельно |
|
«Банан» (дугообразный рез) |
износ направляющих каретки, неправильная регулировка |
проверка геометрии упоров, контрольный рез с переворотом |
при появлении дефекта |
|
Люфт каретки, неравномерный ход |
износ роликов, загрязнение направляющих |
очистка и смазка, контроль преднатяга роликов |
еженедельно (чистка), раз в полгода (контроль) |
|
Прожоги на материале |
затупленный диск, недостаточная скорость подачи |
своевременная заточка дисков DELTA TOOLS, контроль режимов |
ежедневно |
Роль оснастки и аспирации в профилактике неисправностей
Значительная часть отказов связана не с конструкцией станка, а с оснасткой и условиями работы. Пильные диски DELTA TOOLS с корпусом из высококачественной стали и выполненной лазером резкой имеют минимальный дисбаланс, что снижает нагрузку на подшипники шпинделя. Для форматно-раскроечных центров JIYU KS-933, работающих на скоростях до 4100 об/мин, допустимый остаточный дисбаланс диска составляет не более 2,5 г·мм/кг. Превышение этого порога гарантированно вызывает вибрацию и преждевременный износ подшипников.
Абразивные материалы DELTA ABRASIVE, используемые для финишной шлифовки кромок, также влияют на ресурс станка косвенно. При шлифовке образуется мелкодисперсная пыль, которая без эффективной аспирации проникает в уплотнения шпинделя. У станков DELTAMACHINERY, подключённых к правильно спроектированной аспирационной сети, межсервисные интервалы увеличиваются на 25–30 % по сравнению с машинами, работающими без обеспыливания.
Таблица 2. Влияние условий эксплуатации на межсервисный интервал
|
Условие |
Средний межсервисный интервал |
При правильной организации |
Экономия на ремонте (в год, средний цех) |
|---|---|---|---|
|
Работа без аспирации |
замена подшипников через 1,5–2 года |
каждые 3–4 года |
80 000 – 150 000 руб. |
|
Использование небалансированных дисков |
замена шпинделя через 2–3 года |
6–8 лет |
200 000 – 400 000 руб. |
|
Отсутствие регулярной смазки направляющих |
замена роликов через 1 год |
каждые 3 года |
20 000 – 40 000 руб. |
|
Игнорирование чистки электрических шкафов |
выход из строя контактора через 1 год |
5–7 лет |
5 000 – 15 000 руб. |
Профилактический осмотр: что проверять самостоятельно, а что доверить сервисной службе
Оператор или мастер цеха может выполнять ежедневные и еженедельные операции: очистку, визуальный осмотр дисков, проверку натяжения ремней (прогиб 10–15 мм при усилии 10 кг считается нормой для клинового ремня), контроль уровня смазки и температуры шпинделя. Квартальные проверки геометрии упоров и углов распила требуют использования поверочного инструмента и квалификации наладчика.
Замену подшипников шпинделя, капитальную настройку каретки и диагностику сервоприводов следует доверять сервисным инженерам. Неправильная затяжка фланца при замене подшипника или нарушение посадки может вывести шпиндель из строя через несколько смен. Система технического обслуживания и ремонта должна соответствовать терминологии и регламентам, установленным ГОСТ 18322-2016 «Система технического обслуживания и ремонта техники. Термины и определения» ГОСТ 18322-2016.
Список технических источников
-
ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://meganorm.ru/Data1/4/4147/index.htm
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://normativ.kontur.ru/document?moduleId=1&documentId=274181
-
ГОСТ 18322-2016. Система технического обслуживания и ремонта техники. Термины и определения. URL: https://docs.cntd.ru/document/1200144952
[~DETAIL_TEXT] =>
Семь из десяти выездов сервисной службы к форматно-раскроечному станку заканчиваются одним и тем же вердиктом: нарушен регламент обслуживания. Инженеры «Дельта-Техно», работающие с парком DELTAMACHINERY, JIYU и WoodTec, видят, что одна и та же модель при грамотной эксплуатации служит десятилетие без капитального ремонта, а при формальном отношении к ТО — требует замены шпинделя уже через два года. В этом материале мы собрали наиболее частые отказы, их причины и способы предотвращения, которые не требуют глубокой квалификации, но дают ощутимый экономический эффект.
Направляющие каретки: износ, люфты и потеря точности
Каретка форматника — узел, который принимает на себя циклические нагрузки в каждом рабочем цикле. На станках с роликовой кареткой, таких как DELTAMACHINERY DM-3200H, основная проблема — износ роликов и образование лунок на направляющих. Симптомы: каретка движется рывками, появляется люфт в поперечном направлении, детали на выходе имеют «плавающую» ширину — разница между первым и последним резом в партии достигает 0,3–0,5 мм.
Причина почти всегда в загрязнении. Древесная пыль смешивается со смазкой, образуя абразивную пасту, которая истирает ролики. Еженедельная очистка направляющих промышленным пылесосом (не сжатым воздухом!) и нанесение свежей смазки, не удерживающей пыль, продлевают ресурс каретки на 3–5 лет. Для линейных направляющих на центрах JIYU KS-933 критичен контроль преднатяга кареток: при появлении «щелчков» при движении необходимо немедленно проверить эксцентрики и при необходимости заменить каретки, не дожидаясь выработки рельса.
Пильный узел: биение, перегрев и вибрация
Шпиндель — сердце станка, и его состояние определяет качество пропила. Биение посадочного места в радиальном направлении не должно превышать 0,03 мм. При больших значениях рез становится «рваным», появляются сколы даже на правильно настроенной подрезной пиле, а вибрация разрушает подшипники.
Инженеры «Дельта-Техно» выделяют пять безошибочных признаков неисправности шпинделя: повышение температуры корпуса (более чем на 50 °C выше температуры цеха), посторонний шум или гул при вращении, падение оборотов под нагрузкой, появление характерного «дробящего» звука при входе пилы в материал и устойчивая конусность на деталях. При появлении любого из этих симптомов работа должна быть остановлена, иначе ремонт обойдётся в замену всего шпиндельного узла, а не только подшипников.
Главная профилактическая мера — использование качественных пильных дисков DELTA TOOLS, прошедших динамическую балансировку. Разбалансированный диск создаёт вибрацию, которая разрушает подшипники за считанные недели. Кроме того, критически важна правильная затяжка фланца: перетянутый фланец деформирует корпус диска, а недотянутый допускает проскальзывание и перегрев. Контроль температуры шпинделя пирометром раз в неделю — простая процедура, позволяющая заметить проблему на ранней стадии. Требования к точности станков, включая допуски на биение шпинделя, установлены ГОСТ 24610-91 «Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности» ГОСТ 24610-91.
Система подъёма пил: заедание и неточность позиционирования
На форматно-раскроечных центрах DELTAMACHINERY DM-832PS и JIYU KS-933P основная и подрезная пилы поднимаются независимо, управляемые сервоприводами. Механизм подъёма — червячная или винтовая передача — работает в агрессивной среде: опилки и смола налипают на резьбу, образуя твёрдые отложения. Первый признак проблемы — нестабильная глубина пазования: вместо заданных 8 мм пила заглубляется на 6 или 10 мм.
Избежать этого помогает регулярная очистка подъёмного механизма от опилок и периодическая смазка винтовой пары. Производители станков регламентируют тип смазки в руководстве по эксплуатации. Использование неподходящей смазки (например, литиевой вместо термостойкой силиконовой) приводит к коксованию и заклиниванию. При настройке высоты пилы также важно проверять отсутствие люфта в направляющих подъёма — это контролируется индикатором часового типа раз в квартал.
Электрика и автоматика: сбои, которые маскируются под механику
Контакторы, пускатели и концевые выключатели страдают от пыли не меньше механики. Древесная пыль, оседающая на контактах, вызывает их подгорание и ложные срабатывания. Частая ситуация: оператор жалуется, что пила «сама опускается» или «не включается», а причина — в забитом пылью концевом выключателе. Продувка электрических шкафов сухим сжатым воздухом (с предварительным обесточиванием) и протяжка клеммных соединений раз в полгода полностью снимают эти проблемы.
Особого внимания заслуживает заземление. Статическое электричество, накапливаемое при трении пильного диска о материал и движении каретки, может вызывать сбои в работе контроллера ЧПУ. Сопротивление заземляющего контура не должно превышать 4 Ом. Требования безопасности к конструкции станков, включая защиту от поражения электрическим током и устройство заземления, регламентирует ГОСТ 12.2.026.0-93 «Оборудование деревообрабатывающее. Требования безопасности к конструкции» ГОСТ 12.2.026.0-93.
Таблица 1. Типичные неисправности форматных станков и способы их предотвращения
|
Неисправность |
Вероятная причина |
Метод предотвращения |
Периодичность контроля |
|---|---|---|---|
|
Сколы на нижней кромке |
разрегулировка подрезной пилы, затупление |
контроль пробным пилением, своевременная заточка дисков DELTA TOOLS |
еженедельно |
|
Вибрация, шум шпинделя |
износ подшипников, дисбаланс диска, перетянутый ремень |
вибродиагностика, проверка биения (≤0,03 мм), балансировка диска |
раз в полгода |
|
Перегрев шпинделя (>+50 °C к t цеха) |
недостаток или избыток смазки, разрушение сепаратора |
контроль пирометром, соблюдение карты смазки |
еженедельно |
|
«Банан» (дугообразный рез) |
износ направляющих каретки, неправильная регулировка |
проверка геометрии упоров, контрольный рез с переворотом |
при появлении дефекта |
|
Люфт каретки, неравномерный ход |
износ роликов, загрязнение направляющих |
очистка и смазка, контроль преднатяга роликов |
еженедельно (чистка), раз в полгода (контроль) |
|
Прожоги на материале |
затупленный диск, недостаточная скорость подачи |
своевременная заточка дисков DELTA TOOLS, контроль режимов |
ежедневно |
Роль оснастки и аспирации в профилактике неисправностей
Значительная часть отказов связана не с конструкцией станка, а с оснасткой и условиями работы. Пильные диски DELTA TOOLS с корпусом из высококачественной стали и выполненной лазером резкой имеют минимальный дисбаланс, что снижает нагрузку на подшипники шпинделя. Для форматно-раскроечных центров JIYU KS-933, работающих на скоростях до 4100 об/мин, допустимый остаточный дисбаланс диска составляет не более 2,5 г·мм/кг. Превышение этого порога гарантированно вызывает вибрацию и преждевременный износ подшипников.
Абразивные материалы DELTA ABRASIVE, используемые для финишной шлифовки кромок, также влияют на ресурс станка косвенно. При шлифовке образуется мелкодисперсная пыль, которая без эффективной аспирации проникает в уплотнения шпинделя. У станков DELTAMACHINERY, подключённых к правильно спроектированной аспирационной сети, межсервисные интервалы увеличиваются на 25–30 % по сравнению с машинами, работающими без обеспыливания.
Таблица 2. Влияние условий эксплуатации на межсервисный интервал
|
Условие |
Средний межсервисный интервал |
При правильной организации |
Экономия на ремонте (в год, средний цех) |
|---|---|---|---|
|
Работа без аспирации |
замена подшипников через 1,5–2 года |
каждые 3–4 года |
80 000 – 150 000 руб. |
|
Использование небалансированных дисков |
замена шпинделя через 2–3 года |
6–8 лет |
200 000 – 400 000 руб. |
|
Отсутствие регулярной смазки направляющих |
замена роликов через 1 год |
каждые 3 года |
20 000 – 40 000 руб. |
|
Игнорирование чистки электрических шкафов |
выход из строя контактора через 1 год |
5–7 лет |
5 000 – 15 000 руб. |
Профилактический осмотр: что проверять самостоятельно, а что доверить сервисной службе
Оператор или мастер цеха может выполнять ежедневные и еженедельные операции: очистку, визуальный осмотр дисков, проверку натяжения ремней (прогиб 10–15 мм при усилии 10 кг считается нормой для клинового ремня), контроль уровня смазки и температуры шпинделя. Квартальные проверки геометрии упоров и углов распила требуют использования поверочного инструмента и квалификации наладчика.
Замену подшипников шпинделя, капитальную настройку каретки и диагностику сервоприводов следует доверять сервисным инженерам. Неправильная затяжка фланца при замене подшипника или нарушение посадки может вывести шпиндель из строя через несколько смен. Система технического обслуживания и ремонта должна соответствовать терминологии и регламентам, установленным ГОСТ 18322-2016 «Система технического обслуживания и ремонта техники. Термины и определения» ГОСТ 18322-2016.
Список технических источников
-
ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://meganorm.ru/Data1/4/4147/index.htm
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://normativ.kontur.ru/document?moduleId=1&documentId=274181
-
ГОСТ 18322-2016. Система технического обслуживания и ремонта техники. Термины и определения. URL: https://docs.cntd.ru/document/1200144952
[DETAIL_TEXT_TYPE] => html [~DETAIL_TEXT_TYPE] => html [PREVIEW_TEXT] => [~PREVIEW_TEXT] => [PREVIEW_TEXT_TYPE] => text [~PREVIEW_TEXT_TYPE] => text [PREVIEW_PICTURE] => [~PREVIEW_PICTURE] => [LANG_DIR] => / [~LANG_DIR] => / [CODE] => tipichnye-neispravnosti-formatno-raskroechnykh-stankov-i-kak-ikh-izbezhat [~CODE] => tipichnye-neispravnosti-formatno-raskroechnykh-stankov-i-kak-ikh-izbezhat [EXTERNAL_ID] => 8255 [~EXTERNAL_ID] => 8255 [IBLOCK_TYPE_ID] => content [~IBLOCK_TYPE_ID] => content [IBLOCK_CODE] => journal [~IBLOCK_CODE] => journal [IBLOCK_EXTERNAL_ID] => [~IBLOCK_EXTERNAL_ID] => [LID] => s2 [~LID] => s2 [EDIT_LINK] => [DELETE_LINK] => [DISPLAY_ACTIVE_FROM] => [FIELDS] => Array ( [DATE_CREATE] => 11.09.2026 09:42:35 ) [DISPLAY_PROPERTIES] => Array ( ) [IPROPERTY_VALUES] => Array ( [SECTION_META_TITLE] => Типичные неисправности форматно-раскроечных станков и как их избежать [SECTION_PAGE_TITLE] => Типичные неисправности форматно-раскроечных станков и как их избежать ) )
Форматно-раскроечные станки
Типичные неисправности форматно-раскроечных станков и как их избежать
11.09.2026 09:43:20|
Контролируемый параметр |
Допустимое значение |
Инструмент проверки |
Последствия превышения допуска |
|---|---|---|---|
|
Биение шпинделя (радиальное/осевое) |
не более 0,03 мм |
Индикатор часового типа |
Вибрация, прожоги, разбивание подшипников |
|
Превышение температуры шпинделя над цеховой |
не более 50°C |
Пирометр |
Деградация смазки, выход подшипников из строя |
|
Точность установки станка по уровню |
0,1 мм на 1000 мм |
Уровень, поверочная линейка, щупы |
Перекос каретки, неточность реза |
|
Плоскостность базового стола |
определяется методикой ГОСТ 24610-91 |
Поверочная линейка, щупы |
Отклонение геометрии заготовок |
Настройка подрезной пилы
Подрезная пила — первый рубеж обороны против сколов на ламинированных плитах. Она вращается в направлении, противоположном подаче заготовки, и прорезает нижний слой материала на глубину 1–2 мм. Ширина реза подрезной пилы должна быть на 0,1–0,2 мм больше ширины реза основной пилы — это гарантирует, что основная пила войдёт в уже подготовленный паз и не зацепит ламинирующий слой. Если это соотношение нарушено, сколы на нижней поверхности плиты неизбежны.
Настройка ширины реза составной подрезной пилы выполняется с помощью проставочных колец различной толщины, которые устанавливаются между двумя частями составного диска. Каждое кольцо добавляет около 0,1 мм к ширине. Оптимальная глубина подрезания — 1,0–2,0 мм. При меньшей глубине подрезка не выполняет свою функцию, при большей — изнашивается быстрее без улучшения качества кромки.
Проверка правильной настройки осуществляется методом пробного пиления. Если после пиления на нижней кромке заготовки остаётся заметный уступ (ступенька) между подрезкой и основным пропилом, ширина подрезки недостаточна. Если уступа нет, но появляются сколы — глубина подрезания не соответствует материалу. На современных станках, включая промышленные центры с ЧПУ, такие как JIYU KS933 и DELTAMACHINERY DM832PS, основная и подрезная пилы имеют раздельные приводы и могут независимо регулироваться по высоте, что существенно упрощает процедуру настройки.
Угол наклона основной пилы относительно подрезки — ещё один параметр, который напрямую влияет на результат. Если при подъёме основной пилы «ступенька» от подрезки увеличивается, а при опускании исчезает вместе с появлением сколов, это указывает на разбалансировку направляющих подъёма основной пилы — характерная проблема, возникающая из-за вибраций при интенсивной эксплуатации. Решение — подтяжка направляющих и их смазка.
Проверка и настройка каретки
Каретка — узел, от которого зависит прямолинейность реза по всей длине заготовки. Износ или неправильная настройка направляющих каретки дают типовой дефект: пропил уходит «саблей» или клинит заготовку при прохождении пилы. Проверка начинается с установки поверочного диска вместо основной пилы — он должен быть идеально плоским, с соответствующим посадочным отверстием, и фиксироваться фланцем основной пилы.
Далее на каретку устанавливается стрелочный индикатор с магнитной стойкой, и каретка плавно перемещается вдоль поверочного диска. Если каретка исправна и выставлена правильно, стрелка индикатора будет практически неподвижна на всей длине хода. По характеру отклонений можно диагностировать проблему: хаотические скачки показаний указывают на местные зазоры в направляющих, плавное изменение — на перекос каретки или неправильную установку относительно оси пильного диска. Точность измерения составляет 0,01 мм.
При обнаружении люфта направляющих до 0,05 мм регулировка выполняется системой преднатяга: ослабляются крепёжные винты, регулируется преднатяг с помощью специальных регулировочных винтов или прокладок, после чего винты затягиваются. При большем износе или наличии питтинга (точечной коррозии) на дорожках качения требуется замена изношенных компонентов, иначе геометрия будет уходить даже после регулировки.
Завершающий этап — проверка взаимного расположения подвижного и неподвижного столов. Поверочная линейка используется для выявления зазоров, угловой параметр проверяется угольником. Станок должен быть установлен строго горизонтально на твёрдый фундамент, предпочтительно бетонный, с точностью 0,1 мм на 1000 мм длины. Отклонение от этого требования приводит к постепенному перекосу каретки под собственным весом.
Таблица 2. Типовые проблемы при настройке и способы их устранения
|
Проблема |
Вероятная причина |
Метод диагностики |
Способ устранения |
|---|---|---|---|
|
Сколы на нижней поверхности ЛДСП |
Недостаточная ширина реза подрезной пилы или малая глубина подрезания |
Пробное пиление с визуальным контролем кромки |
Увеличить ширину подрезки проставными кольцами, выставить глубину 1–2 мм |
|
Пропил «саблей» на длинных заготовках |
Перекос каретки, люфт направляющих |
Проверка стрелочным индикатором по поверочному диску |
Регулировка преднатяга направляющих или замена изношенных компонентов |
|
Прожоги и подгорание кромки |
Биение шпинделя, перетянутые ремни, затупленный диск |
Измерение биения (индикатор), контроль температуры (пирометр) |
Замена/ремонт шпинделя, ослабление натяжения ремней, заточка пилы |
|
Уходят настройки после нескольких пропилов |
Ослабление креплений, износ направляющих подъёма пилы |
Проверка затяжки всех болтовых соединений пильного узла |
Протяжка крепежа, смазка направляющих, фиксация упорных винтов |
|
Неточный размер по параллельному упору |
Несоосность упора относительно линии пропила |
Проверка щупом по всей длине упора |
Юстировка параллельности упора, калибровка шкалы |
Настройка параллельного и поперечного упоров
После настройки пильного узла и каретки переходят к упорам. Параллельный упор должен быть строго параллелен линии пропила. Допустимое отклонение — не более 0,1 мм на всей рабочей длине упора. Проверка выполняется щупом или индикатором между упором и поверочным диском при перемещении упора вдоль направляющей. Если параллельность нарушена, деталь будет заклинивать при прохождении пилы либо уходить в сторону, давая неточный размер.
Современные станки комплектуются системами цифровой индикации: например, DELTAMACHINERY DM-3200 Evolution предлагает решение с электронной измерительной системой. Параметры в точности воспроизводятся на дисплее, а коррекция размера при наклоне пилы происходит автоматически. Это сокращает время переналадки, но не отменяет необходимости периодической проверки механической геометрии — датчик может давать сбой, а механика нет.
Поперечный упор на каретке проверяется угольником на 90° относительно линии пропила. При отклонении регулируется положение упора с помощью юстировочных винтов. Неприлегание угольника к поверхностям линейки и поверочного диска указывает на необходимость корректировки упорного винта.
Проверка расклинивающего ножа
Согласно требованиям безопасности к конструкции деревообрабатывающего оборудования, толщина расклинивающего ножа должна быть на 0,5 мм больше ширины зубьев пилы. Нож должен располагаться строго симметрично инструменту. Проверка проводится на остановленном станке с помощью щупов и поверочной линейки, приложенной к боковой поверхности ножа. Неправильно выставленный расклинивающий нож — частая причина клина заготовки, обратного выброса и появления «банана» на длинных пропилах.
После завершения всех настроек шпиндельные узлы и приводы должны быть надёжно закреплены относительно корпуса пильного блока, чтобы избежать смещений при приложении рабочих усилий. Важно диагностировать любые отклонения в работе оборудования на раннем этапе, сразу после их появления. Это позволит устранить неполадки дополнительной регулировкой, избегая дорогостоящей замены узлов и агрегатов.
Для станков, приобретённых в компании «Дельта-Техно», включая промышленные центры с ЧПУ JIYU или DELTAMACHINERY, мы рекомендуем проводить полную проверку геометрии не реже одного раза в квартал при интенсивной эксплуатации. При необходимости помогаем с подбором квалифицированного сервисного специалиста в регионе заказчика.
Список технических источников
-
ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://protect.gost.ru/v.aspx?control=7&id=137492
-
ГОСТ 25338-91. Оборудование деревообрабатывающее. Испытания на точность и жесткость. Общие требования. URL: https://protect.gost.ru/v.aspx?control=7&id=133773
Даже премиальный форматно-раскроечный станок не даст чистого реза, если его неправильно настроили при пусконаладке или, что случается чаще, если настройки «поплыли» в процессе эксплуатации. Инженеры компании «Дельта-Техно» регулярно сталкиваются с ситуациями, когда владельцы списывают брак на «уставший» станок, хотя проблема решается часовой регулировкой. В этой статье разберем полный цикл настройки форматника — от проверки шпинделя до юстировки упоров — с опорой на нормативную базу и конкретные допуски.
Начальная проверка шпиндельного узла
Настройку всегда начинают с пильного агрегата, потому что именно здесь закладывается геометрия пропила. Основная пила устанавливается на шпиндель и фиксируется фланцем. Биение посадочного места в радиальном и осевом направлениях не должно превышать 0,03 мм. Это критический параметр: превышение этого допуска приводит к разбиванию подшипников, вибрациям и появлению прожогов на материале. Если биение превышает допустимые значения, необходим ремонт шпинделя, поскольку его доработка изменит посадочные размеры.
Температурный контроль шпинделя — вторая обязательная процедура при начальной проверке. Температура шпинделя в нормальных условиях работы не должна превышать температуру воздуха в цехе более чем на 50°C. Для измерения используется пирометр. Повышенная температура указывает на неполадки с подшипниками или избыточное натяжение приводных ремней, особенно ремня привода основной пилы. Лучшими считаются конструкции, где натяжение и ослабление ремней для переключения скорости осуществляются разными механизмами, что предотвращает постоянный перегрев узла.
Требования к точности форматно-раскроечных станков регламентированы ГОСТ 24610-91 «Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности». Методика же испытаний на точность и жесткость установлена ГОСТ 25338-91 «Оборудование деревообрабатывающее. Испытания на точность и жесткость. Общие требования», который распространяется на все виды деревообрабатывающего оборудования и устанавливает общие требования к методам измерений.
Таблица 1. Ключевые допуски при начальной проверке станка
|
Контролируемый параметр |
Допустимое значение |
Инструмент проверки |
Последствия превышения допуска |
|---|---|---|---|
|
Биение шпинделя (радиальное/осевое) |
не более 0,03 мм |
Индикатор часового типа |
Вибрация, прожоги, разбивание подшипников |
|
Превышение температуры шпинделя над цеховой |
не более 50°C |
Пирометр |
Деградация смазки, выход подшипников из строя |
|
Точность установки станка по уровню |
0,1 мм на 1000 мм |
Уровень, поверочная линейка, щупы |
Перекос каретки, неточность реза |
|
Плоскостность базового стола |
определяется методикой ГОСТ 24610-91 |
Поверочная линейка, щупы |
Отклонение геометрии заготовок |
Настройка подрезной пилы
Подрезная пила — первый рубеж обороны против сколов на ламинированных плитах. Она вращается в направлении, противоположном подаче заготовки, и прорезает нижний слой материала на глубину 1–2 мм. Ширина реза подрезной пилы должна быть на 0,1–0,2 мм больше ширины реза основной пилы — это гарантирует, что основная пила войдёт в уже подготовленный паз и не зацепит ламинирующий слой. Если это соотношение нарушено, сколы на нижней поверхности плиты неизбежны.
Настройка ширины реза составной подрезной пилы выполняется с помощью проставочных колец различной толщины, которые устанавливаются между двумя частями составного диска. Каждое кольцо добавляет около 0,1 мм к ширине. Оптимальная глубина подрезания — 1,0–2,0 мм. При меньшей глубине подрезка не выполняет свою функцию, при большей — изнашивается быстрее без улучшения качества кромки.
Проверка правильной настройки осуществляется методом пробного пиления. Если после пиления на нижней кромке заготовки остаётся заметный уступ (ступенька) между подрезкой и основным пропилом, ширина подрезки недостаточна. Если уступа нет, но появляются сколы — глубина подрезания не соответствует материалу. На современных станках, включая промышленные центры с ЧПУ, такие как JIYU KS933 и DELTAMACHINERY DM832PS, основная и подрезная пилы имеют раздельные приводы и могут независимо регулироваться по высоте, что существенно упрощает процедуру настройки.
Угол наклона основной пилы относительно подрезки — ещё один параметр, который напрямую влияет на результат. Если при подъёме основной пилы «ступенька» от подрезки увеличивается, а при опускании исчезает вместе с появлением сколов, это указывает на разбалансировку направляющих подъёма основной пилы — характерная проблема, возникающая из-за вибраций при интенсивной эксплуатации. Решение — подтяжка направляющих и их смазка.
Проверка и настройка каретки
Каретка — узел, от которого зависит прямолинейность реза по всей длине заготовки. Износ или неправильная настройка направляющих каретки дают типовой дефект: пропил уходит «саблей» или клинит заготовку при прохождении пилы. Проверка начинается с установки поверочного диска вместо основной пилы — он должен быть идеально плоским, с соответствующим посадочным отверстием, и фиксироваться фланцем основной пилы.
Далее на каретку устанавливается стрелочный индикатор с магнитной стойкой, и каретка плавно перемещается вдоль поверочного диска. Если каретка исправна и выставлена правильно, стрелка индикатора будет практически неподвижна на всей длине хода. По характеру отклонений можно диагностировать проблему: хаотические скачки показаний указывают на местные зазоры в направляющих, плавное изменение — на перекос каретки или неправильную установку относительно оси пильного диска. Точность измерения составляет 0,01 мм.
При обнаружении люфта направляющих до 0,05 мм регулировка выполняется системой преднатяга: ослабляются крепёжные винты, регулируется преднатяг с помощью специальных регулировочных винтов или прокладок, после чего винты затягиваются. При большем износе или наличии питтинга (точечной коррозии) на дорожках качения требуется замена изношенных компонентов, иначе геометрия будет уходить даже после регулировки.
Завершающий этап — проверка взаимного расположения подвижного и неподвижного столов. Поверочная линейка используется для выявления зазоров, угловой параметр проверяется угольником. Станок должен быть установлен строго горизонтально на твёрдый фундамент, предпочтительно бетонный, с точностью 0,1 мм на 1000 мм длины. Отклонение от этого требования приводит к постепенному перекосу каретки под собственным весом.
Таблица 2. Типовые проблемы при настройке и способы их устранения
|
Проблема |
Вероятная причина |
Метод диагностики |
Способ устранения |
|---|---|---|---|
|
Сколы на нижней поверхности ЛДСП |
Недостаточная ширина реза подрезной пилы или малая глубина подрезания |
Пробное пиление с визуальным контролем кромки |
Увеличить ширину подрезки проставными кольцами, выставить глубину 1–2 мм |
|
Пропил «саблей» на длинных заготовках |
Перекос каретки, люфт направляющих |
Проверка стрелочным индикатором по поверочному диску |
Регулировка преднатяга направляющих или замена изношенных компонентов |
|
Прожоги и подгорание кромки |
Биение шпинделя, перетянутые ремни, затупленный диск |
Измерение биения (индикатор), контроль температуры (пирометр) |
Замена/ремонт шпинделя, ослабление натяжения ремней, заточка пилы |
|
Уходят настройки после нескольких пропилов |
Ослабление креплений, износ направляющих подъёма пилы |
Проверка затяжки всех болтовых соединений пильного узла |
Протяжка крепежа, смазка направляющих, фиксация упорных винтов |
|
Неточный размер по параллельному упору |
Несоосность упора относительно линии пропила |
Проверка щупом по всей длине упора |
Юстировка параллельности упора, калибровка шкалы |
Настройка параллельного и поперечного упоров
После настройки пильного узла и каретки переходят к упорам. Параллельный упор должен быть строго параллелен линии пропила. Допустимое отклонение — не более 0,1 мм на всей рабочей длине упора. Проверка выполняется щупом или индикатором между упором и поверочным диском при перемещении упора вдоль направляющей. Если параллельность нарушена, деталь будет заклинивать при прохождении пилы либо уходить в сторону, давая неточный размер.
Современные станки комплектуются системами цифровой индикации: например, DELTAMACHINERY DM-3200 Evolution предлагает решение с электронной измерительной системой. Параметры в точности воспроизводятся на дисплее, а коррекция размера при наклоне пилы происходит автоматически. Это сокращает время переналадки, но не отменяет необходимости периодической проверки механической геометрии — датчик может давать сбой, а механика нет.
Поперечный упор на каретке проверяется угольником на 90° относительно линии пропила. При отклонении регулируется положение упора с помощью юстировочных винтов. Неприлегание угольника к поверхностям линейки и поверочного диска указывает на необходимость корректировки упорного винта.
Проверка расклинивающего ножа
Согласно требованиям безопасности к конструкции деревообрабатывающего оборудования, толщина расклинивающего ножа должна быть на 0,5 мм больше ширины зубьев пилы. Нож должен располагаться строго симметрично инструменту. Проверка проводится на остановленном станке с помощью щупов и поверочной линейки, приложенной к боковой поверхности ножа. Неправильно выставленный расклинивающий нож — частая причина клина заготовки, обратного выброса и появления «банана» на длинных пропилах.
После завершения всех настроек шпиндельные узлы и приводы должны быть надёжно закреплены относительно корпуса пильного блока, чтобы избежать смещений при приложении рабочих усилий. Важно диагностировать любые отклонения в работе оборудования на раннем этапе, сразу после их появления. Это позволит устранить неполадки дополнительной регулировкой, избегая дорогостоящей замены узлов и агрегатов.
Для станков, приобретённых в компании «Дельта-Техно», включая промышленные центры с ЧПУ JIYU или DELTAMACHINERY, мы рекомендуем проводить полную проверку геометрии не реже одного раза в квартал при интенсивной эксплуатации. При необходимости помогаем с подбором квалифицированного сервисного специалиста в регионе заказчика.
Список технических источников
-
ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://protect.gost.ru/v.aspx?control=7&id=137492
-
ГОСТ 25338-91. Оборудование деревообрабатывающее. Испытания на точность и жесткость. Общие требования. URL: https://protect.gost.ru/v.aspx?control=7&id=133773
Форматно-раскроечные станки
Как правильно настроить форматно-раскроечный станок для точного распила без сколов
17.09.2026 12:12:57-
Очистка стола, направляющих и пильного узла от пыли и стружки — используется промышленный пылесос; обдув сжатым воздухом не рекомендуется, так как пыль попадает в подшипники и ускоряет их износ.
-
Проверка состояния пильных дисков — контроль отсутствия сколов на зубьях и налипания смолы. Появление дыма, запаха гари и увеличение шероховатости кромки — признаки затупления.
-
Контроль работы защитных кожухов и аспирации — аспирационная система должна обеспечивать производительность не менее 2 000 м³/ч.
Еженедельное обслуживание
-
Смазка направляющих каретки — применяются пластичные смазки NLGI 1–2 на литиевой основе для шариковых и линейных кареток; для роликовых — тонкая плёнка масла ISO VG 32–68.
-
Проверка натяжения ремней привода пильного узла — перетянутый ремень вызывает нагрев шпинделя и ускоренный износ подшипников; ослабленный ремень проскальзывает при нагрузке.
-
Очистка и проверка подвижных кареток и упоров — удаление остатков смолы и клея с рабочих поверхностей.
Ежеквартальное и полугодовое обслуживание
-
Проверка параллельности упора пильному диску и точности углов распила (0° и 45°) — отклонение на 0,1° даёт заметный брак на длинных деталях.
-
Замена щёток электродвигателя (если применимо) — изношенные щётки искрят и повреждают коллектор.
-
Вибродиагностика шпиндельного узла — биение посадочного места в радиальном и осевом направлениях не должно превышать 0,03 мм Интервесп: процедуры настройки и проверки форматных станков. Температура шпинделя не должна превышать температуру воздуха в цехе более чем на 50 °C; для измерения используется пирометр.
Ежегодное обслуживание
-
Замена подшипников шпинделя (или по результатам вибродиагностики) — превентивная замена обходится значительно дешевле ремонта шпинделя после разрушения подшипника.
-
Полная калибровка линейных упоров и измерительных линеек.
-
Протяжка всех электрических соединений — ослабленные контакты греются и могут вызвать отказ контроллера.
Таблица 1. Регламент технического обслуживания форматно-раскроечного центра
|
Периодичность |
Операция |
Критичность |
Примечание |
|---|---|---|---|
|
Ежедневно |
очистка стола, направляющих, пильного узла от пыли и стружки |
высокая |
использовать промышленный пылесос, не обдувать сжатым воздухом |
|
Ежедневно |
проверка состояния пильных дисков DELTA TOOLS |
высокая |
контролировать отсутствие сколов на зубьях и налипания смолы |
|
Еженедельно |
смазка направляющих каретки |
высокая |
применять смазку, не удерживающую пыль |
|
Еженедельно |
проверка натяжения ремней привода |
средняя |
перетянутый ремень вызывает нагрев шпинделя и износ подшипников |
|
Ежеквартально |
проверка параллельности упора диску, калибровка углов |
высокая |
отклонение на 0,1° даёт заметный брак на длинных деталях |
|
Раз в полгода |
вибродиагностика шпинделя, замена щёток двигателя |
критическая |
биение посадочного места не должно превышать 0,03 мм |
|
Ежегодно |
замена подшипников шпинделя или по результатам диагностики |
критическая |
превентивная замена дешевле ремонта шпинделя после разрушения подшипника |
|
Ежегодно |
протяжка всех электрических соединений |
средняя |
ослабленные контакты греются и могут вызвать отказ контроллера |
Типичные работы по обслуживанию и распространённые неисправности
Практика сервисной службы «Дельта-Техно» показывает, что наиболее частые причины внеплановых ремонтов связаны с несколькими узлами. Направляющие каретки изнашиваются от постоянного трения и попадания абразивной пыли; признаки — люфт, неточность реза, заедание при движении. Подшипники главного вала выходят из строя от перегрузок и недостатка смазки; симптомы — вибрация, посторонние звуки, нагрев корпуса. Приводные ремни растягиваются и рвутся, что проявляется в снижении мощности и проскальзывании при нагрузке. Система подъёма пильного диска засоряется опилками, изнашиваются червячные передачи — результат: неточная настройка высоты пиления. Электрооборудование — контакторы, кнопки управления — страдает от пыли и влаги, что приводит к сбоям в работе и ложным срабатываниям защиты.
Отдельного внимания заслуживает расклинивающий нож. Согласно ГОСТ 12.2.026.0-93 («Оборудование деревообрабатывающее. Требования безопасности к конструкции»), толщина расклинивающего ножа должна быть на 0,5 мм больше ширины зубьев пилы, а сам нож обязан располагаться симметрично инструменту ГОСТ 12.2.026.0-93: требования к расклинивающему ножу. Проверка проводится на остановленном станке с помощью щупов и поверочной линейки, приложенной к боковой поверхности ножа. Несоблюдение этого требования ведёт к заклиниванию заготовки и обратному выбросу — одной из самых опасных нештатных ситуаций при работе на раскроечном оборудовании.
Контроль правильной настройки подрезной пилы осуществляется методом пробного пиления. Если на нижней кромке нет сколов и ступенек — пила настроена верно. Узел подрезной пилы должен перемещаться в вертикальном направлении и вдоль оси шпинделя; после регулировки подрезная пила не должна менять положения относительно плоскостей стола и основной пилы Пильный агрегат форматного станка: настройка подрезной пилы. Допустимый износ направляющих для станков нормальной точности составляет 0,2 мм на длине 1 000 мм, а для прецизионного оборудования — 0,002–0,03 мм.
Таблица 2. Типичные неисправности, их причины и способы устранения
|
Неисправность |
Вероятная причина |
Способ предотвращения / устранения |
Периодичность контроля |
|---|---|---|---|
|
сколы на нижней кромке заготовки |
неправильная настройка подрезной пилы DELTA TOOLS или её затупление |
контроль пробным пилением, своевременная заточка подрезного диска |
еженедельно |
|
увеличение шума и вибрации шпинделя |
износ подшипников, перетянутый ремень, дисбаланс диска |
вибродиагностика, контроль натяжения ремня, проверка биения посадочного места (допуск — не более 0,03 мм) |
раз в полгода |
|
перегрев шпинделя (свыше +50 °C к температуре цеха) |
недостаток или избыток смазки, разрушение сепаратора подшипника |
температурный контроль пирометром, соблюдение карты смазки |
еженедельно |
|
«банан» — дугообразный рез (деталь не прямая) |
неправильная регулировка пильного узла, износ направляющих каретки |
проверить базовую настройку станка; использовать метод контрольного реза с переворотом детали |
при появлении дефекта |
|
люфт каретки, неравномерный ход |
износ роликов, загрязнение направляющих |
очистка и смазка направляющих, контроль преднатяга роликов раз в 3–6 месяцев |
еженедельно (чистка), раз в полгода (контроль) |
|
прожоги на материале |
затупленный диск DELTA TOOLS, недостаточная скорость подачи |
своевременная заточка, контроль скорости подачи |
ежедневно |
Оснастка DELTA TOOLS: качество, которое продлевает жизнь станка
Значительная часть внеплановых ремонтов связана не с поломкой станка как таковой, а с использованием некачественной или изношенной оснастки. Работа тупыми дисками вызывает перегрузку двигателя и перегрев шпинделя; пиление дисками с нарушенной балансировкой ведёт к вибрациям, разрушающим подшипники. Использование качественных пильных дисков DELTA TOOLS, прошедших динамическую балансировку и вальцовку, снижает нагрузку на привод и шпиндельный узел. Твердосплавные диски, например модель 200×3,2/2,2×25,4 Z=64, требуют заточки через 40–60 тыс. погонных метров реза. Алмазные диски DELTA TOOLS 350×4,4×30 Z=72 имеют ресурс до 400 тыс. пог. м — при двухсменной работе это одна заточка в 4–6 недель вместо еженедельной, что не только экономит бюджет, но и сокращает количество вмешательств в пильный узел.
Список технических источников
-
ГОСТ 18322-78 (СТ СЭВ 5151-85). Система технического обслуживания и ремонта техники. Термины и определения. URL: https://vdv-dmitrov.ru/en/tehnicheskoe-obsluzhivanie-opredelenie-gost-zakonodatelnaya-baza.html
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://intervesp.ru/articles/protsedury-nastroyki-i-proverki-formatno-raskroechnykh-stankov/
-
Интервесп. Процедуры настройки и проверки форматно-раскроечных станков, 2024. URL: https://intervesp.ru/articles/protsedury-nastroyki-i-proverki-formatno-raskroechnykh-stankov/
-
Пильный агрегат форматно-раскроечного станка, 2020. URL: https://n-novgorod.dvt-spb.ru/article/pilnyj-agregat-formatno-raskroechnogo-stanka
[~DETAIL_TEXT] =>
Стабильность геометрии пропила, чистота кромки и ресурс форматно-раскроечного центра (ФРЦ) напрямую зависят от системности и качества технического обслуживания. Практика показывает, что даже надёжные станки DELTAMACHINERY и JIYU без должного ухода теряют паспортную точность в разы быстрее, а затраты на внеплановый ремонт превышают стоимость планового ТО в пять-семь раз. Инженеры «Дельта-Техно» в этом материале разберут регламент обслуживания форматных центров и типичные работы, которые необходимо выполнять для поддержания оборудования в работоспособном состоянии.
Система планово-предупредительного ремонта: принципы и периодичность
Согласно ГОСТ 18322-78 («Система технического обслуживания и ремонта техники. Термины и определения»), техническое обслуживание представляет собой комплекс операций по поддержанию работоспособности или исправности изделия при использовании по назначению. В объём ТО входят: поддержание оборудования в исправном состоянии, очистка, смазка, регулировка и затяжка разъёмных соединений, замена отдельных узлов для предотвращения прогрессирующего износа, а также устранение мелких повреждений ГОСТ 18322-78: определение технического обслуживания. В рамках ТО могут выполняться работы по оценке технического состояния оборудования для уточнения сроков и объёмов последующих ремонтов.
Основой для составления регламента всегда служит руководство по эксплуатации конкретной модели — именно производитель указывает типы смазок, точки смазки и межсервисные интервалы. На практике план обслуживания строится по четырём уровням периодичности, охватывающим ежедневные, еженедельные, квартальные и ежегодные операции.
Ежедневное обслуживание
-
Очистка стола, направляющих и пильного узла от пыли и стружки — используется промышленный пылесос; обдув сжатым воздухом не рекомендуется, так как пыль попадает в подшипники и ускоряет их износ.
-
Проверка состояния пильных дисков — контроль отсутствия сколов на зубьях и налипания смолы. Появление дыма, запаха гари и увеличение шероховатости кромки — признаки затупления.
-
Контроль работы защитных кожухов и аспирации — аспирационная система должна обеспечивать производительность не менее 2 000 м³/ч.
Еженедельное обслуживание
-
Смазка направляющих каретки — применяются пластичные смазки NLGI 1–2 на литиевой основе для шариковых и линейных кареток; для роликовых — тонкая плёнка масла ISO VG 32–68.
-
Проверка натяжения ремней привода пильного узла — перетянутый ремень вызывает нагрев шпинделя и ускоренный износ подшипников; ослабленный ремень проскальзывает при нагрузке.
-
Очистка и проверка подвижных кареток и упоров — удаление остатков смолы и клея с рабочих поверхностей.
Ежеквартальное и полугодовое обслуживание
-
Проверка параллельности упора пильному диску и точности углов распила (0° и 45°) — отклонение на 0,1° даёт заметный брак на длинных деталях.
-
Замена щёток электродвигателя (если применимо) — изношенные щётки искрят и повреждают коллектор.
-
Вибродиагностика шпиндельного узла — биение посадочного места в радиальном и осевом направлениях не должно превышать 0,03 мм Интервесп: процедуры настройки и проверки форматных станков. Температура шпинделя не должна превышать температуру воздуха в цехе более чем на 50 °C; для измерения используется пирометр.
Ежегодное обслуживание
-
Замена подшипников шпинделя (или по результатам вибродиагностики) — превентивная замена обходится значительно дешевле ремонта шпинделя после разрушения подшипника.
-
Полная калибровка линейных упоров и измерительных линеек.
-
Протяжка всех электрических соединений — ослабленные контакты греются и могут вызвать отказ контроллера.
Таблица 1. Регламент технического обслуживания форматно-раскроечного центра
|
Периодичность |
Операция |
Критичность |
Примечание |
|---|---|---|---|
|
Ежедневно |
очистка стола, направляющих, пильного узла от пыли и стружки |
высокая |
использовать промышленный пылесос, не обдувать сжатым воздухом |
|
Ежедневно |
проверка состояния пильных дисков DELTA TOOLS |
высокая |
контролировать отсутствие сколов на зубьях и налипания смолы |
|
Еженедельно |
смазка направляющих каретки |
высокая |
применять смазку, не удерживающую пыль |
|
Еженедельно |
проверка натяжения ремней привода |
средняя |
перетянутый ремень вызывает нагрев шпинделя и износ подшипников |
|
Ежеквартально |
проверка параллельности упора диску, калибровка углов |
высокая |
отклонение на 0,1° даёт заметный брак на длинных деталях |
|
Раз в полгода |
вибродиагностика шпинделя, замена щёток двигателя |
критическая |
биение посадочного места не должно превышать 0,03 мм |
|
Ежегодно |
замена подшипников шпинделя или по результатам диагностики |
критическая |
превентивная замена дешевле ремонта шпинделя после разрушения подшипника |
|
Ежегодно |
протяжка всех электрических соединений |
средняя |
ослабленные контакты греются и могут вызвать отказ контроллера |
Типичные работы по обслуживанию и распространённые неисправности
Практика сервисной службы «Дельта-Техно» показывает, что наиболее частые причины внеплановых ремонтов связаны с несколькими узлами. Направляющие каретки изнашиваются от постоянного трения и попадания абразивной пыли; признаки — люфт, неточность реза, заедание при движении. Подшипники главного вала выходят из строя от перегрузок и недостатка смазки; симптомы — вибрация, посторонние звуки, нагрев корпуса. Приводные ремни растягиваются и рвутся, что проявляется в снижении мощности и проскальзывании при нагрузке. Система подъёма пильного диска засоряется опилками, изнашиваются червячные передачи — результат: неточная настройка высоты пиления. Электрооборудование — контакторы, кнопки управления — страдает от пыли и влаги, что приводит к сбоям в работе и ложным срабатываниям защиты.
Отдельного внимания заслуживает расклинивающий нож. Согласно ГОСТ 12.2.026.0-93 («Оборудование деревообрабатывающее. Требования безопасности к конструкции»), толщина расклинивающего ножа должна быть на 0,5 мм больше ширины зубьев пилы, а сам нож обязан располагаться симметрично инструменту ГОСТ 12.2.026.0-93: требования к расклинивающему ножу. Проверка проводится на остановленном станке с помощью щупов и поверочной линейки, приложенной к боковой поверхности ножа. Несоблюдение этого требования ведёт к заклиниванию заготовки и обратному выбросу — одной из самых опасных нештатных ситуаций при работе на раскроечном оборудовании.
Контроль правильной настройки подрезной пилы осуществляется методом пробного пиления. Если на нижней кромке нет сколов и ступенек — пила настроена верно. Узел подрезной пилы должен перемещаться в вертикальном направлении и вдоль оси шпинделя; после регулировки подрезная пила не должна менять положения относительно плоскостей стола и основной пилы Пильный агрегат форматного станка: настройка подрезной пилы. Допустимый износ направляющих для станков нормальной точности составляет 0,2 мм на длине 1 000 мм, а для прецизионного оборудования — 0,002–0,03 мм.
Таблица 2. Типичные неисправности, их причины и способы устранения
|
Неисправность |
Вероятная причина |
Способ предотвращения / устранения |
Периодичность контроля |
|---|---|---|---|
|
сколы на нижней кромке заготовки |
неправильная настройка подрезной пилы DELTA TOOLS или её затупление |
контроль пробным пилением, своевременная заточка подрезного диска |
еженедельно |
|
увеличение шума и вибрации шпинделя |
износ подшипников, перетянутый ремень, дисбаланс диска |
вибродиагностика, контроль натяжения ремня, проверка биения посадочного места (допуск — не более 0,03 мм) |
раз в полгода |
|
перегрев шпинделя (свыше +50 °C к температуре цеха) |
недостаток или избыток смазки, разрушение сепаратора подшипника |
температурный контроль пирометром, соблюдение карты смазки |
еженедельно |
|
«банан» — дугообразный рез (деталь не прямая) |
неправильная регулировка пильного узла, износ направляющих каретки |
проверить базовую настройку станка; использовать метод контрольного реза с переворотом детали |
при появлении дефекта |
|
люфт каретки, неравномерный ход |
износ роликов, загрязнение направляющих |
очистка и смазка направляющих, контроль преднатяга роликов раз в 3–6 месяцев |
еженедельно (чистка), раз в полгода (контроль) |
|
прожоги на материале |
затупленный диск DELTA TOOLS, недостаточная скорость подачи |
своевременная заточка, контроль скорости подачи |
ежедневно |
Оснастка DELTA TOOLS: качество, которое продлевает жизнь станка
Значительная часть внеплановых ремонтов связана не с поломкой станка как таковой, а с использованием некачественной или изношенной оснастки. Работа тупыми дисками вызывает перегрузку двигателя и перегрев шпинделя; пиление дисками с нарушенной балансировкой ведёт к вибрациям, разрушающим подшипники. Использование качественных пильных дисков DELTA TOOLS, прошедших динамическую балансировку и вальцовку, снижает нагрузку на привод и шпиндельный узел. Твердосплавные диски, например модель 200×3,2/2,2×25,4 Z=64, требуют заточки через 40–60 тыс. погонных метров реза. Алмазные диски DELTA TOOLS 350×4,4×30 Z=72 имеют ресурс до 400 тыс. пог. м — при двухсменной работе это одна заточка в 4–6 недель вместо еженедельной, что не только экономит бюджет, но и сокращает количество вмешательств в пильный узел.
Список технических источников
-
ГОСТ 18322-78 (СТ СЭВ 5151-85). Система технического обслуживания и ремонта техники. Термины и определения. URL: https://vdv-dmitrov.ru/en/tehnicheskoe-obsluzhivanie-opredelenie-gost-zakonodatelnaya-baza.html
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://intervesp.ru/articles/protsedury-nastroyki-i-proverki-formatno-raskroechnykh-stankov/
-
Интервесп. Процедуры настройки и проверки форматно-раскроечных станков, 2024. URL: https://intervesp.ru/articles/protsedury-nastroyki-i-proverki-formatno-raskroechnykh-stankov/
-
Пильный агрегат форматно-раскроечного станка, 2020. URL: https://n-novgorod.dvt-spb.ru/article/pilnyj-agregat-formatno-raskroechnogo-stanka
[DETAIL_TEXT_TYPE] => html [~DETAIL_TEXT_TYPE] => html [PREVIEW_TEXT] => [~PREVIEW_TEXT] => [PREVIEW_TEXT_TYPE] => text [~PREVIEW_TEXT_TYPE] => text [PREVIEW_PICTURE] => Array ( [ID] => 27729 [TIMESTAMP_X] => 11.09.2026 09:23:01 [MODULE_ID] => iblock [HEIGHT] => 416 [WIDTH] => 1000 [FILE_SIZE] => 615315 [CONTENT_TYPE] => image/png [SUBDIR] => iblock/f46/gbkmkhwm6hkfr4ox205w2el1ei5bqsmv [FILE_NAME] => 06-_-Tekhnicheskoe-obsluzhivanie-formatno_raskroechnogo-stanka-_-grafik_-operatsii_-normativy.png [ORIGINAL_NAME] => 06-_-Tekhnicheskoe-obsluzhivanie-formatno_raskroechnogo-stanka-_-grafik_-operatsii_-normativy.png [DESCRIPTION] => [HANDLER_ID] => [EXTERNAL_ID] => ekgk835b978hc8ysvywczjkr6jpollu1 [VERSION_ORIGINAL_ID] => [META] => [SRC] => /upload/iblock/f46/gbkmkhwm6hkfr4ox205w2el1ei5bqsmv/06-_-Tekhnicheskoe-obsluzhivanie-formatno_raskroechnogo-stanka-_-grafik_-operatsii_-normativy.png [UNSAFE_SRC] => /upload/iblock/f46/gbkmkhwm6hkfr4ox205w2el1ei5bqsmv/06-_-Tekhnicheskoe-obsluzhivanie-formatno_raskroechnogo-stanka-_-grafik_-operatsii_-normativy.png [SAFE_SRC] => /upload/iblock/f46/gbkmkhwm6hkfr4ox205w2el1ei5bqsmv/06-_-Tekhnicheskoe-obsluzhivanie-formatno_raskroechnogo-stanka-_-grafik_-operatsii_-normativy.png [ALT] => Техническое обслуживание форматно-раскроечного центра регламент и типичные работы [TITLE] => Техническое обслуживание форматно-раскроечного центра регламент и типичные работы ) [~PREVIEW_PICTURE] => 27729 [LANG_DIR] => / [~LANG_DIR] => / [CODE] => tekhnicheskoe-obsluzhivanie-formatno-raskroechnogo-tsentra-reglament-i-tipichnye-raboty [~CODE] => tekhnicheskoe-obsluzhivanie-formatno-raskroechnogo-tsentra-reglament-i-tipichnye-raboty [EXTERNAL_ID] => 8253 [~EXTERNAL_ID] => 8253 [IBLOCK_TYPE_ID] => content [~IBLOCK_TYPE_ID] => content [IBLOCK_CODE] => journal [~IBLOCK_CODE] => journal [IBLOCK_EXTERNAL_ID] => [~IBLOCK_EXTERNAL_ID] => [LID] => s2 [~LID] => s2 [EDIT_LINK] => [DELETE_LINK] => [DISPLAY_ACTIVE_FROM] => [FIELDS] => Array ( [DATE_CREATE] => 11.09.2026 09:21:48 ) [DISPLAY_PROPERTIES] => Array ( ) [IPROPERTY_VALUES] => Array ( [SECTION_META_TITLE] => Техническое обслуживание форматно-раскроечного центра регламент и типичные работы [SECTION_PAGE_TITLE] => Техническое обслуживание форматно-раскроечного центра регламент и типичные работы ) )
Форматно-раскроечные центры
Техническое обслуживание форматно-раскроечного центра регламент и типичные работы
11.09.2026 09:23:01-
объём раскроя превышает 50–70 листов ЛДСП в смену — при таких показателях оператор форматника физически не успевает обеспечить ритмичную подачу заготовок на следующие переделы;
-
требуется пакетный раскрой — центр с ЧПУ, например JIYU KS-933, способен за один проход распускать пачку из 5–7 листов, что увеличивает производительность на порядок;
-
критическая зависимость от оператора — на ФРС точность размеров и геометрии детали напрямую определяется квалификацией и усталостью человека. На ФРЦ толкатели и прижимная балка фиксируют лист с повторяемостью ±0,15 мм независимо от смены;
-
растёт процент брака и рекламаций — особенно по диагональным параметрам, когда сбитые настройки каретки приводят к отклонению от 90°.
Таблица 1. Сравнение технических характеристик: ФРС и ФРЦ
|
Параметр |
DELTAMACHINERY DM-3200H (ФРС) |
JIYU KS-933 (ФРЦ) |
|---|---|---|
|
Принцип раскроя |
ручная подача заготовки на пильный узел |
автоматическая фиксация листа, перемещение пильного узла |
|
Максимальная длина раскроя, мм |
3200 (ограничена кареткой) |
3200 |
|
Мощность основного привода, кВт |
5,5 |
18 |
|
Мощность подрезного привода, кВт |
1,1 |
2,0 |
|
Диаметр основной пилы, мм |
250–300 |
380–450 |
|
Скорость пильной каретки, м/мин |
ручная |
0–100 |
|
Скорость толкателя, м/мин |
отсутствует |
0–100 |
|
Пакетный раскрой, листов |
1 |
до 5–7 |
|
Точность позиционирования, мм |
зависит от оператора |
±0,02 |
|
Точность раскроя, мм |
±0,3–0,5 (при исправном станке и опытном операторе) |
±0,15 |
|
Масса, кг |
700 |
6500 |
Разница в конструкции определяет разницу в стабильности: ФРЦ исключает влияние человеческого фактора на каждом этапе — от загрузки листа до позиционирования пилы. Именно это даёт принципиально иной уровень повторяемости размеров от детали к детали.
Раздел 2. Экономический расчёт: когда центр окупается
Стоимость раскроечного центра с ЧПУ в 5–6 раз выше форматника, поэтому решение о переходе должно быть просчитано. В таблице ниже приведены усреднённые показатели окупаемости, полученные на основе данных с реальных производств.
Таблица 2. Сравнение производительности и окупаемости
|
Показатель |
Форматно-раскроечный станок (1 оператор) |
Раскроечный центр с ЧПУ (1 оператор) |
|---|---|---|
|
Средняя производительность, листов/смена |
40–60 |
120–200 (зависит от карт раскроя и пакетирования) |
|
Количество операторов |
1–2 (при больших объёмах) |
1 |
|
Фонд оплаты труда в месяц (2 оператора), руб. |
~160 000–200 000 |
~80 000–100 000 |
|
Экономия ФОТ в год, руб. |
— |
~960 000–1 200 000 |
|
Снижение брака, % |
— |
25–30 |
|
Экономия материала в год, руб. |
— |
~250 000–500 000 |
|
Срок окупаемости перехода на ФРЦ |
— |
12–18 месяцев (при загрузке от 70 листов/смену) |
Расчёт показывает, что точка безубыточности достигается быстрее, если на форматнике уже задействованы два оператора. При односменной работе и малых объёмах срок окупаемости может растянуться до 24 месяцев — и в таких случаях иногда разумнее рассмотреть промежуточные решения: модернизацию форматника либо аренду ФРЦ под пиковые нагрузки.
Раздел 3. Требования безопасности и нормативная база
При переходе на раскроечный центр необходимо учитывать, что меняется класс оборудования по безопасности. И форматно-раскроечные станки, и центры с ЧПУ подпадают под действие ГОСТ 12.2.026.0-93 («Оборудование деревообрабатывающее. Требования безопасности к конструкции»), который регламентирует устройство защитных ограждений, блокировок, аварийного останова и зон доступа. Для ФРЦ дополнительно актуальны требования к автоматическим системам загрузки и выгрузки, а также к электромагнитной совместимости ЧПУ-стойки с цеховой сетью.
Ещё один важный аспект — подготовка фундамента. Если форматник DM-3200H массой 700 кг может быть установлен на ровный бетонный пол, то JIYU KS-933 массой 6500 кг требует усиленного основания, рассчитанного на динамические нагрузки от перемещения массивной пильной каретки.
Раздел 4. Практический алгоритм принятия решения
Инженеры «Дельта-Техно» рекомендуют следующую последовательность действий для объективной оценки:
-
замерьте фактический объём раскроя за месяц — если показатель стабильно превышает 1 200–1 500 листов в месяц, переход на ФРЦ почти наверняка оправдан;
-
подсчитайте прямые потери от брака и переделок за тот же период — стоимость испорченного ЛДСП, повторного распила, простоя оборудования;
-
оцените кадровую ситуацию — если поиск второго квалифицированного оператора превратился в проблему, ФРЦ решает её, снижая требования к ручной квалификации персонала;
-
проверьте инфраструктуру цеха — достаточно ли площади, выдержит ли пол массу центра, есть ли подвод сжатого воздуха (для JIYU KS-933 требуется 0,6–0,8 МПа);
-
проведите сравнительный расчёт окупаемости с учётом стоимости оборудования, монтажа, обучения персонала и ожидаемой экономии.
Специалисты «Дельта-Техно» могут помочь с таким расчётом и предоставить полные технические спецификации как на форматники DELTAMACHINERY, так и на раскроечные центры JIYU — это исключает риск ошибочного выбора модели под конкретные производственные задачи.
[~PREVIEW_TEXT] =>
В определённый момент практически каждое мебельное производство упирается в потолок возможностей классического форматно-раскроечного станка (ФРС). Растёт объём заказов, ужесточаются требования к точности, а найти второго опытного оператора на форматку становится всё сложнее. Инженеры «Дельта-Техно» регулярно помогают заказчикам оценить, настал ли момент для перехода на раскроечный центр с ЧПУ (ФРЦ). Ответ всегда индивидуален и базируется на трёх группах факторов: объёмных, качественных и кадровых. Разберём их последовательно.
Раздел 1. Когда форматка перестаёт справляться: ключевые критерии
Классический форматно-раскроечный станок, такой как DELTAMACHINERY DM-3200H, остаётся отличным стартовым решением. При мощности основного привода 5,5 кВт, диаметре пилы до 300 мм и каретке 3200×375 мм он уверенно выполняет продольный, поперечный и угловой раскрой плитных материалов. Однако с ростом объёмов производства выявляются системные ограничения. По данным отраслевого портала «Мебельщик», форматно-раскроечный станок перестаёт быть «альфой» мебельного производства начиная с момента, когда для непрерывной загрузки downstream-оборудования (кромкооблицовочных и сверлильно-присадочных станков) его производительности уже не хватает.
Главные маркеры того, что пора рассматривать переход на ФРЦ:
-
объём раскроя превышает 50–70 листов ЛДСП в смену — при таких показателях оператор форматника физически не успевает обеспечить ритмичную подачу заготовок на следующие переделы;
-
требуется пакетный раскрой — центр с ЧПУ, например JIYU KS-933, способен за один проход распускать пачку из 5–7 листов, что увеличивает производительность на порядок;
-
критическая зависимость от оператора — на ФРС точность размеров и геометрии детали напрямую определяется квалификацией и усталостью человека. На ФРЦ толкатели и прижимная балка фиксируют лист с повторяемостью ±0,15 мм независимо от смены;
-
растёт процент брака и рекламаций — особенно по диагональным параметрам, когда сбитые настройки каретки приводят к отклонению от 90°.
Таблица 1. Сравнение технических характеристик: ФРС и ФРЦ
|
Параметр |
DELTAMACHINERY DM-3200H (ФРС) |
JIYU KS-933 (ФРЦ) |
|---|---|---|
|
Принцип раскроя |
ручная подача заготовки на пильный узел |
автоматическая фиксация листа, перемещение пильного узла |
|
Максимальная длина раскроя, мм |
3200 (ограничена кареткой) |
3200 |
|
Мощность основного привода, кВт |
5,5 |
18 |
|
Мощность подрезного привода, кВт |
1,1 |
2,0 |
|
Диаметр основной пилы, мм |
250–300 |
380–450 |
|
Скорость пильной каретки, м/мин |
ручная |
0–100 |
|
Скорость толкателя, м/мин |
отсутствует |
0–100 |
|
Пакетный раскрой, листов |
1 |
до 5–7 |
|
Точность позиционирования, мм |
зависит от оператора |
±0,02 |
|
Точность раскроя, мм |
±0,3–0,5 (при исправном станке и опытном операторе) |
±0,15 |
|
Масса, кг |
700 |
6500 |
Разница в конструкции определяет разницу в стабильности: ФРЦ исключает влияние человеческого фактора на каждом этапе — от загрузки листа до позиционирования пилы. Именно это даёт принципиально иной уровень повторяемости размеров от детали к детали.
Раздел 2. Экономический расчёт: когда центр окупается
Стоимость раскроечного центра с ЧПУ в 5–6 раз выше форматника, поэтому решение о переходе должно быть просчитано. В таблице ниже приведены усреднённые показатели окупаемости, полученные на основе данных с реальных производств.
Таблица 2. Сравнение производительности и окупаемости
|
Показатель |
Форматно-раскроечный станок (1 оператор) |
Раскроечный центр с ЧПУ (1 оператор) |
|---|---|---|
|
Средняя производительность, листов/смена |
40–60 |
120–200 (зависит от карт раскроя и пакетирования) |
|
Количество операторов |
1–2 (при больших объёмах) |
1 |
|
Фонд оплаты труда в месяц (2 оператора), руб. |
~160 000–200 000 |
~80 000–100 000 |
|
Экономия ФОТ в год, руб. |
— |
~960 000–1 200 000 |
|
Снижение брака, % |
— |
25–30 |
|
Экономия материала в год, руб. |
— |
~250 000–500 000 |
|
Срок окупаемости перехода на ФРЦ |
— |
12–18 месяцев (при загрузке от 70 листов/смену) |
Расчёт показывает, что точка безубыточности достигается быстрее, если на форматнике уже задействованы два оператора. При односменной работе и малых объёмах срок окупаемости может растянуться до 24 месяцев — и в таких случаях иногда разумнее рассмотреть промежуточные решения: модернизацию форматника либо аренду ФРЦ под пиковые нагрузки.
Раздел 3. Требования безопасности и нормативная база
При переходе на раскроечный центр необходимо учитывать, что меняется класс оборудования по безопасности. И форматно-раскроечные станки, и центры с ЧПУ подпадают под действие ГОСТ 12.2.026.0-93 («Оборудование деревообрабатывающее. Требования безопасности к конструкции»), который регламентирует устройство защитных ограждений, блокировок, аварийного останова и зон доступа. Для ФРЦ дополнительно актуальны требования к автоматическим системам загрузки и выгрузки, а также к электромагнитной совместимости ЧПУ-стойки с цеховой сетью.
Ещё один важный аспект — подготовка фундамента. Если форматник DM-3200H массой 700 кг может быть установлен на ровный бетонный пол, то JIYU KS-933 массой 6500 кг требует усиленного основания, рассчитанного на динамические нагрузки от перемещения массивной пильной каретки.
Раздел 4. Практический алгоритм принятия решения
Инженеры «Дельта-Техно» рекомендуют следующую последовательность действий для объективной оценки:
-
замерьте фактический объём раскроя за месяц — если показатель стабильно превышает 1 200–1 500 листов в месяц, переход на ФРЦ почти наверняка оправдан;
-
подсчитайте прямые потери от брака и переделок за тот же период — стоимость испорченного ЛДСП, повторного распила, простоя оборудования;
-
оцените кадровую ситуацию — если поиск второго квалифицированного оператора превратился в проблему, ФРЦ решает её, снижая требования к ручной квалификации персонала;
-
проверьте инфраструктуру цеха — достаточно ли площади, выдержит ли пол массу центра, есть ли подвод сжатого воздуха (для JIYU KS-933 требуется 0,6–0,8 МПа);
-
проведите сравнительный расчёт окупаемости с учётом стоимости оборудования, монтажа, обучения персонала и ожидаемой экономии.
Специалисты «Дельта-Техно» могут помочь с таким расчётом и предоставить полные технические спецификации как на форматники DELTAMACHINERY, так и на раскроечные центры JIYU — это исключает риск ошибочного выбора модели под конкретные производственные задачи.
[PREVIEW_TEXT_TYPE] => html [~PREVIEW_TEXT_TYPE] => html [PREVIEW_PICTURE] => Array ( [ID] => 26298 [TIMESTAMP_X] => 20.08.2026 08:24:19 [MODULE_ID] => iblock [HEIGHT] => 466 [WIDTH] => 1000 [FILE_SIZE] => 93045 [CONTENT_TYPE] => image/jpeg [SUBDIR] => iblock/90c/f831cg3mvvyib684769ca32nz7f9pcxz [FILE_NAME] => formatno_raskroechnyy_stanok_deltamachinery_dm_3200h.jpg [ORIGINAL_NAME] => formatno_raskroechnyy_stanok_deltamachinery_dm_3200h.jpg [DESCRIPTION] => [HANDLER_ID] => [EXTERNAL_ID] => 34udu1m5oa3jc0lbg4qxorql67ya9ruj [VERSION_ORIGINAL_ID] => [META] => [SRC] => /upload/iblock/90c/f831cg3mvvyib684769ca32nz7f9pcxz/formatno_raskroechnyy_stanok_deltamachinery_dm_3200h.jpg [UNSAFE_SRC] => /upload/iblock/90c/f831cg3mvvyib684769ca32nz7f9pcxz/formatno_raskroechnyy_stanok_deltamachinery_dm_3200h.jpg [SAFE_SRC] => /upload/iblock/90c/f831cg3mvvyib684769ca32nz7f9pcxz/formatno_raskroechnyy_stanok_deltamachinery_dm_3200h.jpg [ALT] => Когда пора менять форматно-раскроечный станок на раскроечный центр с ЧПУ [TITLE] => Когда пора менять форматно-раскроечный станок на раскроечный центр с ЧПУ ) [~PREVIEW_PICTURE] => 26298 [LANG_DIR] => / [~LANG_DIR] => / [CODE] => kogda-pora-menyat-formatno-raskroechnyy-stanok-na-raskroechnyy-tsentr-s-chpu [~CODE] => kogda-pora-menyat-formatno-raskroechnyy-stanok-na-raskroechnyy-tsentr-s-chpu [EXTERNAL_ID] => 8000 [~EXTERNAL_ID] => 8000 [IBLOCK_TYPE_ID] => content [~IBLOCK_TYPE_ID] => content [IBLOCK_CODE] => journal [~IBLOCK_CODE] => journal [IBLOCK_EXTERNAL_ID] => [~IBLOCK_EXTERNAL_ID] => [LID] => s2 [~LID] => s2 [EDIT_LINK] => [DELETE_LINK] => [DISPLAY_ACTIVE_FROM] => [FIELDS] => Array ( [DATE_CREATE] => 20.08.2026 08:24:19 ) [DISPLAY_PROPERTIES] => Array ( ) [IPROPERTY_VALUES] => Array ( [SECTION_META_TITLE] => Когда пора менять форматно-раскроечный станок на раскроечный центр с ЧПУ [SECTION_PAGE_TITLE] => Когда пора менять форматно-раскроечный станок на раскроечный центр с ЧПУ ) )
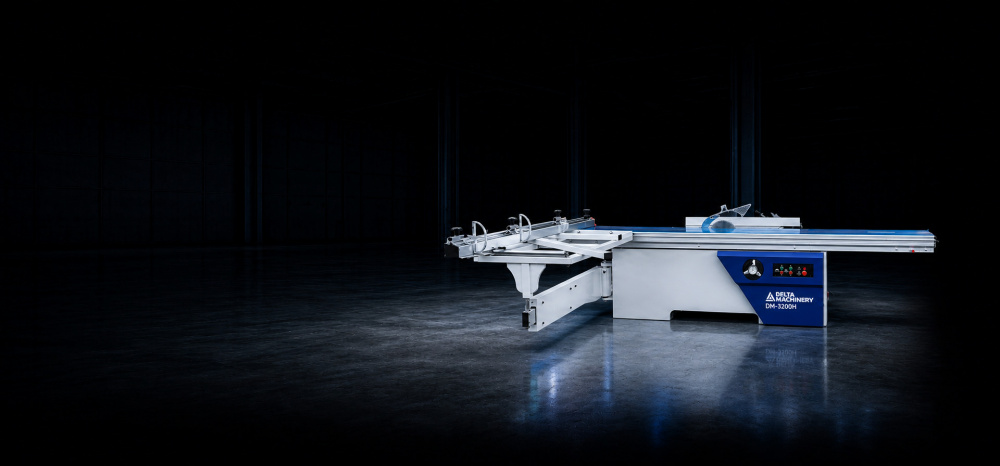
Форматно-раскроечные станки
Когда пора менять форматно-раскроечный станок на раскроечный центр с ЧПУ
20.08.2026 08:24:19|
Параметр |
Форматно-раскроечный центр JIYU KS-933 |
Парк: форматник DELTAMACHINERY DM-3200H + кромкооблицовочный + сверлильный |
|---|---|---|
|
Принцип раскроя |
автоматический, пакетный (3–7 листов) |
ручная подача, по одному листу |
|
Точность позиционирования, мм |
±0,02 |
±0,3–0,5 (зависит от оператора) |
|
Точность раскроя, мм |
±0,15 |
±0,3–0,5 |
|
Производительность раскроя, листов/смена |
120–200 |
40–70 |
|
Количество операторов на раскрое |
1 |
1–2 |
|
Функция пазования |
да, автоматическая |
да, ручная настройка |
|
Зависимость геометрии от оператора |
минимальная |
высокая |
|
Занимаемая площадь |
5 600 × 6 500 мм (одна единица) |
зависит от количества станков, суммарно больше |
|
Требования к фундаменту |
усиленный бетонный пол (6 500 кг) |
ровный бетонный пол (700 кг форматник) |
|
Потребляемая мощность, кВт |
26,5 |
6,6 (только форматник) + кромкооблицовочный + сверлильный |
|
Стартовые инвестиции |
высокие |
низкие, возможность поэтапной закупки |
|
Гибкость при смене номенклатуры |
высокая (автоматическая смена карт раскроя) |
средняя (ручная перенастройка упоров) |
Источники данных: технический паспорт JIYU KS-933 JIYU KS-933, руководство по эксплуатации DELTAMACHINERY DM-3200H DELTAMACHINERY DM-3200H.
Сценарий 1: Стартап и малое производство
Для небольшого цеха с объёмом раскроя до 50–70 листов ЛДСП в смену и ограниченным бюджетом поэтапная закупка отдельных станков — наиболее рациональный путь. Форматно-раскроечный станок DELTAMACHINERY DM-3200H массой 700 кг можно установить на ровный бетонный пол без специального фундамента, а его стоимость в 3–4 раза ниже, чем у ФРЦ сопоставимого размера. Классический форматно-раскроечный станок с передвижной кареткой — это прекрасное решение для тех, кто только начинает свой путь в мебельной отрасли: он позволяет уйти от ручного труда и выдержать точность пиления с соблюдением требуемых размеров.
Однако у этого подхода есть системное ограничение: точность и повторяемость размеров деталей напрямую зависят от квалификации и физического состояния оператора. На форматке очень многое зависит от человека, который надвигает заготовку на стационарный пильный узел, задавая геометрию деталей. При росте объёмов и, как следствие, накоплении усталости станочника неизбежно растёт процент брака — отклонения от прямого угла, сколы на кромках, разногабарит в партии.
Практическая рекомендация для малого производства: начинать с одного форматника DELTAMACHINERY и кромкооблицовочного станка, а сверлильные операции на первое время отдавать на аутсорсинг. Это минимальный стартовый набор, который позволяет контролировать качество на двух критических переделах — раскрое и кромлении — без привлечения значительных инвестиций.
Сценарий 2: Растущее и серийное производство
Когда объём раскроя стабильно превышает 70-100 листов в смену, а в цехе уже работают два оператора на форматнике, экономика начинает работать в пользу ФРЦ. Раскроечные центры с ЧПУ обеспечивают значительно большую производительность раскроя, особенно при массовом производстве с использованием пакетного реза: JIYU KS-933 способен распускать пакет высотой до 110 мм за один проход, что даёт 3-4-кратный рост выработки относительно классического форматника.
Ключевой фактор окупаемости здесь — не только скорость пиления как таковая, но и совокупная экономия на трёх статьях: фонд оплаты труда (один оператор вместо двух), снижение брака на 25–30%, и сокращение внутрицеховой логистики. Дополнительным преимуществом становится стабильность геометрии, которую обеспечивает программный толкатель с точностью позиционирования ±0,02 мм, — это критически важно для последующей обработки на кромкооблицовочном и сверлильно-присадочном станках, где любое отклонение заготовки от номинала приводит к браку.
Важный нюанс: при переходе на ФРЦ форматник не обязательно продавать. На производствах его часто оставляют как резервное оборудование на случай выхода из строя более технологичного центра, а также используют для нестандартных операций — угловых резов под 45°, пазования и различных запилов, которые неудобно программировать в ЧПУ. Таким образом, два подхода не исключают, а дополняют друг друга.
Роль оснастки при любом сценарии
Независимо от выбранного типа оборудования, качество реза и ресурс станка напрямую зависят от применяемой оснастки. Для форматников DELTAMACHINERY и центров JIYU рекомендуется использовать диски DELTA TOOLS, спроектированные специально для работы с плитными материалами различной плотности и абразивности.
Для чистового раскроя ЛДСП и МДФ на форматнике оптимален твердосплавный диск DELTA TOOLS 200×3,2/2,2×25,4 Z=64 с трапециевидным зубом: корпус пилы из высококачественной стали вырезается лазером, проходит динамическую балансировку и вальцовку, что обеспечивает стабильность пропила и высокий ресурс DELTA TOOLS: дисковая пила 200×3,2/2,2×25,4 Z=64. При больших объёмах раскроя HPL-пластиков и компакт-ламината на ФРЦ оправдано применение алмазных дисков DELTA TOOLS с увеличенным циклом переточек — до 400 тыс. погонных метров реза против 40–60 тыс. у твердосплавного аналога DELTA TOOLS: алмазная подрезная пила.
Для финишной обработки кромок после раскроя, особенно на деталях, идущих под покраску или облицовку тонким шпоном, хорошо себя зарекомендовали абразивные материалы DELTA ABRASIVE. Нейлоновые вкладыши с карбидом кремния позволяют получить необходимую шероховатость поверхности без риска «заовалить» кромку.
Таблица 2. Рекомендуемая оснастка DELTA TOOLS и DELTA ABRASIVE для разных типов производства
|
Тип производства |
Рекомендуемый диск DELTA TOOLS |
Рекомендуемый абразив DELTA ABRASIVE |
Особенности применения |
|---|---|---|---|
|
Малое, индивидуальное (ЛДСП, МДФ) |
твердосплавный 200×3,2/2,2×25,4 Z=64 |
нейлон H70 P240 |
обязательна подрезная пила для исключения сколов |
|
Серийное, массовое (ЛДСП, МДФ) |
твердосплавный 300×3,2×30 Z=84 |
нейлон H70 P240 |
увеличенный диаметр под пильный центр |
|
Кухонные фасады (МДФ под покраску) |
твердосплавный 300×3,2×30 Z=84 |
нейлон H70 P320 |
требуется минимальная шероховатость кромки |
|
Офисная мебель (HPL-пластик) |
алмазный 350×4,4×30 Z=72 |
нейлон H70 P320 |
высокая абразивность материала, алмаз обязателен |
|
Столярные изделия (клееный щит) |
твердосплавный 300×3,2×30 Z=60 |
нейлон H70 P150 |
увеличенные впадины зуба для отвода стружки |
Нормативная база
При выборе любого типа оборудования для раскроя плитных материалов необходимо учитывать требования двух ключевых стандартов. ГОСТ 24610-91 («Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности») устанавливает, что точность установки станка по уровню не должна превышать 0,1 мм на длине 1 000 мм, и распространяется в том числе на станки с программным управлением ГОСТ 24610-91. ГОСТ 12.2.026.0-93 («Оборудование деревообрабатывающее. Требования безопасности к конструкции») регламентирует устройство защитных ограждений, блокировок и аварийного останова для всех типов деревообрабатывающего оборудования ГОСТ 12.2.026.0-93.
Практический алгоритм принятия решения
Инженеры «Дельта-Техно» рекомендуют следующую последовательность действий для объективного выбора между ФРЦ и парком отдельных станков:
-
замерьте фактический объём раскроя за месяц — если показатель стабильно превышает 1 200–1 500 листов в месяц, переход на ФРЦ почти наверняка оправдан;
-
подсчитайте прямые потери от брака и переделок за тот же период — стоимость испорченного ЛДСП, повторного распила, простоя downstream-оборудования;
-
оцените кадровую ситуацию — если поиск второго квалифицированного оператора превратился в проблему, ФРЦ решает её, снижая требования к ручной квалификации персонала;
-
проверьте инфраструктуру цеха — достаточно ли площади, выдержит ли пол массу центра (6 500 кг для JIYU KS-933), есть ли подвод сжатого воздуха (0,6–0,8 МПа);
-
проведите сравнительный расчёт окупаемости с учётом стоимости оборудования, монтажа, обучения персонала и ожидаемой экономии на ФОТ и материале.
Оба подхода имеют право на существование: выбор определяется не абстрактным «что лучше», а конкретными цифрами вашего производства. Специалисты «Дельта-Техно» могут помочь с таким расчётом и предоставить полные технические спецификации как на форматники DELTAMACHINERY, так и на раскроечные центры JIYU и WoodTec.
Список технических источников
-
ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://meganorm.ru/Data1/4/4147/index.htm
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://base.garant.ru/5342608/
-
DELTAMACHINERY. Форматно-раскроечный станок DM-3200H: руководство по эксплуатации. URL: https://delta-tehno.ru/upload/iblock/e95/0sslxcq1g7bzopsphvhbkcd8he3s4238/DM_3200H.pdf
-
JIYU. Форматно-раскроечный центр с ЧПУ KS-933: технический паспорт. URL: https://jiyu-machinery.ru/catalog/cnc-panel-saws/formatno-raskroechnyy-tsentr-s-chpu-jiyu-ks933/
-
DELTA TOOLS. Дисковая пила 200×3,2/2,2×25,4 Z=64 трапеция для ФРС. URL: https://shymkent.delta-tehno.kz/product/diskovaya-pila-dlya-frs-200-3-2-2-2-25-4-z-64-trapetsiya-delta-tools.html
-
DELTA TOOLS. Пила подрезная 200×30×4.3/5.5×36T алмазная коническая. URL: https://delta-tehno.ru/product/pila-podreznaya-konicheskaya-almaznaya-delta-tools-200-30-4-3-5-5-36t.html
[~DETAIL_TEXT] =>
Выбор между покупкой одного многофункционального форматно-раскроечного центра (ФРЦ) с ЧПУ и формированием парка из нескольких отдельных станков — это, по сути, выбор между двумя производственными философиями. Первая делает ставку на максимальную автоматизацию и производительность одного ключевого передела, вторая — на гибкость и поэтапное масштабирование. Инженеры «Дельта-Техно» регулярно участвуют в таких обсуждениях с заказчиками, и в этом материале мы разберем оба подхода с цифрами в руках, опираясь на техническую документацию оборудования DELTAMACHINERY, JIYU и WoodTec.
Два подхода к организации участка раскроя
Классическая схема мебельного цеха, которую часто называют «базовой триадой», состоит из трёх типов станков: форматно-раскроечного (пильного), кромкооблицовочного и сверлильно-присадочного. Эта комбинация, как показывает практика, позволяет выполнять полный цикл обработки деталей корпусной мебели — от чернового роспуска плиты до сверления отверстий под фурнитуру.
В этой парадигме форматно-раскроечный станок, например DELTAMACHINERY DM-3200H, является первым и критически важным звеном: именно на нём плита превращается в набор заготовок, точность и геометрия которых определяют качество всей последующей обработки. Мощность основного привода 5,5 кВт, диаметр пилы до 300 мм и роликовая каретка 3200×375 мм позволяют выполнять продольный, поперечный и угловой раскрой плитных материалов (МДФ, ДВП, ДСтП и клееных щитов), а также заготовок из массивной древесины DELTAMACHINERY DM-3200H: руководство по эксплуатации.
Альтернативный подход — установка одного форматно-раскроечного центра с ЧПУ, такого как JIYU KS-933. Это принципиально иная машина и по конструкции, и по производительности: в отличие от форматника, где оператор вручную перемещает заготовку на каретке, в пильном центре заготовка неподвижно фиксируется прижимной балкой, а движется сам пильный узел. Главное следствие такой кинематики — возможность пакетного раскроя (от 3 до 7 листов за проход), что даёт кратный рост выработки и одновременно исключает влияние человеческого фактора на геометрию пропила.
Таблица 1. Сравнительный анализ: ФРЦ с ЧПУ и парк отдельных станков
|
Параметр |
Форматно-раскроечный центр JIYU KS-933 |
Парк: форматник DELTAMACHINERY DM-3200H + кромкооблицовочный + сверлильный |
|---|---|---|
|
Принцип раскроя |
автоматический, пакетный (3–7 листов) |
ручная подача, по одному листу |
|
Точность позиционирования, мм |
±0,02 |
±0,3–0,5 (зависит от оператора) |
|
Точность раскроя, мм |
±0,15 |
±0,3–0,5 |
|
Производительность раскроя, листов/смена |
120–200 |
40–70 |
|
Количество операторов на раскрое |
1 |
1–2 |
|
Функция пазования |
да, автоматическая |
да, ручная настройка |
|
Зависимость геометрии от оператора |
минимальная |
высокая |
|
Занимаемая площадь |
5 600 × 6 500 мм (одна единица) |
зависит от количества станков, суммарно больше |
|
Требования к фундаменту |
усиленный бетонный пол (6 500 кг) |
ровный бетонный пол (700 кг форматник) |
|
Потребляемая мощность, кВт |
26,5 |
6,6 (только форматник) + кромкооблицовочный + сверлильный |
|
Стартовые инвестиции |
высокие |
низкие, возможность поэтапной закупки |
|
Гибкость при смене номенклатуры |
высокая (автоматическая смена карт раскроя) |
средняя (ручная перенастройка упоров) |
Источники данных: технический паспорт JIYU KS-933 JIYU KS-933, руководство по эксплуатации DELTAMACHINERY DM-3200H DELTAMACHINERY DM-3200H.
Сценарий 1: Стартап и малое производство
Для небольшого цеха с объёмом раскроя до 50–70 листов ЛДСП в смену и ограниченным бюджетом поэтапная закупка отдельных станков — наиболее рациональный путь. Форматно-раскроечный станок DELTAMACHINERY DM-3200H массой 700 кг можно установить на ровный бетонный пол без специального фундамента, а его стоимость в 3–4 раза ниже, чем у ФРЦ сопоставимого размера. Классический форматно-раскроечный станок с передвижной кареткой — это прекрасное решение для тех, кто только начинает свой путь в мебельной отрасли: он позволяет уйти от ручного труда и выдержать точность пиления с соблюдением требуемых размеров.
Однако у этого подхода есть системное ограничение: точность и повторяемость размеров деталей напрямую зависят от квалификации и физического состояния оператора. На форматке очень многое зависит от человека, который надвигает заготовку на стационарный пильный узел, задавая геометрию деталей. При росте объёмов и, как следствие, накоплении усталости станочника неизбежно растёт процент брака — отклонения от прямого угла, сколы на кромках, разногабарит в партии.
Практическая рекомендация для малого производства: начинать с одного форматника DELTAMACHINERY и кромкооблицовочного станка, а сверлильные операции на первое время отдавать на аутсорсинг. Это минимальный стартовый набор, который позволяет контролировать качество на двух критических переделах — раскрое и кромлении — без привлечения значительных инвестиций.
Сценарий 2: Растущее и серийное производство
Когда объём раскроя стабильно превышает 70-100 листов в смену, а в цехе уже работают два оператора на форматнике, экономика начинает работать в пользу ФРЦ. Раскроечные центры с ЧПУ обеспечивают значительно большую производительность раскроя, особенно при массовом производстве с использованием пакетного реза: JIYU KS-933 способен распускать пакет высотой до 110 мм за один проход, что даёт 3-4-кратный рост выработки относительно классического форматника.
Ключевой фактор окупаемости здесь — не только скорость пиления как таковая, но и совокупная экономия на трёх статьях: фонд оплаты труда (один оператор вместо двух), снижение брака на 25–30%, и сокращение внутрицеховой логистики. Дополнительным преимуществом становится стабильность геометрии, которую обеспечивает программный толкатель с точностью позиционирования ±0,02 мм, — это критически важно для последующей обработки на кромкооблицовочном и сверлильно-присадочном станках, где любое отклонение заготовки от номинала приводит к браку.
Важный нюанс: при переходе на ФРЦ форматник не обязательно продавать. На производствах его часто оставляют как резервное оборудование на случай выхода из строя более технологичного центра, а также используют для нестандартных операций — угловых резов под 45°, пазования и различных запилов, которые неудобно программировать в ЧПУ. Таким образом, два подхода не исключают, а дополняют друг друга.
Роль оснастки при любом сценарии
Независимо от выбранного типа оборудования, качество реза и ресурс станка напрямую зависят от применяемой оснастки. Для форматников DELTAMACHINERY и центров JIYU рекомендуется использовать диски DELTA TOOLS, спроектированные специально для работы с плитными материалами различной плотности и абразивности.
Для чистового раскроя ЛДСП и МДФ на форматнике оптимален твердосплавный диск DELTA TOOLS 200×3,2/2,2×25,4 Z=64 с трапециевидным зубом: корпус пилы из высококачественной стали вырезается лазером, проходит динамическую балансировку и вальцовку, что обеспечивает стабильность пропила и высокий ресурс DELTA TOOLS: дисковая пила 200×3,2/2,2×25,4 Z=64. При больших объёмах раскроя HPL-пластиков и компакт-ламината на ФРЦ оправдано применение алмазных дисков DELTA TOOLS с увеличенным циклом переточек — до 400 тыс. погонных метров реза против 40–60 тыс. у твердосплавного аналога DELTA TOOLS: алмазная подрезная пила.
Для финишной обработки кромок после раскроя, особенно на деталях, идущих под покраску или облицовку тонким шпоном, хорошо себя зарекомендовали абразивные материалы DELTA ABRASIVE. Нейлоновые вкладыши с карбидом кремния позволяют получить необходимую шероховатость поверхности без риска «заовалить» кромку.
Таблица 2. Рекомендуемая оснастка DELTA TOOLS и DELTA ABRASIVE для разных типов производства
|
Тип производства |
Рекомендуемый диск DELTA TOOLS |
Рекомендуемый абразив DELTA ABRASIVE |
Особенности применения |
|---|---|---|---|
|
Малое, индивидуальное (ЛДСП, МДФ) |
твердосплавный 200×3,2/2,2×25,4 Z=64 |
нейлон H70 P240 |
обязательна подрезная пила для исключения сколов |
|
Серийное, массовое (ЛДСП, МДФ) |
твердосплавный 300×3,2×30 Z=84 |
нейлон H70 P240 |
увеличенный диаметр под пильный центр |
|
Кухонные фасады (МДФ под покраску) |
твердосплавный 300×3,2×30 Z=84 |
нейлон H70 P320 |
требуется минимальная шероховатость кромки |
|
Офисная мебель (HPL-пластик) |
алмазный 350×4,4×30 Z=72 |
нейлон H70 P320 |
высокая абразивность материала, алмаз обязателен |
|
Столярные изделия (клееный щит) |
твердосплавный 300×3,2×30 Z=60 |
нейлон H70 P150 |
увеличенные впадины зуба для отвода стружки |
Нормативная база
При выборе любого типа оборудования для раскроя плитных материалов необходимо учитывать требования двух ключевых стандартов. ГОСТ 24610-91 («Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности») устанавливает, что точность установки станка по уровню не должна превышать 0,1 мм на длине 1 000 мм, и распространяется в том числе на станки с программным управлением ГОСТ 24610-91. ГОСТ 12.2.026.0-93 («Оборудование деревообрабатывающее. Требования безопасности к конструкции») регламентирует устройство защитных ограждений, блокировок и аварийного останова для всех типов деревообрабатывающего оборудования ГОСТ 12.2.026.0-93.
Практический алгоритм принятия решения
Инженеры «Дельта-Техно» рекомендуют следующую последовательность действий для объективного выбора между ФРЦ и парком отдельных станков:
-
замерьте фактический объём раскроя за месяц — если показатель стабильно превышает 1 200–1 500 листов в месяц, переход на ФРЦ почти наверняка оправдан;
-
подсчитайте прямые потери от брака и переделок за тот же период — стоимость испорченного ЛДСП, повторного распила, простоя downstream-оборудования;
-
оцените кадровую ситуацию — если поиск второго квалифицированного оператора превратился в проблему, ФРЦ решает её, снижая требования к ручной квалификации персонала;
-
проверьте инфраструктуру цеха — достаточно ли площади, выдержит ли пол массу центра (6 500 кг для JIYU KS-933), есть ли подвод сжатого воздуха (0,6–0,8 МПа);
-
проведите сравнительный расчёт окупаемости с учётом стоимости оборудования, монтажа, обучения персонала и ожидаемой экономии на ФОТ и материале.
Оба подхода имеют право на существование: выбор определяется не абстрактным «что лучше», а конкретными цифрами вашего производства. Специалисты «Дельта-Техно» могут помочь с таким расчётом и предоставить полные технические спецификации как на форматники DELTAMACHINERY, так и на раскроечные центры JIYU и WoodTec.
Список технических источников
-
ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://meganorm.ru/Data1/4/4147/index.htm
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://base.garant.ru/5342608/
-
DELTAMACHINERY. Форматно-раскроечный станок DM-3200H: руководство по эксплуатации. URL: https://delta-tehno.ru/upload/iblock/e95/0sslxcq1g7bzopsphvhbkcd8he3s4238/DM_3200H.pdf
-
JIYU. Форматно-раскроечный центр с ЧПУ KS-933: технический паспорт. URL: https://jiyu-machinery.ru/catalog/cnc-panel-saws/formatno-raskroechnyy-tsentr-s-chpu-jiyu-ks933/
-
DELTA TOOLS. Дисковая пила 200×3,2/2,2×25,4 Z=64 трапеция для ФРС. URL: https://shymkent.delta-tehno.kz/product/diskovaya-pila-dlya-frs-200-3-2-2-2-25-4-z-64-trapetsiya-delta-tools.html
-
DELTA TOOLS. Пила подрезная 200×30×4.3/5.5×36T алмазная коническая. URL: https://delta-tehno.ru/product/pila-podreznaya-konicheskaya-almaznaya-delta-tools-200-30-4-3-5-5-36t.html
[DETAIL_TEXT_TYPE] => html [~DETAIL_TEXT_TYPE] => html [PREVIEW_TEXT] => [~PREVIEW_TEXT] => [PREVIEW_TEXT_TYPE] => text [~PREVIEW_TEXT_TYPE] => text [PREVIEW_PICTURE] => Array ( [ID] => 26296 [TIMESTAMP_X] => 20.08.2026 08:19:40 [MODULE_ID] => iblock [HEIGHT] => 466 [WIDTH] => 1000 [FILE_SIZE] => 102006 [CONTENT_TYPE] => image/jpeg [SUBDIR] => iblock/9eb/f1j20mms2q1ndcawciigygku3uqrvgk5 [FILE_NAME] => formatno_raskroechnyy_tsentr_s_chpu_jiyu_ks933.jpg [ORIGINAL_NAME] => formatno_raskroechnyy_tsentr_s_chpu_jiyu_ks933.jpg [DESCRIPTION] => [HANDLER_ID] => [EXTERNAL_ID] => 6fzrofh7oskidv09a5uhwl5ytjzamvqy [VERSION_ORIGINAL_ID] => [META] => [SRC] => /upload/iblock/9eb/f1j20mms2q1ndcawciigygku3uqrvgk5/formatno_raskroechnyy_tsentr_s_chpu_jiyu_ks933.jpg [UNSAFE_SRC] => /upload/iblock/9eb/f1j20mms2q1ndcawciigygku3uqrvgk5/formatno_raskroechnyy_tsentr_s_chpu_jiyu_ks933.jpg [SAFE_SRC] => /upload/iblock/9eb/f1j20mms2q1ndcawciigygku3uqrvgk5/formatno_raskroechnyy_tsentr_s_chpu_jiyu_ks933.jpg [ALT] => Форматно-раскроечный центр или несколько отдельных станков что выбрать для цеха [TITLE] => Форматно-раскроечный центр или несколько отдельных станков что выбрать для цеха ) [~PREVIEW_PICTURE] => 26296 [LANG_DIR] => / [~LANG_DIR] => / [CODE] => formatno-raskroechnyy-tsentr-ili-neskolko-otdelnykh-stankov-chto-vybrat-dlya-tsekha [~CODE] => formatno-raskroechnyy-tsentr-ili-neskolko-otdelnykh-stankov-chto-vybrat-dlya-tsekha [EXTERNAL_ID] => 7999 [~EXTERNAL_ID] => 7999 [IBLOCK_TYPE_ID] => content [~IBLOCK_TYPE_ID] => content [IBLOCK_CODE] => journal [~IBLOCK_CODE] => journal [IBLOCK_EXTERNAL_ID] => [~IBLOCK_EXTERNAL_ID] => [LID] => s2 [~LID] => s2 [EDIT_LINK] => [DELETE_LINK] => [DISPLAY_ACTIVE_FROM] => [FIELDS] => Array ( [DATE_CREATE] => 20.08.2026 08:17:15 ) [DISPLAY_PROPERTIES] => Array ( ) [IPROPERTY_VALUES] => Array ( [SECTION_META_TITLE] => Форматно-раскроечный центр или несколько отдельных станков что выбрать для цеха [SECTION_PAGE_TITLE] => Форматно-раскроечный центр или несколько отдельных станков что выбрать для цеха ) )
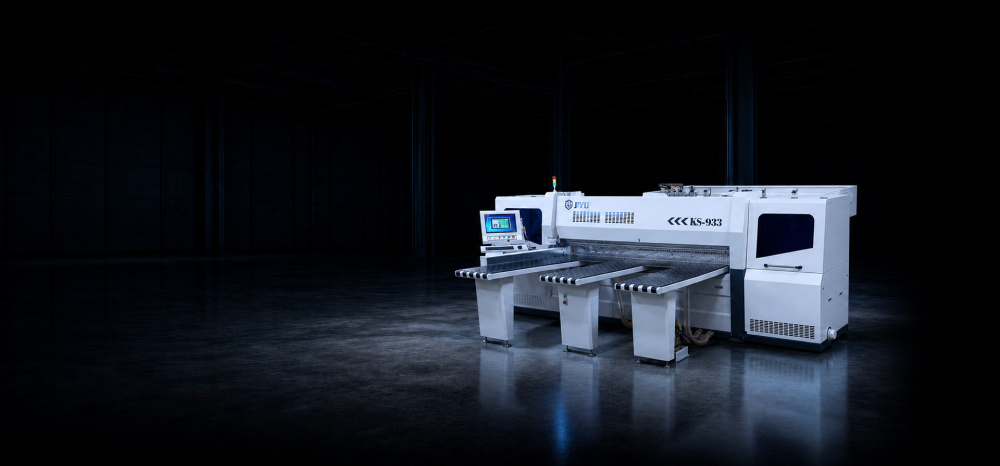
Форматно-раскроечные центры
Форматно-раскроечный центр или несколько отдельных станков что выбрать для цеха
20.08.2026 08:19:40|
Параметр |
DELTAMACHINERY DM-832PS |
JIYU KS-933 |
WoodTec WS-330 |
|---|---|---|---|
|
Длина раскроя, мм |
3200 |
3300 |
3300 |
|
Максимальная высота пропила, мм |
90 |
100–120 |
95–100 |
|
Мощность основной пилы, кВт |
15 |
18 |
15 |
|
Мощность подрезной пилы, кВт |
1,5 |
2,0 |
2,2 |
|
Общая мощность, кВт |
25 |
26,5 |
22 |
|
Точность позиционирования, мм |
±0,02 |
±0,02 |
— |
|
Точность раскроя, мм |
±0,15 |
±0,15 |
— |
|
Диаметр основной пилы, мм |
350–380 |
400–450 |
400 |
|
Посадочное отверстие основной пилы, мм |
60 |
75 |
75 |
|
Частота вращения основной пилы, об/мин |
4800 |
4100 |
4700 |
|
Частота вращения подрезной пилы, об/мин |
6500 |
6200 |
6700 |
|
Скорость пильной каретки, м/мин |
0–100 |
0–100 |
0–100 |
|
Масса станка, кг |
6200 |
6500 |
4500 |
|
Габаритные размеры (Д×Ш×В), мм |
5820×6770×2100 |
5600×6500×2100 |
6500×5500×1900 |
|
Рабочее давление воздуха, МПа |
0,6–0,8 |
0,6–0,8 |
0,6–0,8 |
|
Тип производства |
крупносерийное, массовое |
крупносерийное, массовое |
индивидуальное, среднесерийное |
|
Особенности |
PLC Advantech + Delta PLC, сервоприводы SYNTEC-servo, пневматика AirTac, промышленный компьютер с оптимизатором раскроя DELTAMACHINERY DM-832PS: техническое описание |
PLC FATEK, электрика Schneider, двигатели Igarashi/XL, инвертор и сервомоторы INVT, прецизионная реечная передача, независимый подъём пил JIYU KS-933: технический паспорт |
Стальной рабочий стол, литой чугунный пильный узел, двойная система бокового выравнивания, столы с воздушным поддувом, 3-кратный запас прочности станины WoodTec WS-330: техническое описание |
Источники данных: технический паспорт JIYU KS-933, руководство по эксплуатации DELTAMACHINERY DM-832PS, каталог WoodTec WS-330.
3. Анализ ключевых параметров
3.1. Мощность привода и производительность
Мощность основного привода — один из важнейших показателей, напрямую влияющий на производительность и способность станка работать с плотными материалами и высокими пакетами. В сравниваемых моделях этот параметр варьируется от 15 до 18 кВт. Мощность основного привода JIYU KS-933 (18 кВт) в совокупности с подрезным (2 кВт) обеспечивает высокую скорость и стабильность процесса раскроя материала, а общая мощность станка составляет 26,5 кВт JIYU KS-933: технический паспорт. Это позволяет уверенно работать с пакетами из 5–7 листов ЛДСП и материалами повышенной плотности, такими как HPL-пластик.
DELTAMACHINERY DM-832PS оснащается основным двигателем мощностью 15 кВт и подрезным 1,5 кВт DELTAMACHINERY DM-832PS: технические характеристики. При общей мощности 25 кВт этот станок обеспечивает сопоставимую производительность для большинства задач корпусного мебельного производства, работая с пакетами высотой до 90 мм.
3.2. Точность позиционирования и жёсткость конструкции
Точность распиливания — параметр, который регламентируется ГОСТ 24610-91 («Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности») ГОСТ 24610-91. Стандарт распространяется на круглопильные станки, предназначенные для чернового раскроя в пакетах или по одной плите, в том числе на станки с программным управлением (ПУ). Точность установки станка по уровню не должна превышать 0,1 мм на длине 1000 мм ГОСТ 24610-91.
DELTAMACHINERY DM-832PS и JIYU KS-933 обеспечивают точность распиливания в пределах ±0,15 мм и точность позиционирования ±0,02 мм. Достигается это за счёт сочетания сервопривода и прецизионной реечной передачи, а также массивной станины. Сварная станина станка DELTAMACHINERY DM-832PS проходит полный цикл обработки: отпуск для снятия внутренних напряжений и фрезеровку всех монтажных плоскостей на пятиосевом обрабатывающем центре DELTAMACHINERY DM-832PS: техническое описание. Это гарантирует геометрическую точность посадочных мест под направляющие и приводы на всём сроке службы.
Пильный узел WoodTec WS-330 собран на литой чугунной платформе, установленной в стальной толстостенной сварной раме. Большая масса пильного узла способствует более стабильной работе и гашению вибраций. Перемещение пильной каретки осуществляется по двум стальным круглым направляющим с помощью серводвигателя и передачи «шестерня-рейка», что гарантирует плавность подачи и стабильность качества раскроя WoodTec WS-330: техническое описание.
3.3. Масса станка и требования к фундаменту
Масса — не просто цифра в спецификации, а интегральный показатель жёсткости конструкции и её способности гасить вибрации. JIYU KS-933 весит 6500 кг, DELTAMACHINERY DM-832PS — 6200 кг, WoodTec WS-330 — 4500 кг. Разница в две тонны между WS-330 и KS-933 напрямую отражается на требованиях к фундаменту: для первых двух моделей обязателен усиленный бетонный пол, способный выдержать динамические нагрузки от перемещения массивной пильной каретки на скорости до 100 м/мин. WoodTec WS-330 менее требователен к основанию, что делает его предпочтительным для цехов, где капитальное усиление пола затруднено.
Таблица 2. Рекомендуемая оснастка DELTA TOOLS для разных моделей ФРЦ
|
Модель ФРЦ |
Посадочное отверстие основной пилы, мм |
Рекомендуемая основная пила DELTA TOOLS |
Рекомендуемая подрезная пила DELTA TOOLS |
|---|---|---|---|
|
DELTAMACHINERY DM-832PS |
60 |
Алмазный диск 350×4,4×30 Z=72 (с переходной втулкой) — для биламинированных панелей с меламиновым покрытием DELTA TOOLS: Алмазный диск 350×4,4×30 Z=72 |
Пила подрезная алмазная коническая 200×30×4.3/5.5×36T DELTA TOOLS: Пила подрезная 200×30×4.3/5.5×36T |
|
JIYU KS-933 |
75 |
Алмазный диск 350×4,4×30 Z=72 (с переходной втулкой) — для раскроя HPL-пластиков и компакт-ламината |
Пила подрезная алмазная коническая 200×30×4.3/5.5×36T |
|
WoodTec WS-330 |
75 |
Твердосплавный диск 300×3,2×30 Z=84 — для чистового раскроя ЛДСП и МДФ DELTA TOOLS: Дисковая пила 200×3,2/2,2×25,4 Z=64 |
Пила подрезная твердосплавная 160×45×3.2×24T |
Алмазные пилы DELTA TOOLS проходят динамическую балансировку, центровку и правку, а также многоступенчатый контроль качества. Корпус из высококачественной немецкой стали с высокой жёсткостью значительно снижает вибрацию и обеспечивает долгую работу и идеальное качество реза DELTA TOOLS: Алмазный диск 350×4,4×30 Z=72. Ресурс алмазного диска составляет до 400 тыс. погонных метров реза против 40–60 тыс. у твердосплавного аналога — при двухсменной работе это одна заточка в 4–6 недель вместо еженедельной.
4. Требования безопасности и нормативная база
При выборе и эксплуатации ФРЦ необходимо руководствоваться двумя ключевыми стандартами. Точность регламентируется ГОСТ 24610-91, о котором сказано выше. Безопасность конструкции определяется ГОСТ 12.2.026.0-93 («Оборудование деревообрабатывающее. Требования безопасности к конструкции»). Стандарт устанавливает требования безопасности к конструкции деревообрабатывающего оборудования производственного назначения всех типов: станков, автоматических линий, машин, станков-автоматов и т.п. ГОСТ 12.2.026.0-93. Требования являются обязательными, а сам стандарт пригоден для целей сертификации ГОСТ 12.2.026.0-93: пункт 1. Для ФРЦ это означает обязательное наличие защитных ограждений зоны перемещения портала, блокировок, срабатывающих при входе оператора в рабочую зону, и аварийного останова.
5. Практические рекомендации по выбору
-
Оцените реальный объём раскроя. Если он стабильно превышает 1200 листов ЛДСП в месяц, оправдана модель с максимальной мощностью привода (18 кВт, как у JIYU KS-933) и высотой пакета от 100 мм. При меньших объёмах (800–1200 листов) достаточно DELTAMACHINERY DM-832PS или WoodTec WS-330.
-
Проверьте инфраструктуру цеха. JIYU KS-933 и DELTAMACHINERY DM-832PS массой более 6 тонн требуют усиленного фундамента и подвода сжатого воздуха (0,6–0,8 МПа). WoodTec WS-330 массой 4,5 тонны менее требователен к основанию.
-
Учитывайте совместимость с оснасткой. Разные модели имеют различные посадочные диаметры: 60 мм у DELTAMACHINERY, 75 мм у JIYU и WoodTec. Приобретение оснастки DELTA TOOLS с правильными параметрами гарантирует точность реза и длительный ресурс.
-
Рассмотрите систему управления. DELTAMACHINERY DM-832PS оснащается промышленным компьютером с оптимизатором раскроя, который может редактировать планы распиловки, составлять задачи, имитировать и выполнять раскрой, а также интегрироваться с различными CAM-системами DELTAMACHINERY DM-832PS: техническое описание. JIYU KS-933 также поддерживает интеграцию с ПО для раскроя и системами штрих-кода JIYU KS-933: технический паспорт.
Список технических источников
-
ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://meganorm.ru/Data1/4/4147/index.htm
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://base.garant.ru/57501621/
-
DELTAMACHINERY. Форматно-раскроечный центр с ЧПУ DM-832PS: техническое описание. URL: https://stanok-rf.ru/en/7148
-
JIYU. Форматно-раскроечный центр с ЧПУ KS-933: технический паспорт. URL: https://jiyu-machinery.ru/catalog/cnc-panel-saws/formatno-raskroechnyy-tsentr-s-chpu-jiyu-ks933/
-
WoodTec. Форматно-раскроечный центр с ЧПУ WS-330: техническое описание. URL: https://actant-stanki.ru/catalog/woodtec/formatno-raskroechnye-tsentry-s-chpu/formatno-raskroechnyy-tsentr-s-chpu-woodtec-ws-330/
-
DELTA TOOLS. Алмазный диск 350×4,4×30 Z=72: техническое описание. URL: https://belebey.stroylandiya.ru/products/almaznyy-disk-po-ldsp-i-mdf-delta-tools-350x4-4x30-mm/
-
DELTA TOOLS. Пила подрезная алмазная коническая 200×30×4.3/5.5×36T: техническое описание. URL: https://delta-tehno.ru/product/pila-podreznaya-delta-tools-almaznaya-konicheskaya-200x30x4-3-5-5x36t.html
-
DELTA TOOLS. Дисковая пила 200×3,2/2,2×25,4 Z=64: техническое описание. URL: https://delta-tehno.ru/product/diskovaya-pila-dlya-frs-delta-tools-200x3-2-2-2x25-4-z-64-trapetsiya.html
-
Станкомплект. Выбор раскроечного станка для производства мебели, 2025. URL: https://stancomplect.com/ru/vybor-raskroinoho-stanka-dlia-proyzvodstva-mebely
-
Mebelshik.biz. Пильный центр — в каждый гараж, 2022. URL: https://mebelshik.biz/articles/oborudovanie-i-derevoobrabotka/pilnyy-tsentr-v-kazhdyy-garazh/
[~DETAIL_TEXT] =>
Выбор форматно-раскроечного центра (ФРЦ) с ЧПУ — это инвестиция, которая определяет производительность всего мебельного цеха на годы вперёд. Ошибка на этом этапе оборачивается либо избыточными затратами на невостребованную мощность, либо, что хуже, хроническим «бутылочным горлышком» на участке раскроя. Инженеры «Дельта-Техно», работая с оборудованием DELTAMACHINERY, JIYU и WoodTec, составили это сравнение ключевых технических параметров, на которые необходимо опираться при выборе.
1. Почему сравнение только по цене — это ловушка
Стоимость ФРЦ — важный, но далеко не единственный критерий. Принципиальное отличие пильного центра от классического форматника заключается в кинематике: заготовка неподвижно фиксируется прижимной балкой, а движется сам пильный узел. Это обеспечивает возможность пакетного раскроя (от 3 до 7 листов за проход) и кратный рост производительности Mebelshik.biz: Пильный центр — в каждый гараж. Однако внутри класса ФРЦ разброс характеристик весьма существенен. Так, форматно-раскроечные станки используются на производствах с малой площадью и в качестве временной замены при поломке более технологичного оборудования, тогда как раскройные центры с ЧПУ наиболее эффективны для массовых производств однотипных деталей Станкомплект: выбор раскроечного станка.
Сравнение необходимо вести по группам параметров: производительность (мощность привода, максимальная высота пакета), точность (жёсткость станины, тип привода подачи) и эксплуатационные расходы (совместимость с оснасткой, требования к помещению, энергопотребление).
2. Технические характеристики: три модели в детальном сравнении
Для анализа взяты три модели, перекрывающие потребности среднесерийного и массового производств: DELTAMACHINERY DM-832PS, JIYU KS-933 и WoodTec WS-330. Все три имеют длину раскроя 3200–3300 мм, что достаточно для работы со стандартной плитой 2800×2070 мм. Принципиальные различия кроются в деталях.
Таблица 1. Сравнительная таблица технических характеристик ФРЦ
|
Параметр |
DELTAMACHINERY DM-832PS |
JIYU KS-933 |
WoodTec WS-330 |
|---|---|---|---|
|
Длина раскроя, мм |
3200 |
3300 |
3300 |
|
Максимальная высота пропила, мм |
90 |
100–120 |
95–100 |
|
Мощность основной пилы, кВт |
15 |
18 |
15 |
|
Мощность подрезной пилы, кВт |
1,5 |
2,0 |
2,2 |
|
Общая мощность, кВт |
25 |
26,5 |
22 |
|
Точность позиционирования, мм |
±0,02 |
±0,02 |
— |
|
Точность раскроя, мм |
±0,15 |
±0,15 |
— |
|
Диаметр основной пилы, мм |
350–380 |
400–450 |
400 |
|
Посадочное отверстие основной пилы, мм |
60 |
75 |
75 |
|
Частота вращения основной пилы, об/мин |
4800 |
4100 |
4700 |
|
Частота вращения подрезной пилы, об/мин |
6500 |
6200 |
6700 |
|
Скорость пильной каретки, м/мин |
0–100 |
0–100 |
0–100 |
|
Масса станка, кг |
6200 |
6500 |
4500 |
|
Габаритные размеры (Д×Ш×В), мм |
5820×6770×2100 |
5600×6500×2100 |
6500×5500×1900 |
|
Рабочее давление воздуха, МПа |
0,6–0,8 |
0,6–0,8 |
0,6–0,8 |
|
Тип производства |
крупносерийное, массовое |
крупносерийное, массовое |
индивидуальное, среднесерийное |
|
Особенности |
PLC Advantech + Delta PLC, сервоприводы SYNTEC-servo, пневматика AirTac, промышленный компьютер с оптимизатором раскроя DELTAMACHINERY DM-832PS: техническое описание |
PLC FATEK, электрика Schneider, двигатели Igarashi/XL, инвертор и сервомоторы INVT, прецизионная реечная передача, независимый подъём пил JIYU KS-933: технический паспорт |
Стальной рабочий стол, литой чугунный пильный узел, двойная система бокового выравнивания, столы с воздушным поддувом, 3-кратный запас прочности станины WoodTec WS-330: техническое описание |
Источники данных: технический паспорт JIYU KS-933, руководство по эксплуатации DELTAMACHINERY DM-832PS, каталог WoodTec WS-330.
3. Анализ ключевых параметров
3.1. Мощность привода и производительность
Мощность основного привода — один из важнейших показателей, напрямую влияющий на производительность и способность станка работать с плотными материалами и высокими пакетами. В сравниваемых моделях этот параметр варьируется от 15 до 18 кВт. Мощность основного привода JIYU KS-933 (18 кВт) в совокупности с подрезным (2 кВт) обеспечивает высокую скорость и стабильность процесса раскроя материала, а общая мощность станка составляет 26,5 кВт JIYU KS-933: технический паспорт. Это позволяет уверенно работать с пакетами из 5–7 листов ЛДСП и материалами повышенной плотности, такими как HPL-пластик.
DELTAMACHINERY DM-832PS оснащается основным двигателем мощностью 15 кВт и подрезным 1,5 кВт DELTAMACHINERY DM-832PS: технические характеристики. При общей мощности 25 кВт этот станок обеспечивает сопоставимую производительность для большинства задач корпусного мебельного производства, работая с пакетами высотой до 90 мм.
3.2. Точность позиционирования и жёсткость конструкции
Точность распиливания — параметр, который регламентируется ГОСТ 24610-91 («Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности») ГОСТ 24610-91. Стандарт распространяется на круглопильные станки, предназначенные для чернового раскроя в пакетах или по одной плите, в том числе на станки с программным управлением (ПУ). Точность установки станка по уровню не должна превышать 0,1 мм на длине 1000 мм ГОСТ 24610-91.
DELTAMACHINERY DM-832PS и JIYU KS-933 обеспечивают точность распиливания в пределах ±0,15 мм и точность позиционирования ±0,02 мм. Достигается это за счёт сочетания сервопривода и прецизионной реечной передачи, а также массивной станины. Сварная станина станка DELTAMACHINERY DM-832PS проходит полный цикл обработки: отпуск для снятия внутренних напряжений и фрезеровку всех монтажных плоскостей на пятиосевом обрабатывающем центре DELTAMACHINERY DM-832PS: техническое описание. Это гарантирует геометрическую точность посадочных мест под направляющие и приводы на всём сроке службы.
Пильный узел WoodTec WS-330 собран на литой чугунной платформе, установленной в стальной толстостенной сварной раме. Большая масса пильного узла способствует более стабильной работе и гашению вибраций. Перемещение пильной каретки осуществляется по двум стальным круглым направляющим с помощью серводвигателя и передачи «шестерня-рейка», что гарантирует плавность подачи и стабильность качества раскроя WoodTec WS-330: техническое описание.
3.3. Масса станка и требования к фундаменту
Масса — не просто цифра в спецификации, а интегральный показатель жёсткости конструкции и её способности гасить вибрации. JIYU KS-933 весит 6500 кг, DELTAMACHINERY DM-832PS — 6200 кг, WoodTec WS-330 — 4500 кг. Разница в две тонны между WS-330 и KS-933 напрямую отражается на требованиях к фундаменту: для первых двух моделей обязателен усиленный бетонный пол, способный выдержать динамические нагрузки от перемещения массивной пильной каретки на скорости до 100 м/мин. WoodTec WS-330 менее требователен к основанию, что делает его предпочтительным для цехов, где капитальное усиление пола затруднено.
Таблица 2. Рекомендуемая оснастка DELTA TOOLS для разных моделей ФРЦ
|
Модель ФРЦ |
Посадочное отверстие основной пилы, мм |
Рекомендуемая основная пила DELTA TOOLS |
Рекомендуемая подрезная пила DELTA TOOLS |
|---|---|---|---|
|
DELTAMACHINERY DM-832PS |
60 |
Алмазный диск 350×4,4×30 Z=72 (с переходной втулкой) — для биламинированных панелей с меламиновым покрытием DELTA TOOLS: Алмазный диск 350×4,4×30 Z=72 |
Пила подрезная алмазная коническая 200×30×4.3/5.5×36T DELTA TOOLS: Пила подрезная 200×30×4.3/5.5×36T |
|
JIYU KS-933 |
75 |
Алмазный диск 350×4,4×30 Z=72 (с переходной втулкой) — для раскроя HPL-пластиков и компакт-ламината |
Пила подрезная алмазная коническая 200×30×4.3/5.5×36T |
|
WoodTec WS-330 |
75 |
Твердосплавный диск 300×3,2×30 Z=84 — для чистового раскроя ЛДСП и МДФ DELTA TOOLS: Дисковая пила 200×3,2/2,2×25,4 Z=64 |
Пила подрезная твердосплавная 160×45×3.2×24T |
Алмазные пилы DELTA TOOLS проходят динамическую балансировку, центровку и правку, а также многоступенчатый контроль качества. Корпус из высококачественной немецкой стали с высокой жёсткостью значительно снижает вибрацию и обеспечивает долгую работу и идеальное качество реза DELTA TOOLS: Алмазный диск 350×4,4×30 Z=72. Ресурс алмазного диска составляет до 400 тыс. погонных метров реза против 40–60 тыс. у твердосплавного аналога — при двухсменной работе это одна заточка в 4–6 недель вместо еженедельной.
4. Требования безопасности и нормативная база
При выборе и эксплуатации ФРЦ необходимо руководствоваться двумя ключевыми стандартами. Точность регламентируется ГОСТ 24610-91, о котором сказано выше. Безопасность конструкции определяется ГОСТ 12.2.026.0-93 («Оборудование деревообрабатывающее. Требования безопасности к конструкции»). Стандарт устанавливает требования безопасности к конструкции деревообрабатывающего оборудования производственного назначения всех типов: станков, автоматических линий, машин, станков-автоматов и т.п. ГОСТ 12.2.026.0-93. Требования являются обязательными, а сам стандарт пригоден для целей сертификации ГОСТ 12.2.026.0-93: пункт 1. Для ФРЦ это означает обязательное наличие защитных ограждений зоны перемещения портала, блокировок, срабатывающих при входе оператора в рабочую зону, и аварийного останова.
5. Практические рекомендации по выбору
-
Оцените реальный объём раскроя. Если он стабильно превышает 1200 листов ЛДСП в месяц, оправдана модель с максимальной мощностью привода (18 кВт, как у JIYU KS-933) и высотой пакета от 100 мм. При меньших объёмах (800–1200 листов) достаточно DELTAMACHINERY DM-832PS или WoodTec WS-330.
-
Проверьте инфраструктуру цеха. JIYU KS-933 и DELTAMACHINERY DM-832PS массой более 6 тонн требуют усиленного фундамента и подвода сжатого воздуха (0,6–0,8 МПа). WoodTec WS-330 массой 4,5 тонны менее требователен к основанию.
-
Учитывайте совместимость с оснасткой. Разные модели имеют различные посадочные диаметры: 60 мм у DELTAMACHINERY, 75 мм у JIYU и WoodTec. Приобретение оснастки DELTA TOOLS с правильными параметрами гарантирует точность реза и длительный ресурс.
-
Рассмотрите систему управления. DELTAMACHINERY DM-832PS оснащается промышленным компьютером с оптимизатором раскроя, который может редактировать планы распиловки, составлять задачи, имитировать и выполнять раскрой, а также интегрироваться с различными CAM-системами DELTAMACHINERY DM-832PS: техническое описание. JIYU KS-933 также поддерживает интеграцию с ПО для раскроя и системами штрих-кода JIYU KS-933: технический паспорт.
Список технических источников
-
ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://meganorm.ru/Data1/4/4147/index.htm
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://base.garant.ru/57501621/
-
DELTAMACHINERY. Форматно-раскроечный центр с ЧПУ DM-832PS: техническое описание. URL: https://stanok-rf.ru/en/7148
-
JIYU. Форматно-раскроечный центр с ЧПУ KS-933: технический паспорт. URL: https://jiyu-machinery.ru/catalog/cnc-panel-saws/formatno-raskroechnyy-tsentr-s-chpu-jiyu-ks933/
-
WoodTec. Форматно-раскроечный центр с ЧПУ WS-330: техническое описание. URL: https://actant-stanki.ru/catalog/woodtec/formatno-raskroechnye-tsentry-s-chpu/formatno-raskroechnyy-tsentr-s-chpu-woodtec-ws-330/
-
DELTA TOOLS. Алмазный диск 350×4,4×30 Z=72: техническое описание. URL: https://belebey.stroylandiya.ru/products/almaznyy-disk-po-ldsp-i-mdf-delta-tools-350x4-4x30-mm/
-
DELTA TOOLS. Пила подрезная алмазная коническая 200×30×4.3/5.5×36T: техническое описание. URL: https://delta-tehno.ru/product/pila-podreznaya-delta-tools-almaznaya-konicheskaya-200x30x4-3-5-5x36t.html
-
DELTA TOOLS. Дисковая пила 200×3,2/2,2×25,4 Z=64: техническое описание. URL: https://delta-tehno.ru/product/diskovaya-pila-dlya-frs-delta-tools-200x3-2-2-2x25-4-z-64-trapetsiya.html
-
Станкомплект. Выбор раскроечного станка для производства мебели, 2025. URL: https://stancomplect.com/ru/vybor-raskroinoho-stanka-dlia-proyzvodstva-mebely
-
Mebelshik.biz. Пильный центр — в каждый гараж, 2022. URL: https://mebelshik.biz/articles/oborudovanie-i-derevoobrabotka/pilnyy-tsentr-v-kazhdyy-garazh/
[DETAIL_TEXT_TYPE] => html [~DETAIL_TEXT_TYPE] => html [PREVIEW_TEXT] => [~PREVIEW_TEXT] => [PREVIEW_TEXT_TYPE] => text [~PREVIEW_TEXT_TYPE] => text [PREVIEW_PICTURE] => Array ( [ID] => 26218 [TIMESTAMP_X] => 18.08.2026 09:36:35 [MODULE_ID] => iblock [HEIGHT] => 466 [WIDTH] => 1000 [FILE_SIZE] => 91711 [CONTENT_TYPE] => image/jpeg [SUBDIR] => iblock/da1/l1za23r1c0xeoyw7tmgjud9a9hkfi587 [FILE_NAME] => formatno_raskroechnyy_tsentr_s_chpu_jiyu_ks933h.jpg [ORIGINAL_NAME] => formatno_raskroechnyy_tsentr_s_chpu_jiyu_ks933h.jpg [DESCRIPTION] => [HANDLER_ID] => [EXTERNAL_ID] => l2mqkil6h6btujdegktyoxhfasn2boec [VERSION_ORIGINAL_ID] => [META] => [SRC] => /upload/iblock/da1/l1za23r1c0xeoyw7tmgjud9a9hkfi587/formatno_raskroechnyy_tsentr_s_chpu_jiyu_ks933h.jpg [UNSAFE_SRC] => /upload/iblock/da1/l1za23r1c0xeoyw7tmgjud9a9hkfi587/formatno_raskroechnyy_tsentr_s_chpu_jiyu_ks933h.jpg [SAFE_SRC] => /upload/iblock/da1/l1za23r1c0xeoyw7tmgjud9a9hkfi587/formatno_raskroechnyy_tsentr_s_chpu_jiyu_ks933h.jpg [ALT] => Сравнение форматно-раскроечных центров основные технические параметры для выбора [TITLE] => Сравнение форматно-раскроечных центров основные технические параметры для выбора ) [~PREVIEW_PICTURE] => 26218 [LANG_DIR] => / [~LANG_DIR] => / [CODE] => sravnenie-formatno-raskroechnykh-tsentrov-osnovnye-tekhnicheskie-parametry-dlya-vybora [~CODE] => sravnenie-formatno-raskroechnykh-tsentrov-osnovnye-tekhnicheskie-parametry-dlya-vybora [EXTERNAL_ID] => 7996 [~EXTERNAL_ID] => 7996 [IBLOCK_TYPE_ID] => content [~IBLOCK_TYPE_ID] => content [IBLOCK_CODE] => journal [~IBLOCK_CODE] => journal [IBLOCK_EXTERNAL_ID] => [~IBLOCK_EXTERNAL_ID] => [LID] => s2 [~LID] => s2 [EDIT_LINK] => [DELETE_LINK] => [DISPLAY_ACTIVE_FROM] => [FIELDS] => Array ( [DATE_CREATE] => 18.08.2026 09:36:35 ) [DISPLAY_PROPERTIES] => Array ( ) [IPROPERTY_VALUES] => Array ( [SECTION_META_TITLE] => Сравнение форматно-раскроечных центров основные технические параметры для выбора [SECTION_PAGE_TITLE] => Сравнение форматно-раскроечных центров основные технические параметры для выбора ) )
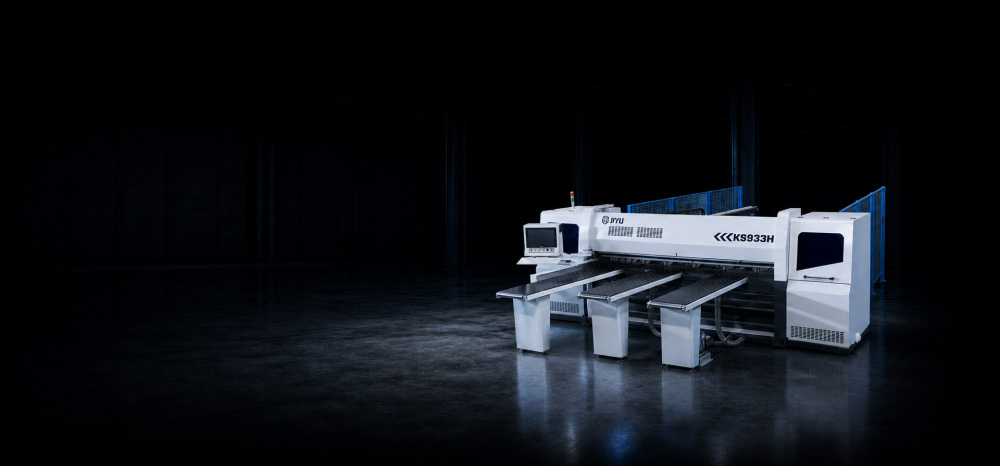
Форматно-раскроечные центры
Сравнение форматно-раскроечных центров основные технические параметры для выбора
18.08.2026 09:36:35|
Параметр |
Основная пила |
Подрезная пила (составная) |
|---|---|---|
|
Назначение |
Сквозной пропил по всей толщине |
Предварительное подрезание нижнего слоя (2 мм) |
|
Наружный диаметр |
250–350 мм |
80–120 мм |
|
Количество зубьев |
80–108 шт. |
12 шт. на каждом диске в паре |
|
Форма зубьев |
FZ/TR (попеременно прямой/трапеция) |
Переменный наклон заточки или прямые |
|
Материал напайки на ЛДСП |
HW/HM (твердый сплав) |
HW/HM или DP (алмаз) — при стабильной глубине |
|
Лучшая практика для МДФ |
Алмаз (DP) |
Алмаз (DP) |
|
Ширина напайки / толщина тела |
3,2 / 2,2 мм |
Регулируется проставными кольцами в случае составных либо величиной заглубления в случае конусных. |
Выбор материала напайки под конкретное производство
Выбор между твердым сплавом и алмазом — вопрос производственной программы, а не престижа. Ключевое различие — в структуре обрабатываемого материала. Для ЛДСП, где присутствуют клеевые прослойки и декоративные плёнки разной плотности, основная пила должна работать именно твёрдым сплавом (HM): алмазная кромка даёт микротрещины на локальных ударах по клеевым сегментам. Подрезную при этом выгодно ставить алмазную — но только если станок обеспечивает стабильную глубину реза.
С МДФ ситуация иная: материал однороден по плотности, не содержит клеевых включений. В этом случае алмазная основная и алмазная подрезная пила — оптимальное сочетание. Ресурс огромный, качество стабильное, экономия при больших объёмах ощутимая. Ресурс минимум в 50 раз больше чем на твердосплавных.
Для цельной древесины твёрдых пород основная пила всегда твёрдосплавная, но с пониженной частотой вращения (порядка 3000–4000 об/мин): высокая скорость приводит к подгоранию кромки. Для мягких пород и ДСП без покрытия могут применяться диски с попеременно скошенными зубьями (маркировка GS или WZ).
Таблица 2. Сравнение материалов напайки для раскроя плитных материалов
|
Материал раскроя |
Основная пила: твердый сплав (HM) |
Основная пила: алмаз (DP) |
Подрезная: HM |
Подрезная: DP |
|---|---|---|---|---|
|
ЛДСтП / ЛМДФ |
✅ Основной выбор |
❌ Разрушение кромки о клеевые слои либо другие включения такие как металлическая стружка, песок и тд. |
✅ Бюджетный вариант |
✅ Максимальный ресурс при стабильной глубине |
|
МДФ без покрытия |
✅ Приемлемо |
✅ Оптимально для больших объёмов |
✅ |
✅ Оптимально |
|
Фанера |
✅ |
⚠ Допустимо, но дорого |
✅ |
⚠ Избыточно |
|
Массив (дуб, бук) |
✅ Пониженные обороты |
❌ Не применяется |
Не применяется |
Не применяется |
|
Пластик, оргстекло |
✅ С отрицательным углом заточки |
— |
Не применяется |
Не применяется |
Заточка и обслуживание: продлеваем ресурс грамотно
Заточка — операция, которая при правильном подходе продлевает жизнь оснастки, а при неправильном — убивает её за две-три переточки. Ключевые признаки того, что пиле требуется заточка: увеличение усилия при подаче, дефекты на поверхности реза, посторонний шум и вибрации в начале пропила.
Профессиональная заточка выполняется по двум граням зуба: с передней грани снимается 0,07 мм, с задней — 0,23 мм. Такая точность достижима только на автоматических станках типа Vollmer или Widma. Перед заточкой каждый диск проходит очистку на ультразвуковой станции: специализированные моющие средства удаляют остатки смолы и пыли, влияющие на процесс заточки и сокращающие срок эксплуатации. Ресурс основной пилы при такой технологии возрастает до 17–18 циклов переточки против 9–10 у стандартных станков. А пилы с увеличенными твердосплавными напайками (например, Golden Eagle) выдерживают до 25–26 циклов. В качестве ориентира: качественный твердосплавный диск при раскрое ЛДСП требует заточки через 40–60 часов непрерывной работы; подрезной — каждые 20–30 часов.
Требования к пильным дискам, включая твёрдость напаек, геометрию и предельные отклонения, регламентированы ГОСТ 9769-79 «Пилы дисковые с твердосплавными пластинами для обработки древесных материалов. Технические условия». Стандарт распространяется на пилы для распиловки листовых и плитных древесных материалов, облицованных плит и щитов, фанеры, клееной и цельной древесины на автоматических линиях и позиционных станках. Для дисков, оснащённых пластинами из сверхтвёрдых материалов (включая алмазные), действует ГОСТ Р 54490-2011, который регламентирует технические требования к основным и подрезным пилам с пластинами из сверхтвёрдых материалов, предназначенным для распиловки листовых и плитных материалов.
Регулярное обслуживание оснастки напрямую влияет на качество готовой продукции. Очистка диска от смоляных отложений специальными средствами, контроль плоскостности на поверочной плите и своевременная замена подрезных пил — минимальный набор процедур, отличающий профессиональное производство от кустарного.
Список технических источников
-
ГОСТ 9769-79. Пилы дисковые с твердосплавными пластинами для обработки древесных материалов. Технические условия. URL: https://protect.gost.ru/v.aspx?control=7&id=138503
-
ГОСТ Р 54490-2011 (ИСО 17081:2010). Пилы дисковые, оснащенные пластинами из сверхтвердых материалов, для обработки древесных материалов и пластиков. Общие технические условия. URL: https://protect.gost.ru/v.aspx?control=7&id=178201
[~DETAIL_TEXT] =>
Качество раскроя на форматно-раскроечном станке лишь на 50% определяется классом самого оборудования. Вторые 50% — это правильно подобранная и обслуживаемая оснастка. Я инженер компании «Дельта-Техно» и не раз сталкивался с ситуацией, когда владельцы премиальных Altendorf или Felder получали брак только потому, что экономили на пильных дисках или ставили неподходящий тип. В этом материале разберу, как устроены основная и подрезная пилы, чем отличаются твердосплавные и алмазные диски, и что нужно знать о заточке, чтобы не выбросить оснастку после первой же переточки.
Основная пила: конструктивные особенности и геометрия зуба
Основная пила выполняет сквозной пропил заготовки по всей толщине. Её конструкция определяет скорость подачи, чистоту кромки и стойкость к перегреву. В форматно-раскроечных станках применяются исключительно твердосплавные основные диски — монолитные стальные здесь не работают из-за низкой износостойкости и быстрой потери геометрии. Твердосплавные напайки выполняются из карбида вольфрама, что обозначается маркировкой HW или HM на корпусе. Алмазные (DP) основные пилы для ЛДСП технологически не оправданы: алмазная кромка плохо переносит локальные удары по клеевым сегментам, идёт скол и микротрещина, ресурс оказывается ниже ожидаемого, а стоимость — выше.
Главная конструкционная особенность основных пильных дисков для форматно-раскроечного станка — чередующееся расположение зубьев трапециевидной и прямоугольной формы (маркировка FZ/TR). Трапециевидные отвечают за черновую выборку, прямоугольные — подчищают края. Стандартный диаметр под форматник — 300–350 мм, количество зубьев при этом составляет 96–108 шт., ширина напайки — 3,2 мм, толщина тела пилы — 2,2 мм.
Качество диска определяется не только напайкой. Корпус из высококачественной стали проходит лазерную резку, динамическую балансировку и вальцовку — накатку кольцевого желобка, создающего внутреннее механическое напряжение, которое компенсирует тепловое расширение при работе. Без вальцовки диск теряет плоскостность уже после первого серьёзного нагрева, появляются боковые биения и прожоги на материале. Именно поэтому бюджетные диски с имитацией накатки шлифовкой — это прямой путь к браку при интенсивной работе. Термокомпенсационные прорези (швы шириной 1–2 мм, идущие радиально от межзубной впадины) и медные заклёпки дополнительно отводят лишнее тепло от периферии к центру, предотвращая деформацию диска по типу «пропеллера».
Подрезная пила: первый рубеж против сколов
Подрезная пила вращается в направлении, противоположном подаче заготовки, и прорезает только нижний слой материала на глубину до 2 мм. Ширина реза подрезной пилы при этом незначительно превышает ширину хода основной — это гарантирует, что основная пила войдёт в уже подготовленный паз и не зацепит ламинирующий слой.
Конструктивно подрезные диски бывают составными (из двух пил, соединённых штифтами) и цельными. Составные оснащаются комплектом проставных колец различной толщины: выставляя расстояние между частями, можно регулировать ширину реза в пределах 0,2 мм и более — это критично для точного согласования с основной пилой. Каждый составной диск обычно имеет 12 зубьев с переменным наклоном заточки. Цельные диски режут коническими зубьями и чаще применяются на станках с жёсткой пневматической фиксацией заготовки.
По материалу напайки подрезные диски бывают твердосплавными и алмазными. Алмазная подрезная пила на ЛДСП — экономически выгодное решение: её ресурс в десятки раз выше твердосплавной. Подрезная первой тупится в твердосплавном комплекте из-за высокой скорости вращения и малого диаметра. Но алмаз работает стабильно только при точном соблюдении глубины заглубления. Рекомендуемый диапазон — 0,8–1,5 мм. Задача подрезной — снимать только ламинирующий слой, не доходя до клеевых включений. В ЧПУ это достигается легко: система держит глубину стабильно. На ручных форматках лист может идти «волной», подрезная пила то заглубляется, то выходит — и алмаз начинает цеплять клей, теряя ресурс.
Таблица 1. Сравнение основной и подрезной пил для форматно-раскроечного станка
|
Параметр |
Основная пила |
Подрезная пила (составная) |
|---|---|---|
|
Назначение |
Сквозной пропил по всей толщине |
Предварительное подрезание нижнего слоя (2 мм) |
|
Наружный диаметр |
250–350 мм |
80–120 мм |
|
Количество зубьев |
80–108 шт. |
12 шт. на каждом диске в паре |
|
Форма зубьев |
FZ/TR (попеременно прямой/трапеция) |
Переменный наклон заточки или прямые |
|
Материал напайки на ЛДСП |
HW/HM (твердый сплав) |
HW/HM или DP (алмаз) — при стабильной глубине |
|
Лучшая практика для МДФ |
Алмаз (DP) |
Алмаз (DP) |
|
Ширина напайки / толщина тела |
3,2 / 2,2 мм |
Регулируется проставными кольцами в случае составных либо величиной заглубления в случае конусных. |
Выбор материала напайки под конкретное производство
Выбор между твердым сплавом и алмазом — вопрос производственной программы, а не престижа. Ключевое различие — в структуре обрабатываемого материала. Для ЛДСП, где присутствуют клеевые прослойки и декоративные плёнки разной плотности, основная пила должна работать именно твёрдым сплавом (HM): алмазная кромка даёт микротрещины на локальных ударах по клеевым сегментам. Подрезную при этом выгодно ставить алмазную — но только если станок обеспечивает стабильную глубину реза.
С МДФ ситуация иная: материал однороден по плотности, не содержит клеевых включений. В этом случае алмазная основная и алмазная подрезная пила — оптимальное сочетание. Ресурс огромный, качество стабильное, экономия при больших объёмах ощутимая. Ресурс минимум в 50 раз больше чем на твердосплавных.
Для цельной древесины твёрдых пород основная пила всегда твёрдосплавная, но с пониженной частотой вращения (порядка 3000–4000 об/мин): высокая скорость приводит к подгоранию кромки. Для мягких пород и ДСП без покрытия могут применяться диски с попеременно скошенными зубьями (маркировка GS или WZ).
Таблица 2. Сравнение материалов напайки для раскроя плитных материалов
|
Материал раскроя |
Основная пила: твердый сплав (HM) |
Основная пила: алмаз (DP) |
Подрезная: HM |
Подрезная: DP |
|---|---|---|---|---|
|
ЛДСтП / ЛМДФ |
✅ Основной выбор |
❌ Разрушение кромки о клеевые слои либо другие включения такие как металлическая стружка, песок и тд. |
✅ Бюджетный вариант |
✅ Максимальный ресурс при стабильной глубине |
|
МДФ без покрытия |
✅ Приемлемо |
✅ Оптимально для больших объёмов |
✅ |
✅ Оптимально |
|
Фанера |
✅ |
⚠ Допустимо, но дорого |
✅ |
⚠ Избыточно |
|
Массив (дуб, бук) |
✅ Пониженные обороты |
❌ Не применяется |
Не применяется |
Не применяется |
|
Пластик, оргстекло |
✅ С отрицательным углом заточки |
— |
Не применяется |
Не применяется |
Заточка и обслуживание: продлеваем ресурс грамотно
Заточка — операция, которая при правильном подходе продлевает жизнь оснастки, а при неправильном — убивает её за две-три переточки. Ключевые признаки того, что пиле требуется заточка: увеличение усилия при подаче, дефекты на поверхности реза, посторонний шум и вибрации в начале пропила.
Профессиональная заточка выполняется по двум граням зуба: с передней грани снимается 0,07 мм, с задней — 0,23 мм. Такая точность достижима только на автоматических станках типа Vollmer или Widma. Перед заточкой каждый диск проходит очистку на ультразвуковой станции: специализированные моющие средства удаляют остатки смолы и пыли, влияющие на процесс заточки и сокращающие срок эксплуатации. Ресурс основной пилы при такой технологии возрастает до 17–18 циклов переточки против 9–10 у стандартных станков. А пилы с увеличенными твердосплавными напайками (например, Golden Eagle) выдерживают до 25–26 циклов. В качестве ориентира: качественный твердосплавный диск при раскрое ЛДСП требует заточки через 40–60 часов непрерывной работы; подрезной — каждые 20–30 часов.
Требования к пильным дискам, включая твёрдость напаек, геометрию и предельные отклонения, регламентированы ГОСТ 9769-79 «Пилы дисковые с твердосплавными пластинами для обработки древесных материалов. Технические условия». Стандарт распространяется на пилы для распиловки листовых и плитных древесных материалов, облицованных плит и щитов, фанеры, клееной и цельной древесины на автоматических линиях и позиционных станках. Для дисков, оснащённых пластинами из сверхтвёрдых материалов (включая алмазные), действует ГОСТ Р 54490-2011, который регламентирует технические требования к основным и подрезным пилам с пластинами из сверхтвёрдых материалов, предназначенным для распиловки листовых и плитных материалов.
Регулярное обслуживание оснастки напрямую влияет на качество готовой продукции. Очистка диска от смоляных отложений специальными средствами, контроль плоскостности на поверочной плите и своевременная замена подрезных пил — минимальный набор процедур, отличающий профессиональное производство от кустарного.
Список технических источников
-
ГОСТ 9769-79. Пилы дисковые с твердосплавными пластинами для обработки древесных материалов. Технические условия. URL: https://protect.gost.ru/v.aspx?control=7&id=138503
-
ГОСТ Р 54490-2011 (ИСО 17081:2010). Пилы дисковые, оснащенные пластинами из сверхтвердых материалов, для обработки древесных материалов и пластиков. Общие технические условия. URL: https://protect.gost.ru/v.aspx?control=7&id=178201
[DETAIL_TEXT_TYPE] => html [~DETAIL_TEXT_TYPE] => html [PREVIEW_TEXT] => [~PREVIEW_TEXT] => [PREVIEW_TEXT_TYPE] => text [~PREVIEW_TEXT_TYPE] => text [PREVIEW_PICTURE] => Array ( [ID] => 26212 [TIMESTAMP_X] => 18.08.2026 08:30:24 [MODULE_ID] => iblock [HEIGHT] => 466 [WIDTH] => 1000 [FILE_SIZE] => 101444 [CONTENT_TYPE] => image/jpeg [SUBDIR] => iblock/fa7/uqd47hiea0n2gs5wy2s7n7w1k6xul3wj [FILE_NAME] => diskovaya_pila_podreznaya_delta_tools_dlya_frts_premium_200x4_3_5_5x3_2x45_z36_kon_wz.jpg [ORIGINAL_NAME] => diskovaya_pila_podreznaya_delta_tools_dlya_frts_premium_200x4_3_5_5x3_2x45_z36_kon_wz.jpg [DESCRIPTION] => [HANDLER_ID] => [EXTERNAL_ID] => 2ya9ie8et94m8ospf1wlsnr7tb9so24r [VERSION_ORIGINAL_ID] => [META] => [SRC] => /upload/iblock/fa7/uqd47hiea0n2gs5wy2s7n7w1k6xul3wj/diskovaya_pila_podreznaya_delta_tools_dlya_frts_premium_200x4_3_5_5x3_2x45_z36_kon_wz.jpg [UNSAFE_SRC] => /upload/iblock/fa7/uqd47hiea0n2gs5wy2s7n7w1k6xul3wj/diskovaya_pila_podreznaya_delta_tools_dlya_frts_premium_200x4_3_5_5x3_2x45_z36_kon_wz.jpg [SAFE_SRC] => /upload/iblock/fa7/uqd47hiea0n2gs5wy2s7n7w1k6xul3wj/diskovaya_pila_podreznaya_delta_tools_dlya_frts_premium_200x4_3_5_5x3_2x45_z36_kon_wz.jpg [ALT] => Как выбрать пильные диски для форматно-раскроечного станка: гид по оснастке для чистого реза [TITLE] => Как выбрать пильные диски для форматно-раскроечного станка: гид по оснастке для чистого реза ) [~PREVIEW_PICTURE] => 26212 [LANG_DIR] => / [~LANG_DIR] => / [CODE] => kak-vybrat-pilnye-diski-dlya-formatno-raskroechnogo-stanka-gid-po-osnastke-dlya-chistogo-reza [~CODE] => kak-vybrat-pilnye-diski-dlya-formatno-raskroechnogo-stanka-gid-po-osnastke-dlya-chistogo-reza [EXTERNAL_ID] => 7992 [~EXTERNAL_ID] => 7992 [IBLOCK_TYPE_ID] => content [~IBLOCK_TYPE_ID] => content [IBLOCK_CODE] => journal [~IBLOCK_CODE] => journal [IBLOCK_EXTERNAL_ID] => [~IBLOCK_EXTERNAL_ID] => [LID] => s2 [~LID] => s2 [EDIT_LINK] => [DELETE_LINK] => [DISPLAY_ACTIVE_FROM] => [FIELDS] => Array ( [DATE_CREATE] => 14.08.2026 10:07:25 ) [DISPLAY_PROPERTIES] => Array ( ) [IPROPERTY_VALUES] => Array ( [SECTION_META_TITLE] => Как выбрать пильные диски для форматно-раскроечного станка: гид по оснастке для чистого реза [SECTION_PAGE_TITLE] => Как выбрать пильные диски для форматно-раскроечного станка: гид по оснастке для чистого реза ) )

Форматно-раскроечные станки
Как выбрать пильные диски для форматно-раскроечного станка: гид по оснастке для чистого реза
18.08.2026 08:30:24
-
ежедневно: внешняя очистка стола, направляющих и пильного узла от стружки и пыли промышленным пылесосом (обдув сжатым воздухом не рекомендуется — пыль попадает в подшипники); проверка заточки пильных дисков и работы защитных кожухов;
-
еженедельно: чистка и проверка подвижных кареток и упоров, смазка направляющих каретки, проверка натяжения ремней привода пильного узла;
-
ежеквартально / раз в полгода: проверка и регулировка параллельности упора к пильному диску, проверка точности углов распила (0° и 45°), замена щёток электродвигателя (если применимо);
-
ежегодно: замена подшипников пильного шпинделя (или по результатам вибродиагностики), полная калибровка всех линейных упоров и измерительных линеек, проверка и протяжка всех электрических соединений.
Таблица 1. Регламент технического обслуживания форматно-раскроечного центра
|
Периодичность |
Операция |
Критичность |
Примечание |
|---|---|---|---|
|
Ежедневно |
очистка стола, направляющих, пильного узла от пыли и стружки |
высокая |
использовать промышленный пылесос, не обдувать сжатым воздухом |
|
Ежедневно |
проверка состояния пильных дисков |
высокая |
контролировать отсутствие сколов на зубьях и налипания смолы |
|
Еженедельно |
смазка направляющих каретки |
высокая |
применять смазку, не удерживающую пыль; для шариковых и линейных кареток — пластичные смазки NLGI 1–2 на литиевой основе; для роликовых — тонкая плёнка масла ISO VG 32–68 |
|
Еженедельно |
проверка натяжения ремней привода |
средняя |
перетянутый ремень вызывает нагрев шпинделя и ускоренный износ подшипников |
|
Ежеквартально |
проверка параллельности упора диску, калибровка углов |
высокая |
отклонение на 0,1° даёт заметный брак на длинных деталях |
|
Раз в полгода |
замена щёток электродвигателя (если применимо) |
средняя |
изношенные щётки искрят и повреждают коллектор |
|
Ежегодно |
замена подшипников шпинделя или вибродиагностика |
критическая |
превентивная замена дешевле ремонта шпинделя после разрушения подшипника |
|
Ежегодно |
протяжка всех электрических соединений |
средняя |
ослабленные контакты греются и могут вызвать отказ контроллера |
Диагностика и срочный ремонт: как не довести до капитального
Срочный ремонт — это всегда следствие либо пропущенного планового ТО, либо нештатной ситуации. Согласно ГОСТ 18322-2016, устранение неисправности — это операции, выполняемые после диагностирования с целью восстановления работоспособного состояния объекта. Диагностика, в свою очередь, определяется как операции, проводимые для установления наличия неисправности, определения её места и причин появления. Очень важно выявлять любые отклонения в работе оборудования на раннем этапе, сразу после их появления — это позволяет устранить неполадки путём дополнительной регулировки и настройки, избегая замены дорогостоящих узлов и агрегатов.
Наиболее частые причины внеплановых ремонтов на форматно-раскроечных центрах связаны с несколькими узлами. Направляющие каретки изнашиваются от постоянного трения и попадания пыли; признаки — люфт каретки, неточность реза, заедание при движении. Подшипники главного вала выходят из строя от перегрузок и недостатка смазки; симптомы — вибрация, посторонние звуки, нагрев корпуса. Приводные ремни растягиваются и рвутся, что проявляется в снижении мощности и проскальзывании при нагрузке. Система подъёма пильного диска засоряется опилками, изнашиваются червячные передачи — результат: неточная настройка высоты пиления. Электрооборудование — контакторы, кнопки управления — страдают от пыли и влаги, что приводит к сбоям в работе и ложным срабатываниям защиты.
Отдельного внимания заслуживает температурный контроль шпинделя. Температура шпинделя в нормальных условиях работы не должна превышать температуру воздуха в цехе более чем на 50 °C. Для измерения рекомендуется использовать пирометр. Повышенная температура указывает на неполадки с подшипниками и требует вмешательства специалистов. Добавление смазки в подшипники не всегда решает проблему, особенно если используются подшипники закрытого типа — избыточная смазка может ухудшить ситуацию.
Таблица 2. Типичные неисправности форматно-раскроечных центров и способы их устранения
|
Неисправность |
Вероятная причина |
Способ предотвращения / устранения |
Периодичность контроля |
|---|---|---|---|
|
сколы на нижней кромке заготовки |
неправильная настройка подрезной пилы или её затупление |
контроль пробным пилением, своевременная заточка подрезного диска DELTA TOOLS |
еженедельно |
|
увеличение шума и вибрации шпинделя |
износ подшипников, перетянутый ремень, дисбаланс диска |
вибродиагностика, контроль натяжения ремня, проверка биения посадочного места (допуск — не более 0,03 мм) |
раз в полгода |
|
перегрев шпинделя (свыше +50 °C к температуре цеха) |
недостаток или избыток смазки, разрушение сепаратора подшипника |
температурный контроль пирометром, соблюдение карты смазки |
еженедельно |
|
«банан» — дугообразный рез (деталь не прямая) |
неправильная регулировка пильного узла, износ направляющих каретки |
проверить базовую настройку станка; использовать метод контрольного реза с переворотом детали |
при появлении дефекта |
|
люфт каретки, неравномерный ход |
износ роликов, загрязнение направляющих |
очистка и смазка направляющих, контроль преднатяга роликов раз в 3–6 месяцев, замена роликов по регламенту |
еженедельно (чистка), раз в полгода (контроль преднатяга) |
|
прожоги на материале |
затупленный диск, недостаточная скорость подачи |
своевременная заточка дисков DELTA TOOLS, контроль скорости подачи |
ежедневно |
Профилактика и роль оснастки DELTA TOOLS
Значительная часть внеплановых ремонтов связана не с поломкой станка как таковой, а с использованием некачественной или изношенной оснастки. Работа тупыми дисками вызывает перегрузку двигателя и перегрев шпинделя; пиление материалов с посторонними включениями повреждает диски и механизмы; форсированные режимы подачи ведут к ускоренному износу направляющих. Игнорирование вибраций разрушает подшипники — а вибрация часто возникает именно из-за разбалансированного или неправильно установленного диска.
Использование качественных пильных дисков DELTA TOOLS, прошедших динамическую балансировку и вальцовку, снижает нагрузку на привод и шпиндельный узел. Твердосплавные диски, например модель 200×3,2/2,2×25,4 Z=64, требуют заточки через 40–60 тыс. погонных метров реза. Алмазные диски DELTA TOOLS 350×4,4×30 Z=72 имеют ресурс до 400 тыс. пог. м — при двухсменной работе это одна заточка в 4–6 недель вместо еженедельной, что не только экономит бюджет, но и сокращает количество вмешательств в пильный узел, продлевая его жизнь.
Для финишной обработки кромок после раскроя и устранения мелких дефектов хорошо себя зарекомендовали абразивные вкладыши DELTA ABRASIVE на нейлоновой основе. Нейлоновые нити с порошком карбида кремния обеспечивают эффективное шлифование без риска повредить облицовку — это позволяет избежать повторной обработки деталей и связанных с ней простоев.
Нормативная база: ГОСТы и стандарты безопасности
Сервисное обслуживание форматно-раскроечных центров должно проводиться с учётом требований двух ключевых стандартов. ГОСТ 18322-2016 устанавливает термины и определения в области технического обслуживания и ремонта техники, включая понятия технического обслуживания, ремонта, диагностирования и устранения неисправностей. ГОСТ 12.2.026.0-2015 («Оборудование деревообрабатывающее. Требования безопасности к конструкции») регламентирует требования безопасности для всех типов деревообрабатывающих машин, включая станки с программным управлением. Документ определяет методы оценки безопасности, параметры конструктивных элементов и требования к их материалам, а также процедуры испытаний на этапе производства и в процессе эксплуатации.
Преимущества сервисного обслуживания от «Дельта-Техно»
Компания «Дельта-Техно» выполняет полный комплекс работ по сервисному обслуживанию форматно-раскроечных центров DELTAMACHINERY, JIYU, WoodTec и другого оборудования из своего портфеля брендов: пуско-наладочные работы, плановое техническое обслуживание, диагностику и срочный ремонт, обучение операторов. Специалисты компании опираются на техническую документацию производителей и имеют доступ к оригинальным каталогам запасных частей. На складе поддерживается весь ассортимент расходных материалов — от пильных дисков DELTA TOOLS до абразивов DELTA ABRASIVE, что позволяет оперативно закрывать потребности производства без длительных простоев.
Список технических источников
-
ГОСТ 18322-2016. Система технического обслуживания и ремонта техники. Термины и определения. URL: https://docs.cntd.ru/document/1200144952
-
ГОСТ 12.2.026.0-2015. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://informproekt.ru/docs/1200134841/
-
Станкоинком. Годовой план технического обслуживания станков в мебельном цехе, 2025. URL: https://stankoinkom.ru/blog/sovety/godovoy-plan-tekhnicheskogo-obsluzhivaniya-stankov-v-mebelnom-tsekhe/
-
Интервесп. Процедуры настройки и проверки форматно-раскроечных станков, 2024. URL: https://intervesp.ru/articles/protsedury-nastroyki-i-proverki-formatno-raskroechnykh-stankov/
-
Росстип. Форматная тележка и её направляющие: роликовые, шариковые и линейные системы, жёсткость, износ и калибровка точности, 2025. URL: https://rosstip.ru/news/8857-formatnaya-telezhka-i-ejo-napravlyayushchie-rolikovye-sharikovye-i-linejnye-sistemy-zhjostkost-iznos-i-kalibrovka-tochnosti
-
Service-Stanki.ru. Ремонт, обслуживание и ТО форматно-раскроечных станков. URL: https://service-stanki.ru/types/formatno_raskroechnyy/
-
Ligamac. Проблема неровного распила на ФРС и ФРЦ — «банан». URL: http://ligamac.ru/servis/useful/problema-nerovnogo-raspila-na-frs-i-frts-banan/
-
DELTA TOOLS. Алмазный диск 350×4,4×30 Z=72: техническое описание. URL: https://belebey.stroylandiya.ru/products/almaznyy-disk-po-ldsp-i-mdf-delta-tools-350x4-4x30-mm/
-
DELTA ABRASIVE. Абразивный вкладыш нейлон H70 мм зерно P240 L1000 мм. URL: https://delta-tehno.ru/product/abrazivnyy-vkladysh-delta-abrasive-neylon-h-70mm-zerno-240-delta-abrasive-l1000mm.html
[~DETAIL_TEXT] =>
Форматно-раскроечный центр с ЧПУ — это высокотехнологичный станок, чья производительность и долговечность напрямую зависят от качества и системности обслуживания. Практика показывает, что даже машины с самой надёжной механикой, такие как DELTAMACHINERY DM-832PS или JIYU KS-933, без должного ухода теряют точность в разы быстрее паспортных сроков. Оборудование с регулярным сервисным обслуживанием работает в 3–4 раза дольше, а затраты на внеплановый ремонт превышают стоимость планового ТО в 5–7 раз. Инженеры «Дельта-Техно», сопровождающие парк оборудования по всей стране, разберут в этом материале, как выстроить систему обслуживания, чтобы избежать критических простоев и сохранить геометрию реза на всём сроке эксплуатации.
Система планового технического обслуживания: принципы и периодичность
Согласно ГОСТ 18322-2016 («Система технического обслуживания и ремонта техники. Термины и определения»), техническое обслуживание — это комплекс операций для поддержания работоспособности оборудования, а ремонтный цикл — наименьший повторяющийся интервал, в течение которого выполняются все установленные виды ремонта. На практике для форматно-раскроечных центров это означает строгую периодичность операций, привязанную к наработке или календарному графику.
Основой для составления регламента ТО всегда служит технический паспорт и руководство по эксплуатации от производителя. Это главный документ, в котором указаны типы смазок, точки смазки и межсервисные интервалы применительно к конкретной модели. План обслуживания строится по четырём уровням периодичности:
-
ежедневно: внешняя очистка стола, направляющих и пильного узла от стружки и пыли промышленным пылесосом (обдув сжатым воздухом не рекомендуется — пыль попадает в подшипники); проверка заточки пильных дисков и работы защитных кожухов;
-
еженедельно: чистка и проверка подвижных кареток и упоров, смазка направляющих каретки, проверка натяжения ремней привода пильного узла;
-
ежеквартально / раз в полгода: проверка и регулировка параллельности упора к пильному диску, проверка точности углов распила (0° и 45°), замена щёток электродвигателя (если применимо);
-
ежегодно: замена подшипников пильного шпинделя (или по результатам вибродиагностики), полная калибровка всех линейных упоров и измерительных линеек, проверка и протяжка всех электрических соединений.
Таблица 1. Регламент технического обслуживания форматно-раскроечного центра
|
Периодичность |
Операция |
Критичность |
Примечание |
|---|---|---|---|
|
Ежедневно |
очистка стола, направляющих, пильного узла от пыли и стружки |
высокая |
использовать промышленный пылесос, не обдувать сжатым воздухом |
|
Ежедневно |
проверка состояния пильных дисков |
высокая |
контролировать отсутствие сколов на зубьях и налипания смолы |
|
Еженедельно |
смазка направляющих каретки |
высокая |
применять смазку, не удерживающую пыль; для шариковых и линейных кареток — пластичные смазки NLGI 1–2 на литиевой основе; для роликовых — тонкая плёнка масла ISO VG 32–68 |
|
Еженедельно |
проверка натяжения ремней привода |
средняя |
перетянутый ремень вызывает нагрев шпинделя и ускоренный износ подшипников |
|
Ежеквартально |
проверка параллельности упора диску, калибровка углов |
высокая |
отклонение на 0,1° даёт заметный брак на длинных деталях |
|
Раз в полгода |
замена щёток электродвигателя (если применимо) |
средняя |
изношенные щётки искрят и повреждают коллектор |
|
Ежегодно |
замена подшипников шпинделя или вибродиагностика |
критическая |
превентивная замена дешевле ремонта шпинделя после разрушения подшипника |
|
Ежегодно |
протяжка всех электрических соединений |
средняя |
ослабленные контакты греются и могут вызвать отказ контроллера |
Диагностика и срочный ремонт: как не довести до капитального
Срочный ремонт — это всегда следствие либо пропущенного планового ТО, либо нештатной ситуации. Согласно ГОСТ 18322-2016, устранение неисправности — это операции, выполняемые после диагностирования с целью восстановления работоспособного состояния объекта. Диагностика, в свою очередь, определяется как операции, проводимые для установления наличия неисправности, определения её места и причин появления. Очень важно выявлять любые отклонения в работе оборудования на раннем этапе, сразу после их появления — это позволяет устранить неполадки путём дополнительной регулировки и настройки, избегая замены дорогостоящих узлов и агрегатов.
Наиболее частые причины внеплановых ремонтов на форматно-раскроечных центрах связаны с несколькими узлами. Направляющие каретки изнашиваются от постоянного трения и попадания пыли; признаки — люфт каретки, неточность реза, заедание при движении. Подшипники главного вала выходят из строя от перегрузок и недостатка смазки; симптомы — вибрация, посторонние звуки, нагрев корпуса. Приводные ремни растягиваются и рвутся, что проявляется в снижении мощности и проскальзывании при нагрузке. Система подъёма пильного диска засоряется опилками, изнашиваются червячные передачи — результат: неточная настройка высоты пиления. Электрооборудование — контакторы, кнопки управления — страдают от пыли и влаги, что приводит к сбоям в работе и ложным срабатываниям защиты.
Отдельного внимания заслуживает температурный контроль шпинделя. Температура шпинделя в нормальных условиях работы не должна превышать температуру воздуха в цехе более чем на 50 °C. Для измерения рекомендуется использовать пирометр. Повышенная температура указывает на неполадки с подшипниками и требует вмешательства специалистов. Добавление смазки в подшипники не всегда решает проблему, особенно если используются подшипники закрытого типа — избыточная смазка может ухудшить ситуацию.
Таблица 2. Типичные неисправности форматно-раскроечных центров и способы их устранения
|
Неисправность |
Вероятная причина |
Способ предотвращения / устранения |
Периодичность контроля |
|---|---|---|---|
|
сколы на нижней кромке заготовки |
неправильная настройка подрезной пилы или её затупление |
контроль пробным пилением, своевременная заточка подрезного диска DELTA TOOLS |
еженедельно |
|
увеличение шума и вибрации шпинделя |
износ подшипников, перетянутый ремень, дисбаланс диска |
вибродиагностика, контроль натяжения ремня, проверка биения посадочного места (допуск — не более 0,03 мм) |
раз в полгода |
|
перегрев шпинделя (свыше +50 °C к температуре цеха) |
недостаток или избыток смазки, разрушение сепаратора подшипника |
температурный контроль пирометром, соблюдение карты смазки |
еженедельно |
|
«банан» — дугообразный рез (деталь не прямая) |
неправильная регулировка пильного узла, износ направляющих каретки |
проверить базовую настройку станка; использовать метод контрольного реза с переворотом детали |
при появлении дефекта |
|
люфт каретки, неравномерный ход |
износ роликов, загрязнение направляющих |
очистка и смазка направляющих, контроль преднатяга роликов раз в 3–6 месяцев, замена роликов по регламенту |
еженедельно (чистка), раз в полгода (контроль преднатяга) |
|
прожоги на материале |
затупленный диск, недостаточная скорость подачи |
своевременная заточка дисков DELTA TOOLS, контроль скорости подачи |
ежедневно |
Профилактика и роль оснастки DELTA TOOLS
Значительная часть внеплановых ремонтов связана не с поломкой станка как таковой, а с использованием некачественной или изношенной оснастки. Работа тупыми дисками вызывает перегрузку двигателя и перегрев шпинделя; пиление материалов с посторонними включениями повреждает диски и механизмы; форсированные режимы подачи ведут к ускоренному износу направляющих. Игнорирование вибраций разрушает подшипники — а вибрация часто возникает именно из-за разбалансированного или неправильно установленного диска.
Использование качественных пильных дисков DELTA TOOLS, прошедших динамическую балансировку и вальцовку, снижает нагрузку на привод и шпиндельный узел. Твердосплавные диски, например модель 200×3,2/2,2×25,4 Z=64, требуют заточки через 40–60 тыс. погонных метров реза. Алмазные диски DELTA TOOLS 350×4,4×30 Z=72 имеют ресурс до 400 тыс. пог. м — при двухсменной работе это одна заточка в 4–6 недель вместо еженедельной, что не только экономит бюджет, но и сокращает количество вмешательств в пильный узел, продлевая его жизнь.
Для финишной обработки кромок после раскроя и устранения мелких дефектов хорошо себя зарекомендовали абразивные вкладыши DELTA ABRASIVE на нейлоновой основе. Нейлоновые нити с порошком карбида кремния обеспечивают эффективное шлифование без риска повредить облицовку — это позволяет избежать повторной обработки деталей и связанных с ней простоев.
Нормативная база: ГОСТы и стандарты безопасности
Сервисное обслуживание форматно-раскроечных центров должно проводиться с учётом требований двух ключевых стандартов. ГОСТ 18322-2016 устанавливает термины и определения в области технического обслуживания и ремонта техники, включая понятия технического обслуживания, ремонта, диагностирования и устранения неисправностей. ГОСТ 12.2.026.0-2015 («Оборудование деревообрабатывающее. Требования безопасности к конструкции») регламентирует требования безопасности для всех типов деревообрабатывающих машин, включая станки с программным управлением. Документ определяет методы оценки безопасности, параметры конструктивных элементов и требования к их материалам, а также процедуры испытаний на этапе производства и в процессе эксплуатации.
Преимущества сервисного обслуживания от «Дельта-Техно»
Компания «Дельта-Техно» выполняет полный комплекс работ по сервисному обслуживанию форматно-раскроечных центров DELTAMACHINERY, JIYU, WoodTec и другого оборудования из своего портфеля брендов: пуско-наладочные работы, плановое техническое обслуживание, диагностику и срочный ремонт, обучение операторов. Специалисты компании опираются на техническую документацию производителей и имеют доступ к оригинальным каталогам запасных частей. На складе поддерживается весь ассортимент расходных материалов — от пильных дисков DELTA TOOLS до абразивов DELTA ABRASIVE, что позволяет оперативно закрывать потребности производства без длительных простоев.
Список технических источников
-
ГОСТ 18322-2016. Система технического обслуживания и ремонта техники. Термины и определения. URL: https://docs.cntd.ru/document/1200144952
-
ГОСТ 12.2.026.0-2015. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://informproekt.ru/docs/1200134841/
-
Станкоинком. Годовой план технического обслуживания станков в мебельном цехе, 2025. URL: https://stankoinkom.ru/blog/sovety/godovoy-plan-tekhnicheskogo-obsluzhivaniya-stankov-v-mebelnom-tsekhe/
-
Интервесп. Процедуры настройки и проверки форматно-раскроечных станков, 2024. URL: https://intervesp.ru/articles/protsedury-nastroyki-i-proverki-formatno-raskroechnykh-stankov/
-
Росстип. Форматная тележка и её направляющие: роликовые, шариковые и линейные системы, жёсткость, износ и калибровка точности, 2025. URL: https://rosstip.ru/news/8857-formatnaya-telezhka-i-ejo-napravlyayushchie-rolikovye-sharikovye-i-linejnye-sistemy-zhjostkost-iznos-i-kalibrovka-tochnosti
-
Service-Stanki.ru. Ремонт, обслуживание и ТО форматно-раскроечных станков. URL: https://service-stanki.ru/types/formatno_raskroechnyy/
-
Ligamac. Проблема неровного распила на ФРС и ФРЦ — «банан». URL: http://ligamac.ru/servis/useful/problema-nerovnogo-raspila-na-frs-i-frts-banan/
-
DELTA TOOLS. Алмазный диск 350×4,4×30 Z=72: техническое описание. URL: https://belebey.stroylandiya.ru/products/almaznyy-disk-po-ldsp-i-mdf-delta-tools-350x4-4x30-mm/
-
DELTA ABRASIVE. Абразивный вкладыш нейлон H70 мм зерно P240 L1000 мм. URL: https://delta-tehno.ru/product/abrazivnyy-vkladysh-delta-abrasive-neylon-h-70mm-zerno-240-delta-abrasive-l1000mm.html
[DETAIL_TEXT_TYPE] => html [~DETAIL_TEXT_TYPE] => html [PREVIEW_TEXT] => [~PREVIEW_TEXT] => [PREVIEW_TEXT_TYPE] => text [~PREVIEW_TEXT_TYPE] => text [PREVIEW_PICTURE] => Array ( [ID] => 26202 [TIMESTAMP_X] => 18.08.2026 08:27:16 [MODULE_ID] => iblock [HEIGHT] => 428 [WIDTH] => 1000 [FILE_SIZE] => 602070 [CONTENT_TYPE] => image/png [SUBDIR] => iblock/060/j6arffnsnmuihsxqcnl2fs0ogyiamsdg [FILE_NAME] => servisnoe_obsluzhivanie_formatno_raskroechnykh_tsentrov_planovoe_to_i_srochnyy_remont.png [ORIGINAL_NAME] => servisnoe_obsluzhivanie_formatno_raskroechnykh_tsentrov_planovoe_to_i_srochnyy_remont.png [DESCRIPTION] => [HANDLER_ID] => [EXTERNAL_ID] => rsa0tosofug352oe8d5xw5u91jl3rk1n [VERSION_ORIGINAL_ID] => [META] => [SRC] => /upload/iblock/060/j6arffnsnmuihsxqcnl2fs0ogyiamsdg/servisnoe_obsluzhivanie_formatno_raskroechnykh_tsentrov_planovoe_to_i_srochnyy_remont.png [UNSAFE_SRC] => /upload/iblock/060/j6arffnsnmuihsxqcnl2fs0ogyiamsdg/servisnoe_obsluzhivanie_formatno_raskroechnykh_tsentrov_planovoe_to_i_srochnyy_remont.png [SAFE_SRC] => /upload/iblock/060/j6arffnsnmuihsxqcnl2fs0ogyiamsdg/servisnoe_obsluzhivanie_formatno_raskroechnykh_tsentrov_planovoe_to_i_srochnyy_remont.png [ALT] => Сервисное обслуживание форматно-раскроечных центров плановое ТО и срочный ремонт [TITLE] => Сервисное обслуживание форматно-раскроечных центров плановое ТО и срочный ремонт ) [~PREVIEW_PICTURE] => 26202 [LANG_DIR] => / [~LANG_DIR] => / [CODE] => servisnoe-obsluzhivanie-formatno-raskroechnykh-tsentrov-planovoe-to-i-srochnyy-remont [~CODE] => servisnoe-obsluzhivanie-formatno-raskroechnykh-tsentrov-planovoe-to-i-srochnyy-remont [EXTERNAL_ID] => 4654 [~EXTERNAL_ID] => 4654 [IBLOCK_TYPE_ID] => content [~IBLOCK_TYPE_ID] => content [IBLOCK_CODE] => journal [~IBLOCK_CODE] => journal [IBLOCK_EXTERNAL_ID] => [~IBLOCK_EXTERNAL_ID] => [LID] => s2 [~LID] => s2 [EDIT_LINK] => [DELETE_LINK] => [DISPLAY_ACTIVE_FROM] => [FIELDS] => Array ( [DATE_CREATE] => 12.08.2026 08:23:29 ) [DISPLAY_PROPERTIES] => Array ( ) [IPROPERTY_VALUES] => Array ( [SECTION_META_TITLE] => Сервисное обслуживание форматно-раскроечных центров плановое ТО и срочный ремонт [SECTION_PAGE_TITLE] => Сервисное обслуживание форматно-раскроечных центров плановое ТО и срочный ремонт ) )

Форматно-раскроечные центры
Сервисное обслуживание форматно-раскроечных центров плановое ТО и срочный ремонт
18.08.2026 08:27:16-
выработка более 0,05 мм на длине хода — приводит к систематической погрешности реза, которую не удаётся скомпенсировать настройкой;
-
локальные вмятины на дорожках качения — проявляются как характерный «щелчок» при проходе определённой отметки и плавающая ширина детали на повторных резах при неизменных настройках Росстип: Признаки износа направляющих;
-
«полигонинг» (микровибрация) из-за эллиптичности роликов — вызывает характерный шум, которого раньше не было, особенно в определённых зонах хода;
-
рост усилия хода после прогрева или на холодную — свидетельствует о дисбалансе преднатяга или смазки, который уже не устраняется регулировкой.
Шпиндельный узел: пять признаков критического износа
Шпиндель форматно-раскроечного центра — это высокоточный узел, работающий на частотах вращения до 4 100–6 800 об/мин. Его ресурс напрямую зависит от качества смазки, отсутствия перегрузок и своевременности замены подшипников. Пять безошибочных признаков, указывающих на необходимость ремонта или замены шпинделя X-SPT: 5 признаков неисправности шпинделя:
-
повышенная вибрация и биение — самый красноречивый признак проблемы; биение посадочного места в радиальном и осевом направлениях не должно превышать 0,03 мм;
-
посторонние шумы — гул, скрежет, вой, которых раньше не было; к моменту появления шума сепаратор подшипника, как правило, уже разрушен;
-
перегрев корпуса — температура шпинделя не должна превышать температуру воздуха в цехе более чем на 50 °C;
-
потеря мощности и остановки под нагрузкой — особенно заметны при входе пилы в плотный материал;
-
отклонения от заданных размеров — если обрабатываемая заготовка получается с устойчивой конусностью, значит, изношены подшипники шпинделя и направляющие станины Познайка: Признаки износа промышленного оборудования.
Таблица 1. Ключевые признаки физического износа и пороговые значения для принятия решения
|
Узел / Параметр |
Допустимое значение (исправное состояние) |
Критическое значение (требуется замена) |
Метод контроля |
|---|---|---|---|
|
Биение шпинделя (радиальное/осевое) |
≤ 0,03 мм |
> 0,05 мм |
индикатор часового типа на посадочном месте |
|
Износ направляющих каретки |
≤ 0,05 мм на длине хода |
> 0,1 мм на длине 1000 мм |
поверочная линейка + щупы; лазерный интерферометр |
|
Точность позиционирования толкателя |
±0,02 мм |
> ±0,05 мм |
контрольный рез с последующим обмером партии деталей |
|
Температура шпинделя (превышение над t цеха) |
≤ 30 °C |
> 50 °C |
пирометр, еженедельный контроль |
|
Точность распиливания |
±0,15 мм |
> ±0,3 мм |
ГОСТ 24610-91, контрольные резы |
|
Люфт каретки (поперечный) |
отсутствует |
ощутимый рукой; плавающая ширина детали |
ручной контроль, пробное пиление |
Моральный износ: когда станок ещё работает, но уже проигрывает
Моральный износ — это процесс постепенного обесценения оборудования по мере появления на рынке более совершенных аналогов. В отличие от физического износа, моральный не связан с состоянием «железа»: станок может быть в идеальном механическом состоянии, но безнадёжно отставать по производительности, энергоэффективности и функциональным возможностям. Системы ЧПУ морально устаревают значительно быстрее, чем механическая часть станка: электроника и ПО устаревают за годы, а не за десятилетия, как механика Модмаш-Софт: Модернизация ЧПУ.
Основные признаки морального износа форматно-раскроечного центра:
-
невозможность интеграции с современными CAM-системами — если стойка ЧПУ не поддерживает постпроцессоры, используемые в цехе, и не может получать карты раскроя напрямую из программ оптимизации;
-
отсутствие функции пакетного раскроя — старые модели форматников, в отличие от современных центров DELTAMACHINERY и JIYU, не способны распускать пачку из 5–7 листов, что критически ограничивает производительность Станкомплект: Выбор раскроечного станка;
-
высокое энергопотребление на единицу продукции — устаревшие двигатели потребляют на 30–40% больше энергии при той же производительности по сравнению с современными сервоприводами с обратной связью;
-
невозможность автоматической загрузки и этикетирования — старые контроллеры не поддерживают промышленные протоколы EtherCAT и Modbus, необходимые для интеграции дополнительных модулей;
-
отсутствие сервисной поддержки и запасных частей — если производитель снял модель с производства и прекратил выпуск запчастей, каждый ремонт превращается в поиск аналогов с непредсказуемым результатом.
Таблица 2. Сравнение затрат: ремонт, модернизация или покупка нового ФРЦ
|
Вариант |
Ориентировочный бюджет, руб. |
Прирост производительности |
Срок окупаемости (2 смены) |
Когда оправдано |
|---|---|---|---|---|
|
Капитальный ремонт (замена направляющих + шпинделя) |
200 000 – 400 000 |
восстановление до паспортных значений |
немедленно (устранение брака) |
износ механики не превышает критических значений; остальные узлы исправны |
|
Комплексная модернизация (ЧПУ + сервоприводы + автозагрузка) |
600 000 – 1 200 000 |
20–40 % |
12–24 месяца |
механика в допусках; морально устарела система управления |
|
Покупка нового ФРЦ (DELTAMACHINERY DM-832PS, JIYU KS-933) |
4 000 000 – 7 000 000 |
до 300 % (при переходе с форматника на пакетный раскрой) |
12–18 месяцев |
физический износ механики превысил критические пороги; моральный износ не позволяет интегрироваться в цифровой контур цеха |
|
Аренда ФРЦ под пиковые нагрузки |
от 80 000 / мес. |
закрытие пиковых потребностей |
немедленно |
сезонные всплески заказов; объёмы недостаточны для покупки |
Экономическая целесообразность модернизации по сравнению с заменой новым оборудованием определяется на основе неравенства: затраты на модернизацию не должны превышать половины стоимости нового станка сопоставимого класса Профиз: Модернизировать или купить новое. Если стоимость апгрейда приближается к 50 % цены нового ФРЦ — однозначно выгоднее покупать новую машину с заводской гарантией и полным ресурсом.
Нормативная база: на что опираться при оценке состояния
Оценка точности форматно-раскроечного центра должна проводиться в соответствии с ГОСТ 24610-91 («Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности»), который распространяется на круглопильные станки, в том числе с программным управлением ГОСТ 24610-91. Стандарт устанавливает, что точность установки станка по уровню не должна превышать 0,1 мм на длине 1000 мм. Для станков нормальной точности допустимый износ направляющих составляет 0,2 мм на длине 1000 мм, а для прецизионного оборудования — 0,002–0,03 мм DN Energy: Величина допустимого износа направляющих.
Требования безопасности при эксплуатации и ремонте деревообрабатывающего оборудования определяются ГОСТ 12.2.026.0-93, который регламентирует устройство защитных ограждений, блокировок и аварийного останова ГОСТ 12.2.026.0-93. Термины и определения в области технического обслуживания и ремонта устанавливает ГОСТ 18322-2016 ГОСТ 18322-2016.
Оснастка DELTA TOOLS и DELTA ABRASIVE: качество, которое продлевает жизнь станка
Значительная часть внеплановых ремонтов связана не с поломкой станка как таковой, а с использованием некачественной или изношенной оснастки. Работа тупыми дисками вызывает перегрузку двигателя и перегрев шпинделя; пиление дисками с нарушенной балансировкой ведёт к вибрациям, разрушающим подшипники. Использование качественных пильных дисков DELTA TOOLS, прошедших динамическую балансировку и вальцовку, снижает нагрузку на привод и шпиндельный узел. Алмазные диски DELTA TOOLS 350×4,4×30 Z=72 с ресурсом до 400 тыс. погонных метров реза и подрезные пилы, исключающие сколы на ламинированных покрытиях, в сочетании с абразивными вкладышами DELTA ABRASIVE для финишной обработки кромок продлевают ресурс как самой оснастки, так и узлов станка DELTA TOOLS: Алмазный диск 350×4,4×30 Z=72.
Список технических источников
-
ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://meganorm.ru/Data1/4/4147/index.htm
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://normativ.kontur.ru/document?moduleId=1&documentId=274181
-
ГОСТ 18322-2016. Система технического обслуживания и ремонта техники. Термины и определения. URL: https://docs.cntd.ru/document/1200144952
-
Росстип. Форматная тележка и её направляющие: роликовые, шариковые и линейные системы, жёсткость, износ и калибровка точности, 2025. URL: https://rosstip.ru/news/8857-formatnaya-telezhka-i-ejo-napravlyayushchie-rolikovye-sharikovye-i-linejnye-sistemy-zhjostkost-iznos-i-kalibrovka-tochnosti
-
Познайка. Признаки износа промышленного оборудования, 2021. URL: https://poznayka.org/s42985t1.html
-
Профиз. Модернизировать оборудование или приобрести новое: как рассчитать выгоду, 2026. URL: https://www.profiz.ru/peo/3_2026/modernizaciya_ili_pokupka/
-
Станкомплект. Выбор раскроечного станка для производства мебели, 2025. URL: https://stancomplect.com/ru/vybor-raskroinoho-stanka-dlia-proyzvodstva-mebely
-
DELTA TOOLS. Алмазный диск 350×4,4×30 Z=72: техническое описание. URL: https://belebey.stroylandiya.ru/products/almaznyy-disk-po-ldsp-i-mdf-delta-tools-350x4-4x30-mm/
Форматно-раскроечный центр с ЧПУ — это технологическое ядро мебельного цеха, от стабильности которого зависит работа всего производственного цеха. Однако даже самые надёжные машины, такие как DELTAMACHINERY DM-832PS или JIYU KS-933, со временем теряют свои первоначальные характеристики. Важно вовремя отличить устранимый износ, поддающийся плановому ремонту, от критического, когда дальнейшая эксплуатация экономически нецелесообразна. Инженеры «Дельта-Техно» в этом материале систематизируют признаки физического и морального износа, на которые следует ориентироваться при принятии решения о замене оборудования.
Физический износ: когда механика и электроника сигнализируют об усталости
Физический износ — это закономерный процесс постепенного поверхностного разрушения материала деталей, сопровождающийся изменением их геометрии и ухудшением эксплуатационных характеристик. Согласно методическим указаниям, физический износ определяется на основании визуального осмотра и экспертной шкалы, оценивающей техническое состояние оборудования Метод экспертизы состояния промышленного оборудования. Для форматно-раскроечного центра ключевыми узлами, подверженными износу, являются направляющие каретки, шпиндельный узел, приводные ремни и электронные компоненты системы управления.
Направляющие каретки и подвижные соединения
Критические признаки износа направляющих, при которых ремонт становится экономически нецелесообразным:
-
выработка более 0,05 мм на длине хода — приводит к систематической погрешности реза, которую не удаётся скомпенсировать настройкой;
-
локальные вмятины на дорожках качения — проявляются как характерный «щелчок» при проходе определённой отметки и плавающая ширина детали на повторных резах при неизменных настройках Росстип: Признаки износа направляющих;
-
«полигонинг» (микровибрация) из-за эллиптичности роликов — вызывает характерный шум, которого раньше не было, особенно в определённых зонах хода;
-
рост усилия хода после прогрева или на холодную — свидетельствует о дисбалансе преднатяга или смазки, который уже не устраняется регулировкой.
Шпиндельный узел: пять признаков критического износа
Шпиндель форматно-раскроечного центра — это высокоточный узел, работающий на частотах вращения до 4 100–6 800 об/мин. Его ресурс напрямую зависит от качества смазки, отсутствия перегрузок и своевременности замены подшипников. Пять безошибочных признаков, указывающих на необходимость ремонта или замены шпинделя X-SPT: 5 признаков неисправности шпинделя:
-
повышенная вибрация и биение — самый красноречивый признак проблемы; биение посадочного места в радиальном и осевом направлениях не должно превышать 0,03 мм;
-
посторонние шумы — гул, скрежет, вой, которых раньше не было; к моменту появления шума сепаратор подшипника, как правило, уже разрушен;
-
перегрев корпуса — температура шпинделя не должна превышать температуру воздуха в цехе более чем на 50 °C;
-
потеря мощности и остановки под нагрузкой — особенно заметны при входе пилы в плотный материал;
-
отклонения от заданных размеров — если обрабатываемая заготовка получается с устойчивой конусностью, значит, изношены подшипники шпинделя и направляющие станины Познайка: Признаки износа промышленного оборудования.
Таблица 1. Ключевые признаки физического износа и пороговые значения для принятия решения
|
Узел / Параметр |
Допустимое значение (исправное состояние) |
Критическое значение (требуется замена) |
Метод контроля |
|---|---|---|---|
|
Биение шпинделя (радиальное/осевое) |
≤ 0,03 мм |
> 0,05 мм |
индикатор часового типа на посадочном месте |
|
Износ направляющих каретки |
≤ 0,05 мм на длине хода |
> 0,1 мм на длине 1000 мм |
поверочная линейка + щупы; лазерный интерферометр |
|
Точность позиционирования толкателя |
±0,02 мм |
> ±0,05 мм |
контрольный рез с последующим обмером партии деталей |
|
Температура шпинделя (превышение над t цеха) |
≤ 30 °C |
> 50 °C |
пирометр, еженедельный контроль |
|
Точность распиливания |
±0,15 мм |
> ±0,3 мм |
ГОСТ 24610-91, контрольные резы |
|
Люфт каретки (поперечный) |
отсутствует |
ощутимый рукой; плавающая ширина детали |
ручной контроль, пробное пиление |
Моральный износ: когда станок ещё работает, но уже проигрывает
Моральный износ — это процесс постепенного обесценения оборудования по мере появления на рынке более совершенных аналогов. В отличие от физического износа, моральный не связан с состоянием «железа»: станок может быть в идеальном механическом состоянии, но безнадёжно отставать по производительности, энергоэффективности и функциональным возможностям. Системы ЧПУ морально устаревают значительно быстрее, чем механическая часть станка: электроника и ПО устаревают за годы, а не за десятилетия, как механика Модмаш-Софт: Модернизация ЧПУ.
Основные признаки морального износа форматно-раскроечного центра:
-
невозможность интеграции с современными CAM-системами — если стойка ЧПУ не поддерживает постпроцессоры, используемые в цехе, и не может получать карты раскроя напрямую из программ оптимизации;
-
отсутствие функции пакетного раскроя — старые модели форматников, в отличие от современных центров DELTAMACHINERY и JIYU, не способны распускать пачку из 5–7 листов, что критически ограничивает производительность Станкомплект: Выбор раскроечного станка;
-
высокое энергопотребление на единицу продукции — устаревшие двигатели потребляют на 30–40% больше энергии при той же производительности по сравнению с современными сервоприводами с обратной связью;
-
невозможность автоматической загрузки и этикетирования — старые контроллеры не поддерживают промышленные протоколы EtherCAT и Modbus, необходимые для интеграции дополнительных модулей;
-
отсутствие сервисной поддержки и запасных частей — если производитель снял модель с производства и прекратил выпуск запчастей, каждый ремонт превращается в поиск аналогов с непредсказуемым результатом.
Таблица 2. Сравнение затрат: ремонт, модернизация или покупка нового ФРЦ
|
Вариант |
Ориентировочный бюджет, руб. |
Прирост производительности |
Срок окупаемости (2 смены) |
Когда оправдано |
|---|---|---|---|---|
|
Капитальный ремонт (замена направляющих + шпинделя) |
200 000 – 400 000 |
восстановление до паспортных значений |
немедленно (устранение брака) |
износ механики не превышает критических значений; остальные узлы исправны |
|
Комплексная модернизация (ЧПУ + сервоприводы + автозагрузка) |
600 000 – 1 200 000 |
20–40 % |
12–24 месяца |
механика в допусках; морально устарела система управления |
|
Покупка нового ФРЦ (DELTAMACHINERY DM-832PS, JIYU KS-933) |
4 000 000 – 7 000 000 |
до 300 % (при переходе с форматника на пакетный раскрой) |
12–18 месяцев |
физический износ механики превысил критические пороги; моральный износ не позволяет интегрироваться в цифровой контур цеха |
|
Аренда ФРЦ под пиковые нагрузки |
от 80 000 / мес. |
закрытие пиковых потребностей |
немедленно |
сезонные всплески заказов; объёмы недостаточны для покупки |
Экономическая целесообразность модернизации по сравнению с заменой новым оборудованием определяется на основе неравенства: затраты на модернизацию не должны превышать половины стоимости нового станка сопоставимого класса Профиз: Модернизировать или купить новое. Если стоимость апгрейда приближается к 50 % цены нового ФРЦ — однозначно выгоднее покупать новую машину с заводской гарантией и полным ресурсом.
Нормативная база: на что опираться при оценке состояния
Оценка точности форматно-раскроечного центра должна проводиться в соответствии с ГОСТ 24610-91 («Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности»), который распространяется на круглопильные станки, в том числе с программным управлением ГОСТ 24610-91. Стандарт устанавливает, что точность установки станка по уровню не должна превышать 0,1 мм на длине 1000 мм. Для станков нормальной точности допустимый износ направляющих составляет 0,2 мм на длине 1000 мм, а для прецизионного оборудования — 0,002–0,03 мм DN Energy: Величина допустимого износа направляющих.
Требования безопасности при эксплуатации и ремонте деревообрабатывающего оборудования определяются ГОСТ 12.2.026.0-93, который регламентирует устройство защитных ограждений, блокировок и аварийного останова ГОСТ 12.2.026.0-93. Термины и определения в области технического обслуживания и ремонта устанавливает ГОСТ 18322-2016 ГОСТ 18322-2016.
Оснастка DELTA TOOLS и DELTA ABRASIVE: качество, которое продлевает жизнь станка
Значительная часть внеплановых ремонтов связана не с поломкой станка как таковой, а с использованием некачественной или изношенной оснастки. Работа тупыми дисками вызывает перегрузку двигателя и перегрев шпинделя; пиление дисками с нарушенной балансировкой ведёт к вибрациям, разрушающим подшипники. Использование качественных пильных дисков DELTA TOOLS, прошедших динамическую балансировку и вальцовку, снижает нагрузку на привод и шпиндельный узел. Алмазные диски DELTA TOOLS 350×4,4×30 Z=72 с ресурсом до 400 тыс. погонных метров реза и подрезные пилы, исключающие сколы на ламинированных покрытиях, в сочетании с абразивными вкладышами DELTA ABRASIVE для финишной обработки кромок продлевают ресурс как самой оснастки, так и узлов станка DELTA TOOLS: Алмазный диск 350×4,4×30 Z=72.
Список технических источников
-
ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://meganorm.ru/Data1/4/4147/index.htm
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://normativ.kontur.ru/document?moduleId=1&documentId=274181
-
ГОСТ 18322-2016. Система технического обслуживания и ремонта техники. Термины и определения. URL: https://docs.cntd.ru/document/1200144952
-
Росстип. Форматная тележка и её направляющие: роликовые, шариковые и линейные системы, жёсткость, износ и калибровка точности, 2025. URL: https://rosstip.ru/news/8857-formatnaya-telezhka-i-ejo-napravlyayushchie-rolikovye-sharikovye-i-linejnye-sistemy-zhjostkost-iznos-i-kalibrovka-tochnosti
-
Познайка. Признаки износа промышленного оборудования, 2021. URL: https://poznayka.org/s42985t1.html
-
Профиз. Модернизировать оборудование или приобрести новое: как рассчитать выгоду, 2026. URL: https://www.profiz.ru/peo/3_2026/modernizaciya_ili_pokupka/
-
Станкомплект. Выбор раскроечного станка для производства мебели, 2025. URL: https://stancomplect.com/ru/vybor-raskroinoho-stanka-dlia-proyzvodstva-mebely
-
DELTA TOOLS. Алмазный диск 350×4,4×30 Z=72: техническое описание. URL: https://belebey.stroylandiya.ru/products/almaznyy-disk-po-ldsp-i-mdf-delta-tools-350x4-4x30-mm/
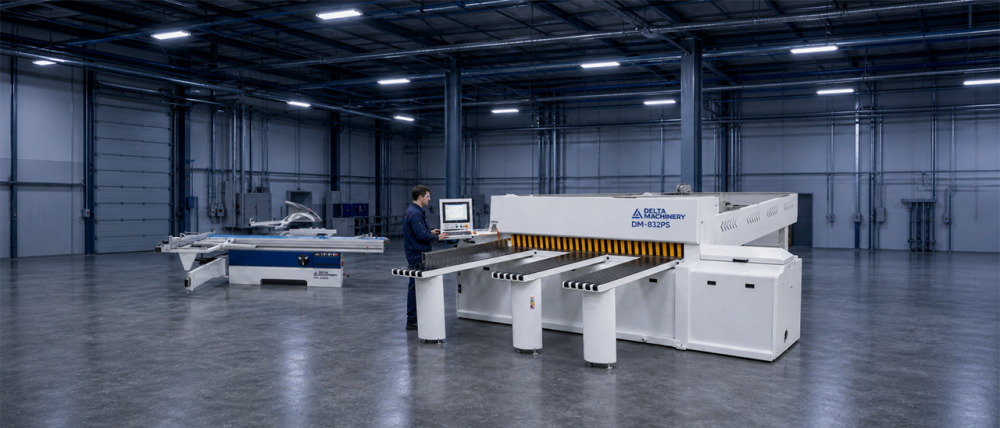
Форматно-раскроечные центры
Когда пора менять форматно-раскроечный центр на новый признаки морального и физического износа
18.08.2026 08:27:56