


Когда пора менять форматно-раскроечный станок на раскроечный центр с ЧПУ
Часто задаваемые вопросы
Похожие статьи
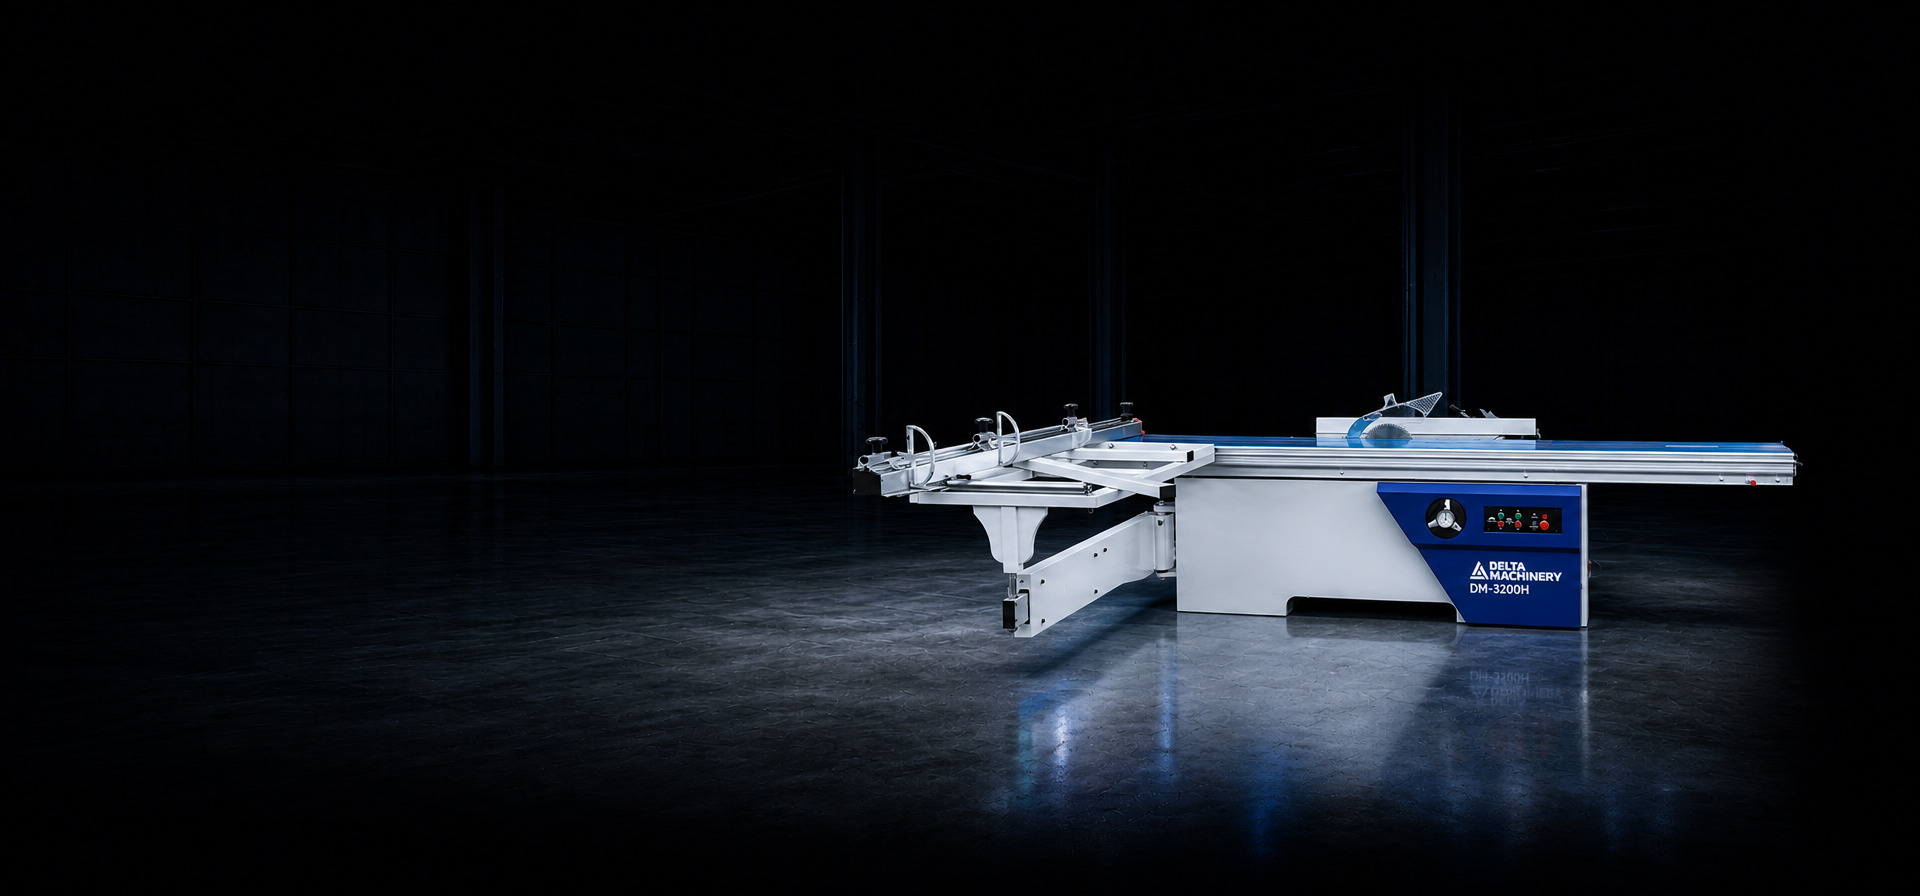
- Станина — основание, на котором закрепляются все основные элементы и механизмы. Чем устойчивее и «жестче» станина, тем выше точность реза. Массивные станины лучше поглощают вибрации, исключая даже малейшие колебания.
- Пильный узел — состоит из основной и подрезной пилы, каждая, как правило, имеет собственный привод. Основная пила выполняет сквозной пропил, подрезная предотвращает сколы на нижней поверхности плиты.
- Рабочие столы — основной неподвижный стол (под ним располагается пильный узел), левый поперечный (форматный) стол, подвижный, для подачи материала, и правый стол для поддержки отрезанных частей.
- Каретка — механизм, с помощью которого по направляющим передвигается левый стол. Современные модели оснащаются алюминиевыми каретками, что обеспечивает небольшой вес и плавность хода.
- Упоры и линейки — служат для точного позиционирования заготовки и контроля размеров пропила.
Подвижная каретка форматно-раскроечного станка движется по направляющим. В зависимости от класса оборудования используются направляющие на основе роликовых линейных подшипников или сдвоенных роликов, что исключает точечные нагрузки на рабочие поверхности и уменьшает износ.
Сравнение классов оборудования
Современный рынок предлагает несколько типов форматно-раскроечных станков, которые различаются по уровню автоматизации, производительности и стоимости. Выбор подходящего класса напрямую зависит от объёмов производства и требуемой точности.
| Тип оборудования | Точность раскроя | Скорость подачи | Мощность привода | Область применения |
| Форматно-раскроечный станок с кареткой (ручной) | ±0,2-0,5 мм | 20-30 м/мин | 3-10 кВт | Мелкосерийное производство, столярные мастерские |
| Раскроечный центр с ЧПУ | ±0,1-0,15 мм | 0-100 м/мин (рабочая) / до 150 м/мин (холостой ход) | 5-22 кВт | Крупносерийное и массовое производство |
| Обрабатывающий центр с ЧПУ (Nesting) | ±0,1 мм | до 95 м/мин (перемещение) | 7-22 кВт | Гибкое производство, криволинейные детали, полная автоматизация |
Для небольших мастерских и производств с ограниченным бюджетом оптимальным выбором будет станок с ручной кареткой. Для крупных мебельных фабрик, где важна высокая производительность и стабильное качество, стоит рассмотреть раскроечные центры с ЧПУ. Обрабатывающие центры с ЧПУ (Nesting) обеспечивают максимальную гибкость, позволяя выполнять не только раскрой, но и сверление, пазование и создание криволинейных деталей.
Таблица 2. Сравнение технических характеристик популярных моделей
| Модель | Длина раскроя, мм | Мощность основной/подрезной пилы, кВт | Точность раскроя, мм | Вес, кг |
| JIYU KS933 (ЧПУ) | 3200 | 18 / 2 | ±0,15 | 6500 |
| JIYU KS938 (ЧПУ) | 3200 | 18 / 2 | ±0,15 | 6800 |
| DELTAMACHINERY DM-3200S (ручной) | 3200 | 5,5 / 1,1 | ±0,2-0,5 | 850 |
| DELTAMACHINERY DM-3200H (ручной) | 3200 | 5,5 / 0,75 | ±0,2-0,5 | 700 |
Как видно из таблицы, раскроечные центры с ЧПУ, такие как JIYU KS933 и KS938, обладают значительно большей мощностью (18 кВт основной привод) и массой (более 6,5 тонн), что позволяет им работать в режиме высоких нагрузок на крупных производствах. В то же время ручные станки, например DELTAMACHINERY DM-3200S или DELTAMACHINERY DM-3200H, легче и экономичнее, но требуют высокой квалификации оператора для достижения заявленной точности.
Важно отметить, что на производительность форматно-раскроечного станка большое влияние оказывает корректно составленная карта раскроя. Карты раскроя могут быть составлены как вручную технологом, так и при помощи специальных программ для оптимизации раскроя, например «Базис Мебельщик». Для достижения наилучших результатов рекомендуется учитывать ширину пропила (4-5 мм) и предусматривать компенсационные припуски по периметру (10-20 мм).
При выборе форматно-раскроечного станка также следует учитывать требования к точности, регламентированные ГОСТ 24610-91. Этот стандарт распространяется на круглопильные станки, предназначенные для чернового раскроя в пакетах или по одной древесностружечных, древесноволокнистых плит, фанеры и других крупноформатных плитных и листовых материалов из древесины, в том числе на станки с программным управлением.
Отдельно стоит отметить преимущества форматно-раскроечных станков перед другими типами раскроечного оборудования. По сравнению с ленточнопильными станками, ФРС обеспечивают значительно более высокую точность реза (±0,2-0,5 мм против ±1-1,5 мм) и лучшее качество кромки. По сравнению с раскроечными центрами с ЧПУ, ручные форматно-раскроечные станки выигрывают в цене и простоте обслуживания, хотя и уступают в производительности и автоматизации процесса.
Для крупных производств, ориентированных на массовый выпуск продукции, оптимальным выбором могут стать автоматизированные форматно-раскроечные центры с ЧПУ. В частности, модели JIYU KS933 и KS938 обеспечивают высокую производительность благодаря мощности основного привода 18 кВт и возможности пакетного раскроя. Точность распиливания в пределах ±0,15 мм достигается за счёт идеального сочетания управления редуктором и реечного привода. Система управления ЧПУ позволяет редактировать план распиловки и интегрироваться с различным программным обеспечением для раскроя и автоматизации производства. Технические характеристики модели KS938 подробно представлены в документации производителя JIYU.
Список технических источников
- ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://gostbank.metaltorg.ru/gostinfo/1541/
- ЛесПромИнформ. Форматно-раскроечные станки. Часть 1: Обзор конструкций. URL: https://beta.lesprominform.ru/jarticles.html?id=1241
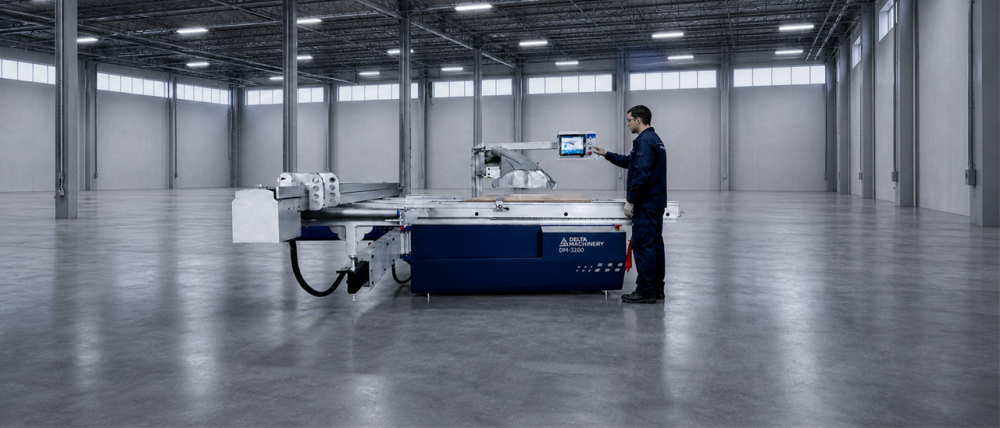
Форматно-раскроечный станок (ФРС) — это один из ключевых видов оборудования на мебельном производстве, без которого невозможно представить изготовление корпусной мебели. В этой статье я расскажу об устройстве, принципе работы и основных критериях выбора форматно-раскроечного станка. Материал будет полезен техническим специалистам, инженерам и руководителям производств, которые хотят разобраться в деталях и принять взвешенное решение при выборе оборудования.
Назначение и область применения
Форматно-раскроечный станок предназначен для раскроя плитных материалов на заготовки заданных размеров. Основная задача оборудования — обеспечить точный, повторяемый распил с минимальными допусками и отсутствием сколов на кромках. Это особенно важно при работе с ламинированными ДСП (ЛДСтП), МДФ, фанерой и другими материалами, где внешний вид кромки напрямую влияет на качество готового изделия. Станок также используется для раскроя массивной древесины, клееных щитов, пластиков, композитов и даже алюминия. Глубина пропила до 200 мм позволяет обрабатывать одновременно несколько плит пакетом по одному шаблону, что значительно повышает производительность.
В мебельном производстве форматно-раскроечные станки применяются для изготовления деталей корпусной мебели, мебельных щитов, погонажных изделий. В классическом технологическом процессе плитный материал сначала раскраивается в размер на ФРС, а затем осуществляется присадка отверстий на сверлильно-присадочном оборудовании для последующей сборки и установки фурнитуры. Кроме того, станки этого типа незаменимы при изготовлении деталей со скошенным краем или при раскрое под углом.
Форматно-раскроечные станки являются оптимальным решением для производств с ограниченной площадью и широко используются для изготовления деталей с углами, отличными от прямых. Кроме того, их часто устанавливают, как резервное оборудование на случай выхода из строя более продвинутых станков. Основные требования к точности и параметрам такого оборудования регламентируются ГОСТ 24610-91 «Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности».
Устройство и принцип работы
Принцип работы форматно-раскроечного станка основан на использовании двух пильных дисков, расположенных в одном узле. Первый — подрезной — имеет небольшой диаметр и используется для прорезки нижнего слоя заготовки (подпиливания). Он вращается в направлении, попутном подаче материала, что предотвращает появление сколов на нижней поверхности плиты. Второй — основной — распиливает материал полностью, обеспечивая сквозной пропил. Пильный узел большинства современных станков имеет возможность наклона от 0 до 45°, что необходимо для выполнения резов под углом.
Основными конструктивными элементами форматно-раскроечного станка являются:
- Станина — основание, на котором закрепляются все основные элементы и механизмы. Чем устойчивее и «жестче» станина, тем выше точность реза. Массивные станины лучше поглощают вибрации, исключая даже малейшие колебания.
- Пильный узел — состоит из основной и подрезной пилы, каждая, как правило, имеет собственный привод. Основная пила выполняет сквозной пропил, подрезная предотвращает сколы на нижней поверхности плиты.
- Рабочие столы — основной неподвижный стол (под ним располагается пильный узел), левый поперечный (форматный) стол, подвижный, для подачи материала, и правый стол для поддержки отрезанных частей.
- Каретка — механизм, с помощью которого по направляющим передвигается левый стол. Современные модели оснащаются алюминиевыми каретками, что обеспечивает небольшой вес и плавность хода.
- Упоры и линейки — служат для точного позиционирования заготовки и контроля размеров пропила.
Подвижная каретка форматно-раскроечного станка движется по направляющим. В зависимости от класса оборудования используются направляющие на основе роликовых линейных подшипников или сдвоенных роликов, что исключает точечные нагрузки на рабочие поверхности и уменьшает износ.
Сравнение классов оборудования
Современный рынок предлагает несколько типов форматно-раскроечных станков, которые различаются по уровню автоматизации, производительности и стоимости. Выбор подходящего класса напрямую зависит от объёмов производства и требуемой точности.
| Тип оборудования | Точность раскроя | Скорость подачи | Мощность привода | Область применения |
| Форматно-раскроечный станок с кареткой (ручной) | ±0,2-0,5 мм | 20-30 м/мин | 3-10 кВт | Мелкосерийное производство, столярные мастерские |
| Раскроечный центр с ЧПУ | ±0,1-0,15 мм | 0-100 м/мин (рабочая) / до 150 м/мин (холостой ход) | 5-22 кВт | Крупносерийное и массовое производство |
| Обрабатывающий центр с ЧПУ (Nesting) | ±0,1 мм | до 95 м/мин (перемещение) | 7-22 кВт | Гибкое производство, криволинейные детали, полная автоматизация |
Для небольших мастерских и производств с ограниченным бюджетом оптимальным выбором будет станок с ручной кареткой. Для крупных мебельных фабрик, где важна высокая производительность и стабильное качество, стоит рассмотреть раскроечные центры с ЧПУ. Обрабатывающие центры с ЧПУ (Nesting) обеспечивают максимальную гибкость, позволяя выполнять не только раскрой, но и сверление, пазование и создание криволинейных деталей.
Таблица 2. Сравнение технических характеристик популярных моделей
| Модель | Длина раскроя, мм | Мощность основной/подрезной пилы, кВт | Точность раскроя, мм | Вес, кг |
| JIYU KS933 (ЧПУ) | 3200 | 18 / 2 | ±0,15 | 6500 |
| JIYU KS938 (ЧПУ) | 3200 | 18 / 2 | ±0,15 | 6800 |
| DELTAMACHINERY DM-3200S (ручной) | 3200 | 5,5 / 1,1 | ±0,2-0,5 | 850 |
| DELTAMACHINERY DM-3200H (ручной) | 3200 | 5,5 / 0,75 | ±0,2-0,5 | 700 |
Как видно из таблицы, раскроечные центры с ЧПУ, такие как JIYU KS933 и KS938, обладают значительно большей мощностью (18 кВт основной привод) и массой (более 6,5 тонн), что позволяет им работать в режиме высоких нагрузок на крупных производствах. В то же время ручные станки, например DELTAMACHINERY DM-3200S или DELTAMACHINERY DM-3200H, легче и экономичнее, но требуют высокой квалификации оператора для достижения заявленной точности.
Важно отметить, что на производительность форматно-раскроечного станка большое влияние оказывает корректно составленная карта раскроя. Карты раскроя могут быть составлены как вручную технологом, так и при помощи специальных программ для оптимизации раскроя, например «Базис Мебельщик». Для достижения наилучших результатов рекомендуется учитывать ширину пропила (4-5 мм) и предусматривать компенсационные припуски по периметру (10-20 мм).
При выборе форматно-раскроечного станка также следует учитывать требования к точности, регламентированные ГОСТ 24610-91. Этот стандарт распространяется на круглопильные станки, предназначенные для чернового раскроя в пакетах или по одной древесностружечных, древесноволокнистых плит, фанеры и других крупноформатных плитных и листовых материалов из древесины, в том числе на станки с программным управлением.
Отдельно стоит отметить преимущества форматно-раскроечных станков перед другими типами раскроечного оборудования. По сравнению с ленточнопильными станками, ФРС обеспечивают значительно более высокую точность реза (±0,2-0,5 мм против ±1-1,5 мм) и лучшее качество кромки. По сравнению с раскроечными центрами с ЧПУ, ручные форматно-раскроечные станки выигрывают в цене и простоте обслуживания, хотя и уступают в производительности и автоматизации процесса.
Для крупных производств, ориентированных на массовый выпуск продукции, оптимальным выбором могут стать автоматизированные форматно-раскроечные центры с ЧПУ. В частности, модели JIYU KS933 и KS938 обеспечивают высокую производительность благодаря мощности основного привода 18 кВт и возможности пакетного раскроя. Точность распиливания в пределах ±0,15 мм достигается за счёт идеального сочетания управления редуктором и реечного привода. Система управления ЧПУ позволяет редактировать план распиловки и интегрироваться с различным программным обеспечением для раскроя и автоматизации производства. Технические характеристики модели KS938 подробно представлены в документации производителя JIYU.
Список технических источников
- ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://gostbank.metaltorg.ru/gostinfo/1541/
- ЛесПромИнформ. Форматно-раскроечные станки. Часть 1: Обзор конструкций. URL: https://beta.lesprominform.ru/jarticles.html?id=1241
Форматно-раскроечные станки
Что такое форматно-раскроечный станок и зачем он нужен на мебельном производстве
18.08.2026 08:27:34- частота вращения пилы — 3000–4000 об/мин (ниже, чем для древесных плит);
- диск с числом зубьев 60–80, комбинированная или трапециевидная заточка;
- принудительное воздушное охлаждение зоны реза (на ряде центров с ЧПУ, например Форматно-раскроечный JIYU KS928, реализованы столы с воздушным поддувом);
- скорость подачи — умеренная, без длительных остановок в пропиле.
Для абразивных пластиков (HPL, компакт-ламинат, Corian, Trespa) производители инструмента, рекомендуют диски с алмазным напылением — твердосплавный инструмент на таких материалах изнашивается неприемлемо быстро
6. Композитные и специальные материалы
Под композитами понимают алюминиевые композитные панели (АКП), стекло- и углепластики, фиброцементные плиты. Станок DM-3200H, к примеру, позиционируется в том числе для раскроя лёгких алюминиевых композитов. Абразивные плиты (фиброцемент, хризотилцемент) крайне агрессивны к инструменту — для них обязателен алмазный диск. При пилении стеклопластиков крайне важна эффективная аспирация: стеклянная пыль опасна для дыхательных путей и ускоряет износ направляющих станка. Ряд производителей, например DELTAMACHINERY, указывает, что их центры предназначены для любых плитных материалов, схожих по физико-механическим свойствам с древесными, включая композиты и хризотилцементные плиты.
Таблица 1. Рекомендуемые параметры пильного диска для разных материалов
|
Материал |
Тип диска |
Число зубьев |
Частота вращения, об/мин |
Особые требования |
|
ЛДСП |
Твердосплавный |
60–92 |
4000–6000 |
Обязательна подрезная пила |
|
МДФ |
Твердосплавный |
60–108 |
4000–6000 |
Контроль остроты во избежание прижогов |
|
Фанера |
Твердосплавный |
80–100 |
4000–5000 |
Косая заточка, подрезная пила |
|
Массив древесины |
Твердосплавный |
48–60 (поперек) |
4000–6000 |
Подрезная пила опциональна |
|
Акрил (ПММА) |
Твердосплавный, алмазный |
60–80 |
3000–4000 |
Охлаждение, низкая скорость подачи |
|
HPL / компакт-ламинат |
Алмазный |
60–80 |
3000–4000 |
Абразивность — обязателен алмаз |
Таблица 2. Примеры совместимости материалов с конкретными моделями станков
|
Модель станка |
Материалы, указанные производителем |
Источник |
|
DELTAMACHINERY DM-3200H |
Плитные материалы (ДСП, МДФ, ДВП), клееные щиты, массив |
https://delta-tehno.ru/product/formatno-raskroechnyy-stanok-dm-3200h.html |
|
DELTAMACHINERY DM832PS |
МДФ, ДСтП, фанера, пластики, композиты, хризотилцементные плиты |
https://delta-tehno.ru/product/formatno-raskroechnyy-tsentr-s-chpu-deltamachinery-dm-832ps.html |
|
DELTAMACHINERY DM-3200 Industrial |
Пиломатериалы, ДСП, ДВП, фанера, листовые материалы, облицованные шпоном/ламинатом/пластиком, массив |
https://delta-tehno.ru/product/formatno-raskroechnyy-stanok-deltamachinery-dm-3200-industrial-.html |
|
Форматно-раскроечный станок DELTAMACHINERY DM-3200S |
ДСП, МДФ, фанера, ламинированные панели, пластик, ПВХ, лёгкие алюминиевые композиты |
https://delta-tehno.ru/product/formatno-raskroechnyy-stanok-dm-3200s.html |
Список технических источников
- ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://protect.gost.ru/document.aspx?control=7&id=158481
- ГОСТ 10632-2014. Плиты древесно-стружечные. Технические условия. URL: https://protect.gost.ru/document.aspx?control=7&id=178224
- DELTAMACHINERY. Техническая документация на серию форматно-раскроечных станков DM. URL: https://deltamachinery.com/documents-library/
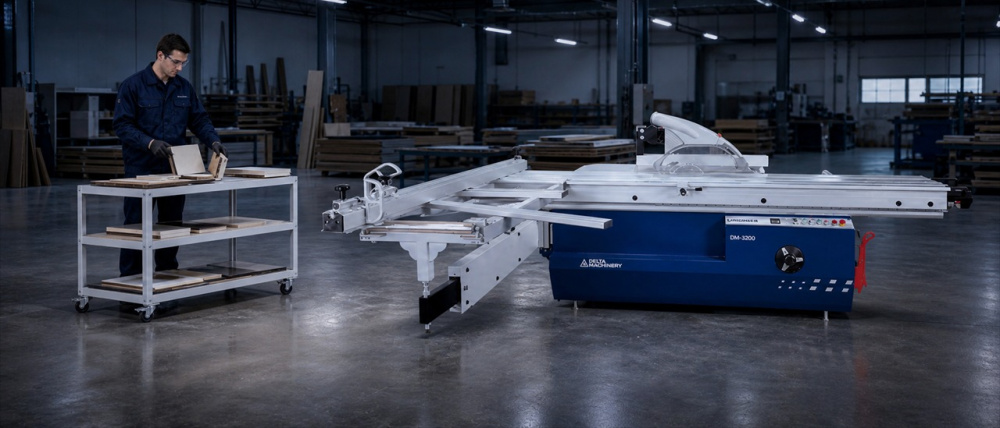
Форматно-раскроечный станок часто воспринимают как узкоспециализированное оборудование для мебельщиков, но его технологические возможности значительно шире. Инженеру, подбирающему оборудование под конкретные задачи, важно понимать, где заканчивается стандартный раскрой ЛДСП и начинается обработка более требовательных материалов — от хрупкого акрила до абразивного HPL. Разберем спектр обрабатываемых материалов по группам, опираясь на спецификации производителей, практику эксплуатации и требования ГОСТ 24610-91 к точности круглопильных станков, а также стандарты на сами плитные материалы.
1. Древесно-стружечные плиты (ДСП, ЛДСП)
Основа мебельного производства. ГОСТ 10632-2014 «Плиты древесно-стружечные. Технические условия» определяет плиты общего назначения, применяемые для производства мебели. Главная задача при раскрое ламинированной ДСП — избежать сколов декоративного слоя на нижней кромке. Для этого форматник оснащается подрезной пилой, надрезающей облицовку на 1–2 мм до выхода основной пилы. При правильно подобранном диске, и отлаженном подрезном узле достигается рез без сколов. Пакетный раскрой на горизонтальных форматниках с ЛДСП как правило не применяют — листы скользят друг по другу, что ведёт к браку. Но это возможно с применением так называемой прижимной балки, которая исключает сдвиги.
2. Древесноволокнистые плиты средней плотности (МДФ)
МДФ — мелкодисперсная фракция древесины. ГОСТ 4598-2018 «Плиты древесно-волокнистые мокрого способа производства» распространяется на плиты, применяемые в том числе в мебельной промышленности. Плотная однородная структура МДФ предъявляет повышенные требования к остроте инструмента: тупой диск не столько режет, сколько уплотняет волокно, вызывая прижоги и подгорание торца. МДФ с акриловым покрытием требует особенно аккуратной подачи: перегрев ведёт к оплавлению акрила и налипанию на зубья пилы.
3. Фанера
Слоистая структура фанеры создаёт знакопеременные нагрузки на режущую кромку. При выходе пилы с нижней стороны неизбежны сколы шпона, особенно на поперечных волокнах. Минимизировать сколы помогает подрезная пила и диск с увеличенным количеством зубьев (80–100) с чередующейся косой заточкой. На ряде моделей станков, DELTAMACHINERY DM-3200 Industrial, предусмотрен раскрой фанеры как облицованной, так и необлицованной, наряду с другими плитными материалами.
4. Массив древесины и клееные щиты
В отличие от плитных материалов массив имеет выраженную волокнистую структуру. При пилении вдоль волокон особых сложностей не возникает. Поперечный рез требует большего числа зубьев и более низкой скорости подачи каретки. Клееные щиты пилятся аналогично массиву, однако наличие клеевых швов ускоряет затупление инструмента. Подрезная пила при работе с массивом необязательна — сколы на нижней стороне не так критичны, как на ламинированных плитах. Тем не менее такие станки, как Форматно-раскроечный станок DELTAMACHINERY DM-3200S, предусматривают подрезной узел с независимым электромотором, что полезно при комбинированной обработке массива и ламинированных материалов.
5. Пластики и полимеры (акрил, поликарбонат, ПВХ, ПЭТ)
Главный враг при пилении термопластов — нагрев. Акрил (ПММА) и поликарбонат при превышении температуры стеклования плавятся и налипают на диск, что мгновенно портит рез. Практические рекомендации сводятся к следующему:
- частота вращения пилы — 3000–4000 об/мин (ниже, чем для древесных плит);
- диск с числом зубьев 60–80, комбинированная или трапециевидная заточка;
- принудительное воздушное охлаждение зоны реза (на ряде центров с ЧПУ, например Форматно-раскроечный JIYU KS928, реализованы столы с воздушным поддувом);
- скорость подачи — умеренная, без длительных остановок в пропиле.
Для абразивных пластиков (HPL, компакт-ламинат, Corian, Trespa) производители инструмента, рекомендуют диски с алмазным напылением — твердосплавный инструмент на таких материалах изнашивается неприемлемо быстро
6. Композитные и специальные материалы
Под композитами понимают алюминиевые композитные панели (АКП), стекло- и углепластики, фиброцементные плиты. Станок DM-3200H, к примеру, позиционируется в том числе для раскроя лёгких алюминиевых композитов. Абразивные плиты (фиброцемент, хризотилцемент) крайне агрессивны к инструменту — для них обязателен алмазный диск. При пилении стеклопластиков крайне важна эффективная аспирация: стеклянная пыль опасна для дыхательных путей и ускоряет износ направляющих станка. Ряд производителей, например DELTAMACHINERY, указывает, что их центры предназначены для любых плитных материалов, схожих по физико-механическим свойствам с древесными, включая композиты и хризотилцементные плиты.
Таблица 1. Рекомендуемые параметры пильного диска для разных материалов
|
Материал |
Тип диска |
Число зубьев |
Частота вращения, об/мин |
Особые требования |
|
ЛДСП |
Твердосплавный |
60–92 |
4000–6000 |
Обязательна подрезная пила |
|
МДФ |
Твердосплавный |
60–108 |
4000–6000 |
Контроль остроты во избежание прижогов |
|
Фанера |
Твердосплавный |
80–100 |
4000–5000 |
Косая заточка, подрезная пила |
|
Массив древесины |
Твердосплавный |
48–60 (поперек) |
4000–6000 |
Подрезная пила опциональна |
|
Акрил (ПММА) |
Твердосплавный, алмазный |
60–80 |
3000–4000 |
Охлаждение, низкая скорость подачи |
|
HPL / компакт-ламинат |
Алмазный |
60–80 |
3000–4000 |
Абразивность — обязателен алмаз |
Таблица 2. Примеры совместимости материалов с конкретными моделями станков
|
Модель станка |
Материалы, указанные производителем |
Источник |
|
DELTAMACHINERY DM-3200H |
Плитные материалы (ДСП, МДФ, ДВП), клееные щиты, массив |
https://delta-tehno.ru/product/formatno-raskroechnyy-stanok-dm-3200h.html |
|
DELTAMACHINERY DM832PS |
МДФ, ДСтП, фанера, пластики, композиты, хризотилцементные плиты |
https://delta-tehno.ru/product/formatno-raskroechnyy-tsentr-s-chpu-deltamachinery-dm-832ps.html |
|
DELTAMACHINERY DM-3200 Industrial |
Пиломатериалы, ДСП, ДВП, фанера, листовые материалы, облицованные шпоном/ламинатом/пластиком, массив |
https://delta-tehno.ru/product/formatno-raskroechnyy-stanok-deltamachinery-dm-3200-industrial-.html |
|
Форматно-раскроечный станок DELTAMACHINERY DM-3200S |
ДСП, МДФ, фанера, ламинированные панели, пластик, ПВХ, лёгкие алюминиевые композиты |
https://delta-tehno.ru/product/formatno-raskroechnyy-stanok-dm-3200s.html |
Список технических источников
- ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://protect.gost.ru/document.aspx?control=7&id=158481
- ГОСТ 10632-2014. Плиты древесно-стружечные. Технические условия. URL: https://protect.gost.ru/document.aspx?control=7&id=178224
- DELTAMACHINERY. Техническая документация на серию форматно-раскроечных станков DM. URL: https://deltamachinery.com/documents-library/
Форматно-раскроечные станки
Какие материалы можно пилить на форматно-раскроечном станке: ДСП, МДФ, массив и другие
18.08.2026 08:28:36- Подрезная пила — малый диск (80–120 мм), вращается попутно подаче, надрезая нижний облицовочный слой плиты на 1–2 мм. Её основная задача — исключить скол ламината или шпона на выходе основной пилы.
- Основная пила — диск диаметром 300–400 мм (на тяжёлых станках до 450 мм), выполняет сквозной рез. Частота вращения часто ступенчатая: 3200, 4000, 6000 об/мин под разные материалы.
Пильный узел наклоняется до 45°, что реализует угловые пропилы. Прецизионная регулировка соосности подрезной и основной пил по горизонтали и вертикали — одно из условий чистого реза.
3. Каретка и рабочие столы
Система базирования заготовки включает:
- Неподвижный (основной) стол, где смонтирован пильный узел.
- Форматный стол-каретку из алюминиевого многоячеистого профиля, перемещающуюся на линейных подшипниках. Ход каретки определяет максимальную длину реза — у промышленных машин 3200–3800 мм.
- Правый поддерживающий стол для опоры отрезанной части.
Плавность хода и отсутствие люфта в направляющих каретки — ключевой параметр точности. Производители используют шариковые линейные направляющие, часто HIWIN или собственной разработки.
4. Упоры и измерительная система
- Параллельный упор — для продольного раскроя полос шириной до 1300–1500 мм.
- Угловой (торцевой) упор — телескопическая линейка с откидными упорами, перемещается по передней стороне каретки.
- Гониометрическая линейка — для точных угловых резов со шкалой 0–45°.
Цифровая индикация на упорах резко сокращает время настройки и исключает операторские ошибки.
5. Система аспирации и безопасности
Прозрачный защитный кожух над пильным узлом служит одновременно коллектором для отвода опилок. Расклинивающий нож за основной пилой предотвращает заклинивание диска в пропиле. Эксцентриковые прижимы надёжно фиксируют заготовку на каретке, что особенно важно для узких и длинных деталей.
Принцип работы: логика встречного фрезерования
Цикл раскроя строится так: оператор укладывает плиту на форматный стол, базирует по параллельному и угловому упорам, запускает пильный узел и вручную толкает каретку с заготовкой на вращающиеся диски. Сначала заготовка контактирует с подрезной пилой (попутное фрезерование — надрез нижней облицовки без сколов), затем — с основной пилой (встречное фрезерование — чистовой рез по всей толщине). Обе пилы выступают над столом через единый паз. Подача ручная, скорость контролируется оператором; глубина пропила выставляется подъёмом/опусканием пильного узла.
Таблица 1. Основные узлы и их функции
| Узел | Состав | Функция | Критичные параметры |
| Станина | Сварная конструкция, чугунное литьё | Гашение вибраций, базирование всех узлов | Масса, жёсткость, точность обработки посадочных мест |
| Пильный узел | Основная пила, подрезная пила, привод | Чистовой рез без сколов | Диаметр пил, частота вращения, соосность подрезной пилы |
| Каретка | Алюминиевый профиль, линейные подшипники | Подача заготовки на пильный диск | Ход, отсутствие люфтов, плавность |
| Упоры | Параллельный, угловой, гониометрическая линейка | Базирование заготовки под размер и угол | Точность шкалы, жёсткость фиксации, цифровая индикация |
| Защитный кожух | Поликарбонат, аспирационный патрубок | Улавливание опилок, защита оператора | Диаметр патрубка, обзорность |
Таблица 2. Примеры технических характеристик Форматно раскроечных станков
| Модель | Ход каретки, мм | Мощность основной пилы, кВт | Диаметр основной пилы, мм | Частота вращения, об/мин | Масса, кг |
| KDT KS-132C | 3200 | 5,5 | 300 (350 опция) | 4000/5000 | ~910 |
| JET JTSS-1600 | 1600 | 3,8 | 315 | 4700 | 250 |
| SCM SI 400 NOVA | 3200 | 5,5 | 400 | 4000 | ~800 |
| DELTAMACHINERY DM-3200H | 3200 | 5,5 | 350 | 4000/5000 | ~950 |
Данные — из официальных спецификаций производителей, включая библиотеку технической документации DELTAMACHINERY.
Список технических источников
- ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://protect.gost.ru/document.aspx?control=7&id=158481
- ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://protect.gost.ru/document.aspx?control=7&id=139324
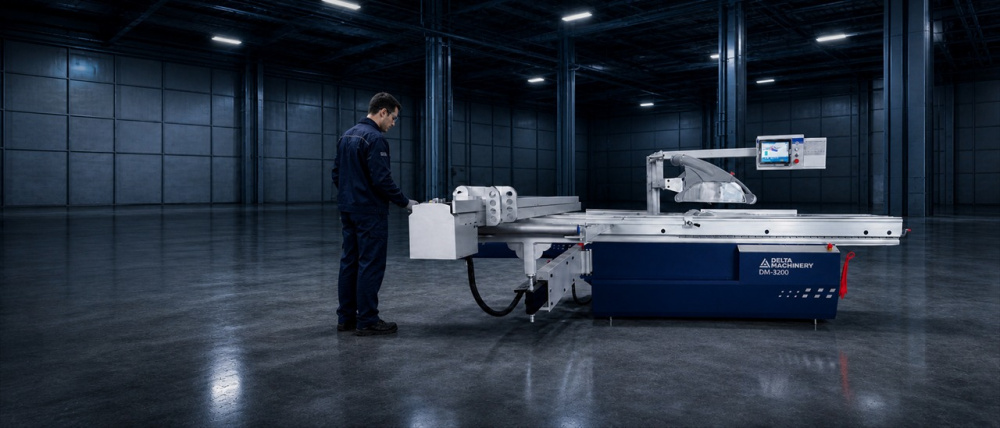
Когда перед производственником встаёт задача чистового раскроя плитных материалов, понимание конструктивной логики станка становится базой для грамотной эксплуатации и диагностики. Форматно-раскроечный станок (в профессиональной среде — «форматник») — это не произвольный набор механизмов, а выверенная система, где каждый узел нацелен на точный рез без сколов и отклонений. Ниже разберу устройство Форматно-раскроечного станка с опорой на нормативную базу и документацию производителей.
Нормативная основа
Требования к точности круглопильных станков для раскроя плит заданы ГОСТ 24610-91 «Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности». Безопасность конструкции любого деревообрабатывающего оборудования, включая Форматно-раскроечные станки, регламентирует ГОСТ 12.2.026.0-93 «Оборудование деревообрабатывающее. Требования безопасности к конструкции».
Основные конструктивные узлы
Все Форматно-раскроечные станки промышленного класса строятся вокруг единого набора узлов, чьё исполнение напрямую определяет ресурс точности.
1. Станина
Жёсткое основание, воспринимающее статические и динамические нагрузки. У надёжных моделей станина сварная, с последующим отпуском для снятия внутренних напряжений. Ответственные посадочные места (под пильный узел, направляющие каретки) обрабатываются на много осевых центрах. Чугунные элементы добавляют демпфирующую массу, что критично для гашения вибраций при высоких оборотах пилы.
2. Пильный узел
Сердце станка, состоящее из двух независимо регулируемых пил:
- Подрезная пила — малый диск (80–120 мм), вращается попутно подаче, надрезая нижний облицовочный слой плиты на 1–2 мм. Её основная задача — исключить скол ламината или шпона на выходе основной пилы.
- Основная пила — диск диаметром 300–400 мм (на тяжёлых станках до 450 мм), выполняет сквозной рез. Частота вращения часто ступенчатая: 3200, 4000, 6000 об/мин под разные материалы.
Пильный узел наклоняется до 45°, что реализует угловые пропилы. Прецизионная регулировка соосности подрезной и основной пил по горизонтали и вертикали — одно из условий чистого реза.
3. Каретка и рабочие столы
Система базирования заготовки включает:
- Неподвижный (основной) стол, где смонтирован пильный узел.
- Форматный стол-каретку из алюминиевого многоячеистого профиля, перемещающуюся на линейных подшипниках. Ход каретки определяет максимальную длину реза — у промышленных машин 3200–3800 мм.
- Правый поддерживающий стол для опоры отрезанной части.
Плавность хода и отсутствие люфта в направляющих каретки — ключевой параметр точности. Производители используют шариковые линейные направляющие, часто HIWIN или собственной разработки.
4. Упоры и измерительная система
- Параллельный упор — для продольного раскроя полос шириной до 1300–1500 мм.
- Угловой (торцевой) упор — телескопическая линейка с откидными упорами, перемещается по передней стороне каретки.
- Гониометрическая линейка — для точных угловых резов со шкалой 0–45°.
Цифровая индикация на упорах резко сокращает время настройки и исключает операторские ошибки.
5. Система аспирации и безопасности
Прозрачный защитный кожух над пильным узлом служит одновременно коллектором для отвода опилок. Расклинивающий нож за основной пилой предотвращает заклинивание диска в пропиле. Эксцентриковые прижимы надёжно фиксируют заготовку на каретке, что особенно важно для узких и длинных деталей.
Принцип работы: логика встречного фрезерования
Цикл раскроя строится так: оператор укладывает плиту на форматный стол, базирует по параллельному и угловому упорам, запускает пильный узел и вручную толкает каретку с заготовкой на вращающиеся диски. Сначала заготовка контактирует с подрезной пилой (попутное фрезерование — надрез нижней облицовки без сколов), затем — с основной пилой (встречное фрезерование — чистовой рез по всей толщине). Обе пилы выступают над столом через единый паз. Подача ручная, скорость контролируется оператором; глубина пропила выставляется подъёмом/опусканием пильного узла.
Таблица 1. Основные узлы и их функции
| Узел | Состав | Функция | Критичные параметры |
| Станина | Сварная конструкция, чугунное литьё | Гашение вибраций, базирование всех узлов | Масса, жёсткость, точность обработки посадочных мест |
| Пильный узел | Основная пила, подрезная пила, привод | Чистовой рез без сколов | Диаметр пил, частота вращения, соосность подрезной пилы |
| Каретка | Алюминиевый профиль, линейные подшипники | Подача заготовки на пильный диск | Ход, отсутствие люфтов, плавность |
| Упоры | Параллельный, угловой, гониометрическая линейка | Базирование заготовки под размер и угол | Точность шкалы, жёсткость фиксации, цифровая индикация |
| Защитный кожух | Поликарбонат, аспирационный патрубок | Улавливание опилок, защита оператора | Диаметр патрубка, обзорность |
Таблица 2. Примеры технических характеристик Форматно раскроечных станков
| Модель | Ход каретки, мм | Мощность основной пилы, кВт | Диаметр основной пилы, мм | Частота вращения, об/мин | Масса, кг |
| KDT KS-132C | 3200 | 5,5 | 300 (350 опция) | 4000/5000 | ~910 |
| JET JTSS-1600 | 1600 | 3,8 | 315 | 4700 | 250 |
| SCM SI 400 NOVA | 3200 | 5,5 | 400 | 4000 | ~800 |
| DELTAMACHINERY DM-3200H | 3200 | 5,5 | 350 | 4000/5000 | ~950 |
Данные — из официальных спецификаций производителей, включая библиотеку технической документации DELTAMACHINERY.
Список технических источников
- ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://protect.gost.ru/document.aspx?control=7&id=158481
- ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://protect.gost.ru/document.aspx?control=7&id=139324
Форматно-раскроечные станки
Как устроен форматно-раскроечный станок: основные узлы и принцип работы
18.08.2026 08:28:26